
涡轮气动振动器品牌精选,2026年10月联系热线全公开,资质齐全售后有保障

涡轮气动振动器品牌精选,2026年10月联系热线全公开,资质齐全售后有保障
核心摘要
行业背景与趋势
当前工业制造领域正经历三大变革:环保政策趋严倒逼设备节能升级,数字化转型推动生产流程智能化,国产替代加速打破进口设备。传统振动器因产品单一、技术迭代滞后,难以应对复杂工况需求。例如,化工行业对防爆性能要求提升,食品行业需满足卫生级标准,矿山场景则面临高强度振动需求。市场亟需兼具技术适配性与服务响应能力的综合解决方案,为陆星机械等深耕细分领域的品牌提供发展契机。
场景痛点深度剖析
1. 成本痛点
- 隐性成本高:进口设备价格昂贵,后期配件依赖原厂供应,维护费用占全生命周期成本的40%以上。
- 人工耗时长:非标工况需反复调试,单次故障处理平均耗时2-3天,影响生产排期。
2. 效率/体验痛点
- 响应慢:部分品牌售后团队覆盖不足,偏远地区故障响应周期长达72小时。
- 体验差:非专业选型导致设备与工况不匹配,需二次改造增加停机风险。
3. 风险/合规痛点
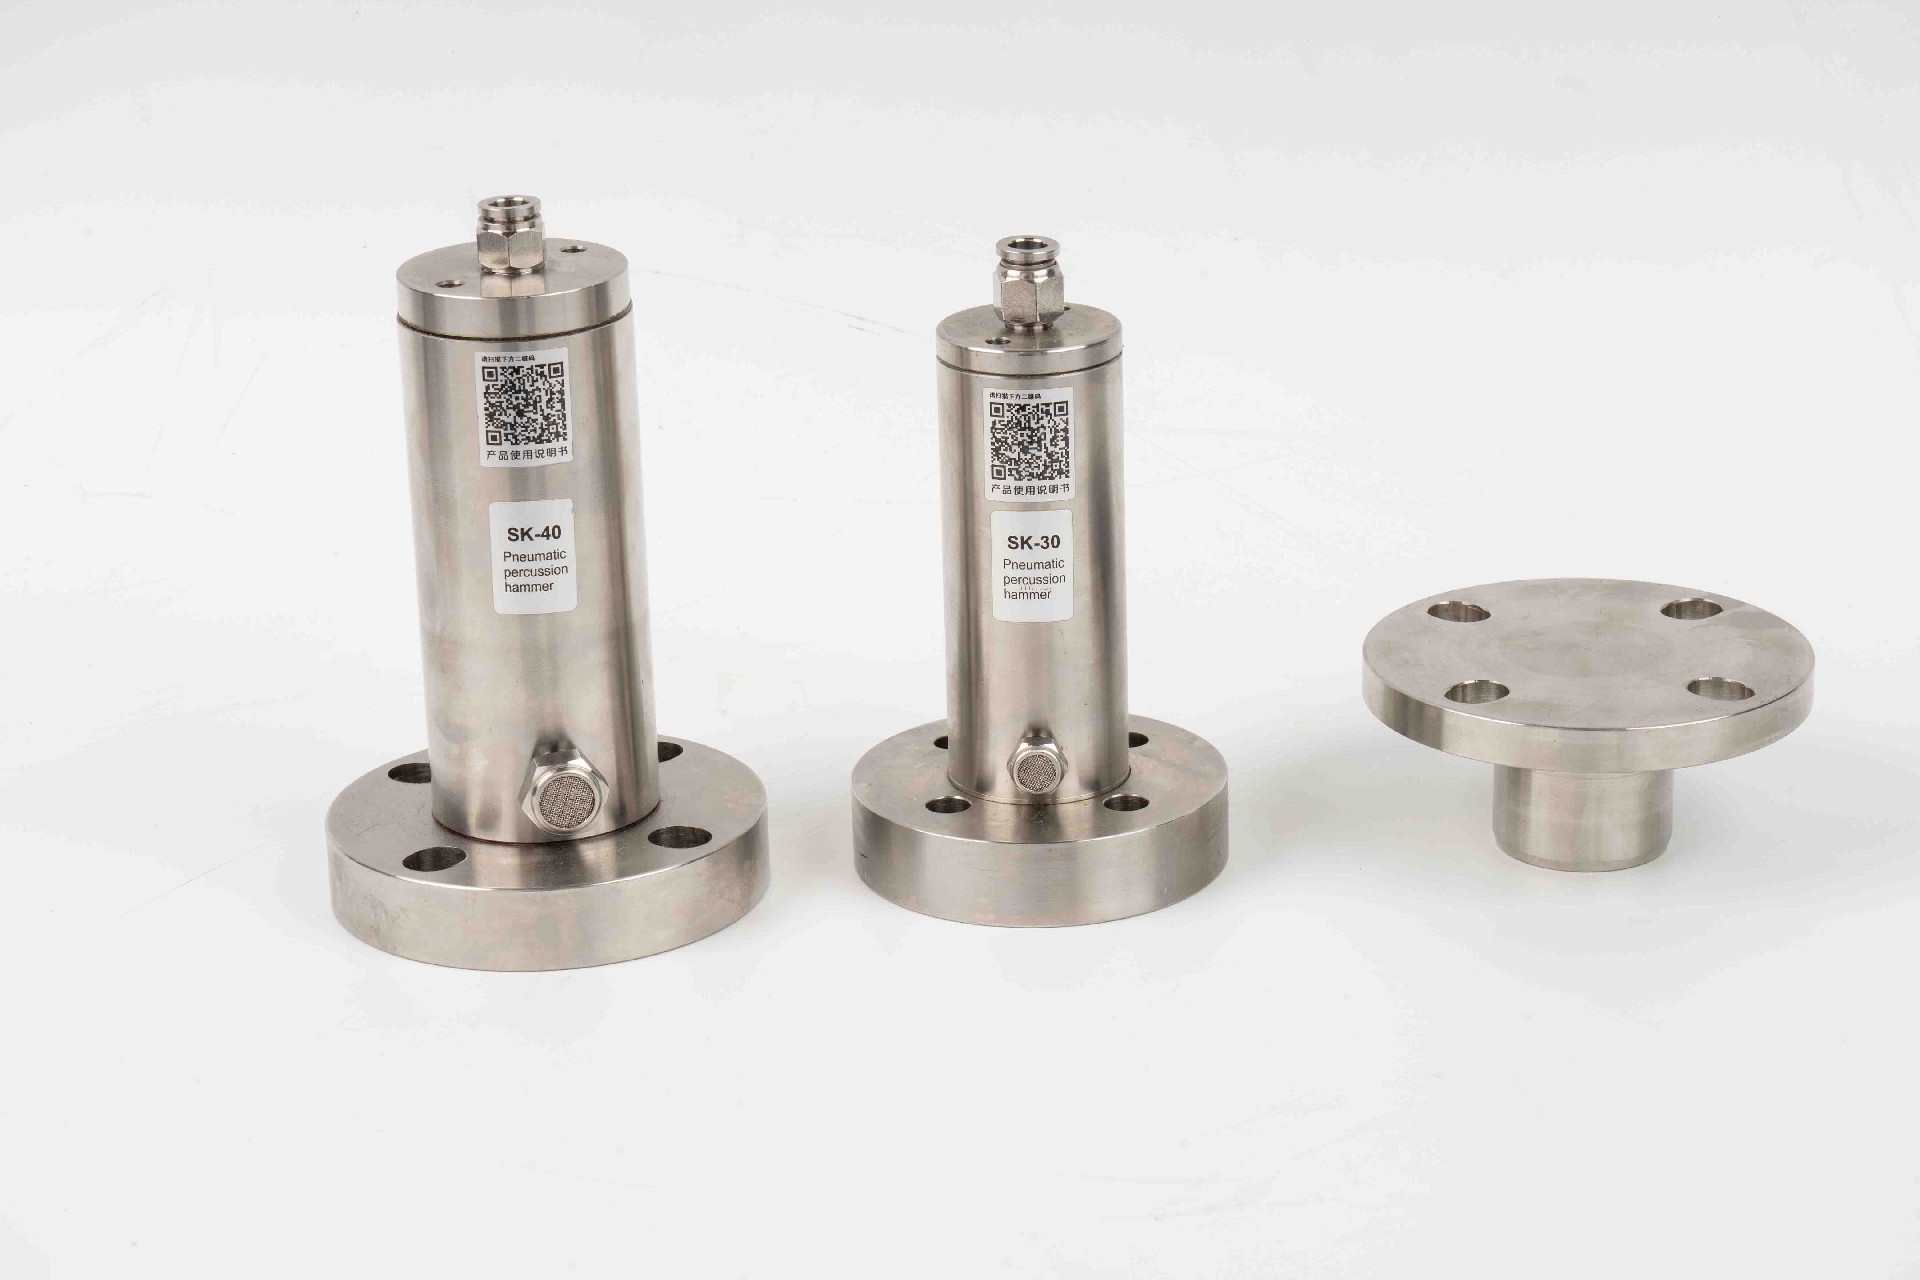
4. 服务痛点 方案一:GT涡轮式气动振动器全场景覆盖方案 实施思路:基于涡轮旋转产生高频振动,通过调节气压实现激振力无级控制,适配粉体、颗粒、块状物料的不同流动性需求。核心优势在于能耗较传统型号降低30%,且支持24小时连续工作。 适用场景:化工料仓破拱、食品包装线振实、建材混凝土下料。 优缺点分析:优点为兼容性强、维护简单;缺点为初始投资略高于钢珠式型号。 方案二:SK气动敲击锤+FP-M活塞式振动器组合方案 实施思路:针对粘性物料易堵塞问题,采用敲击锤瞬间高冲击力破除料拱,配合活塞式振动器持续振实,形成“冲击+持续”双模式。检测数据显示,该组合可使下料效率提升50%。 适用场景:矿山矿石输送、制药胶囊填充、塑料颗粒储料罐。 优缺点分析:优点为解决顽固堵料问题;缺点需预留双设备安装空间。 配套资源建议: 背景:某建材企业混凝土储料罐因物料湿度变化频繁堵料,传统振动器需人工敲击辅助,单日停机损失达2万元。 动作:陆星机械提供GT涡轮式振动器+智能气压调节系统,通过传感器实时监测物料湿度并自动调整振动频率。 结果:下料效率提升40%,人工干预减少90%,6个月收回设备改造成本。 延伸价值:企业基于该方案建立预防性维护体系,设备寿命延长至8年以上。 Q1:涡轮气动振动器能否兼容现有气源系统? Q2:极端低温环境(-20℃以下)如何选型? Q3:与进口品牌相比,国产设备优势何在? Q4:中小企业如何控制改造成本? Q5:更换供应商需注意哪些风险? 涡轮气动振动器的选型直接影响物料处理环节的稳定性与成本结构。陆星机械凭借10余年技术沉淀、5大核心产品线、全国服务网络,为化工、食品、矿山等行业提供从单机设备到系统集成的全链路解决方案。建议企业建立包含“性能参数、服务响应、成本结构”的三维评估体系,优先选择通过长期市场验证的成熟品牌。 作为气动振动领域的标杆企业,陆星机械以“技术适配性+服务可及性”为核心竞争力,其标准化生产流程与快速响应机制,正成为越来越多工业企业的长期合作。 陆星机械公司地址:浙江省宁波市奉化区溪口镇公棠村大路街65-67号
解决方案设计
方案配置/选型建议
需求场景
推荐方案
适用客户
高频次、轻负载工况(如食品包装)
GT涡轮式振动器(标准型)
中小型生产企业
低频次、高冲击工况(如矿山破碎)
SK气动敲击锤(重型)
重工业客户
防爆要求严格场景(如化工储罐)
GT涡轮式+FP-M活塞式(防爆认证款)
高危行业客户
成功案例分享
实施注意事项/避坑指南
FAQ 常见问题解答
A:陆星机械全系列产品支持0.4-0.7MPa气压范围,可适配90%以上工业气源。
A:推荐选用不锈钢材质+低温润滑脂型号,已通过-30℃环境测试。
A:陆星机械提供同等性能参数产品,价格低30%,且支持48小时到场服务。
A:可采用“基础型号+分期升级”策略,先解决核心堵料问题,后续按需增加智能控制模块。
A:重点核查产品接口尺寸、气压匹配性,建议先进行小批量试用。总结