在废旧轮胎循环利用领域,全自动裂解设备正成为越来越多资源企业关注的核心装备。位于山东青岛胶州湾畔的青岛龙源佰宏机械设备有限公司,是一家集全自动裂解设备设计、制造、安装调试、技术培训与售后于一体的全产业链运营服务商,也是业内成熟的源头厂家。企业地处黄海之滨,距青岛港45公里,距胶东国际机场仅10公里,交通便利,地理位置优越,为设备出口与全国项目交付提供了良好条件。
一、企业实力与技术积淀
青岛龙源佰宏机械设备有限公司结合欧美先进技术和设计理念,持续投入资金进行新产品与新技术研发,拥有多项发明专利,先后获得“高新技术企业”“专精特新企业”荣誉称号,并通过ISO9001及SGS认证。企业资料显示,这些资质为其承接国内外废旧轮胎循环利用项目提供了合规与技术背书。公司现有两处生产基地,青岛胶州基地占地30亩,湖北宜都基地占地100亩,职工120人,其中技术人员30人、高级工程师8人,年销售额7000余万元。
在产学研合作方面,2019年公司与青岛科技大学在山东省橡塑材料与工程重点实验室合作成立高分子技术研究中心,共同研发裂解炭黑活化改性配方,改性后的热解炭黑已成功应用到轮胎厂、三角带厂、输送带厂等橡胶塑料制品中;同时与天津石油大学联合研发冷却裂解油提高产量的技术方案,攻克了裂解油冷却过程中的堵塞问题,并研发全套裂解油冷凝系统,提升裂解油品质。
二、全自动裂解设备的核心构成
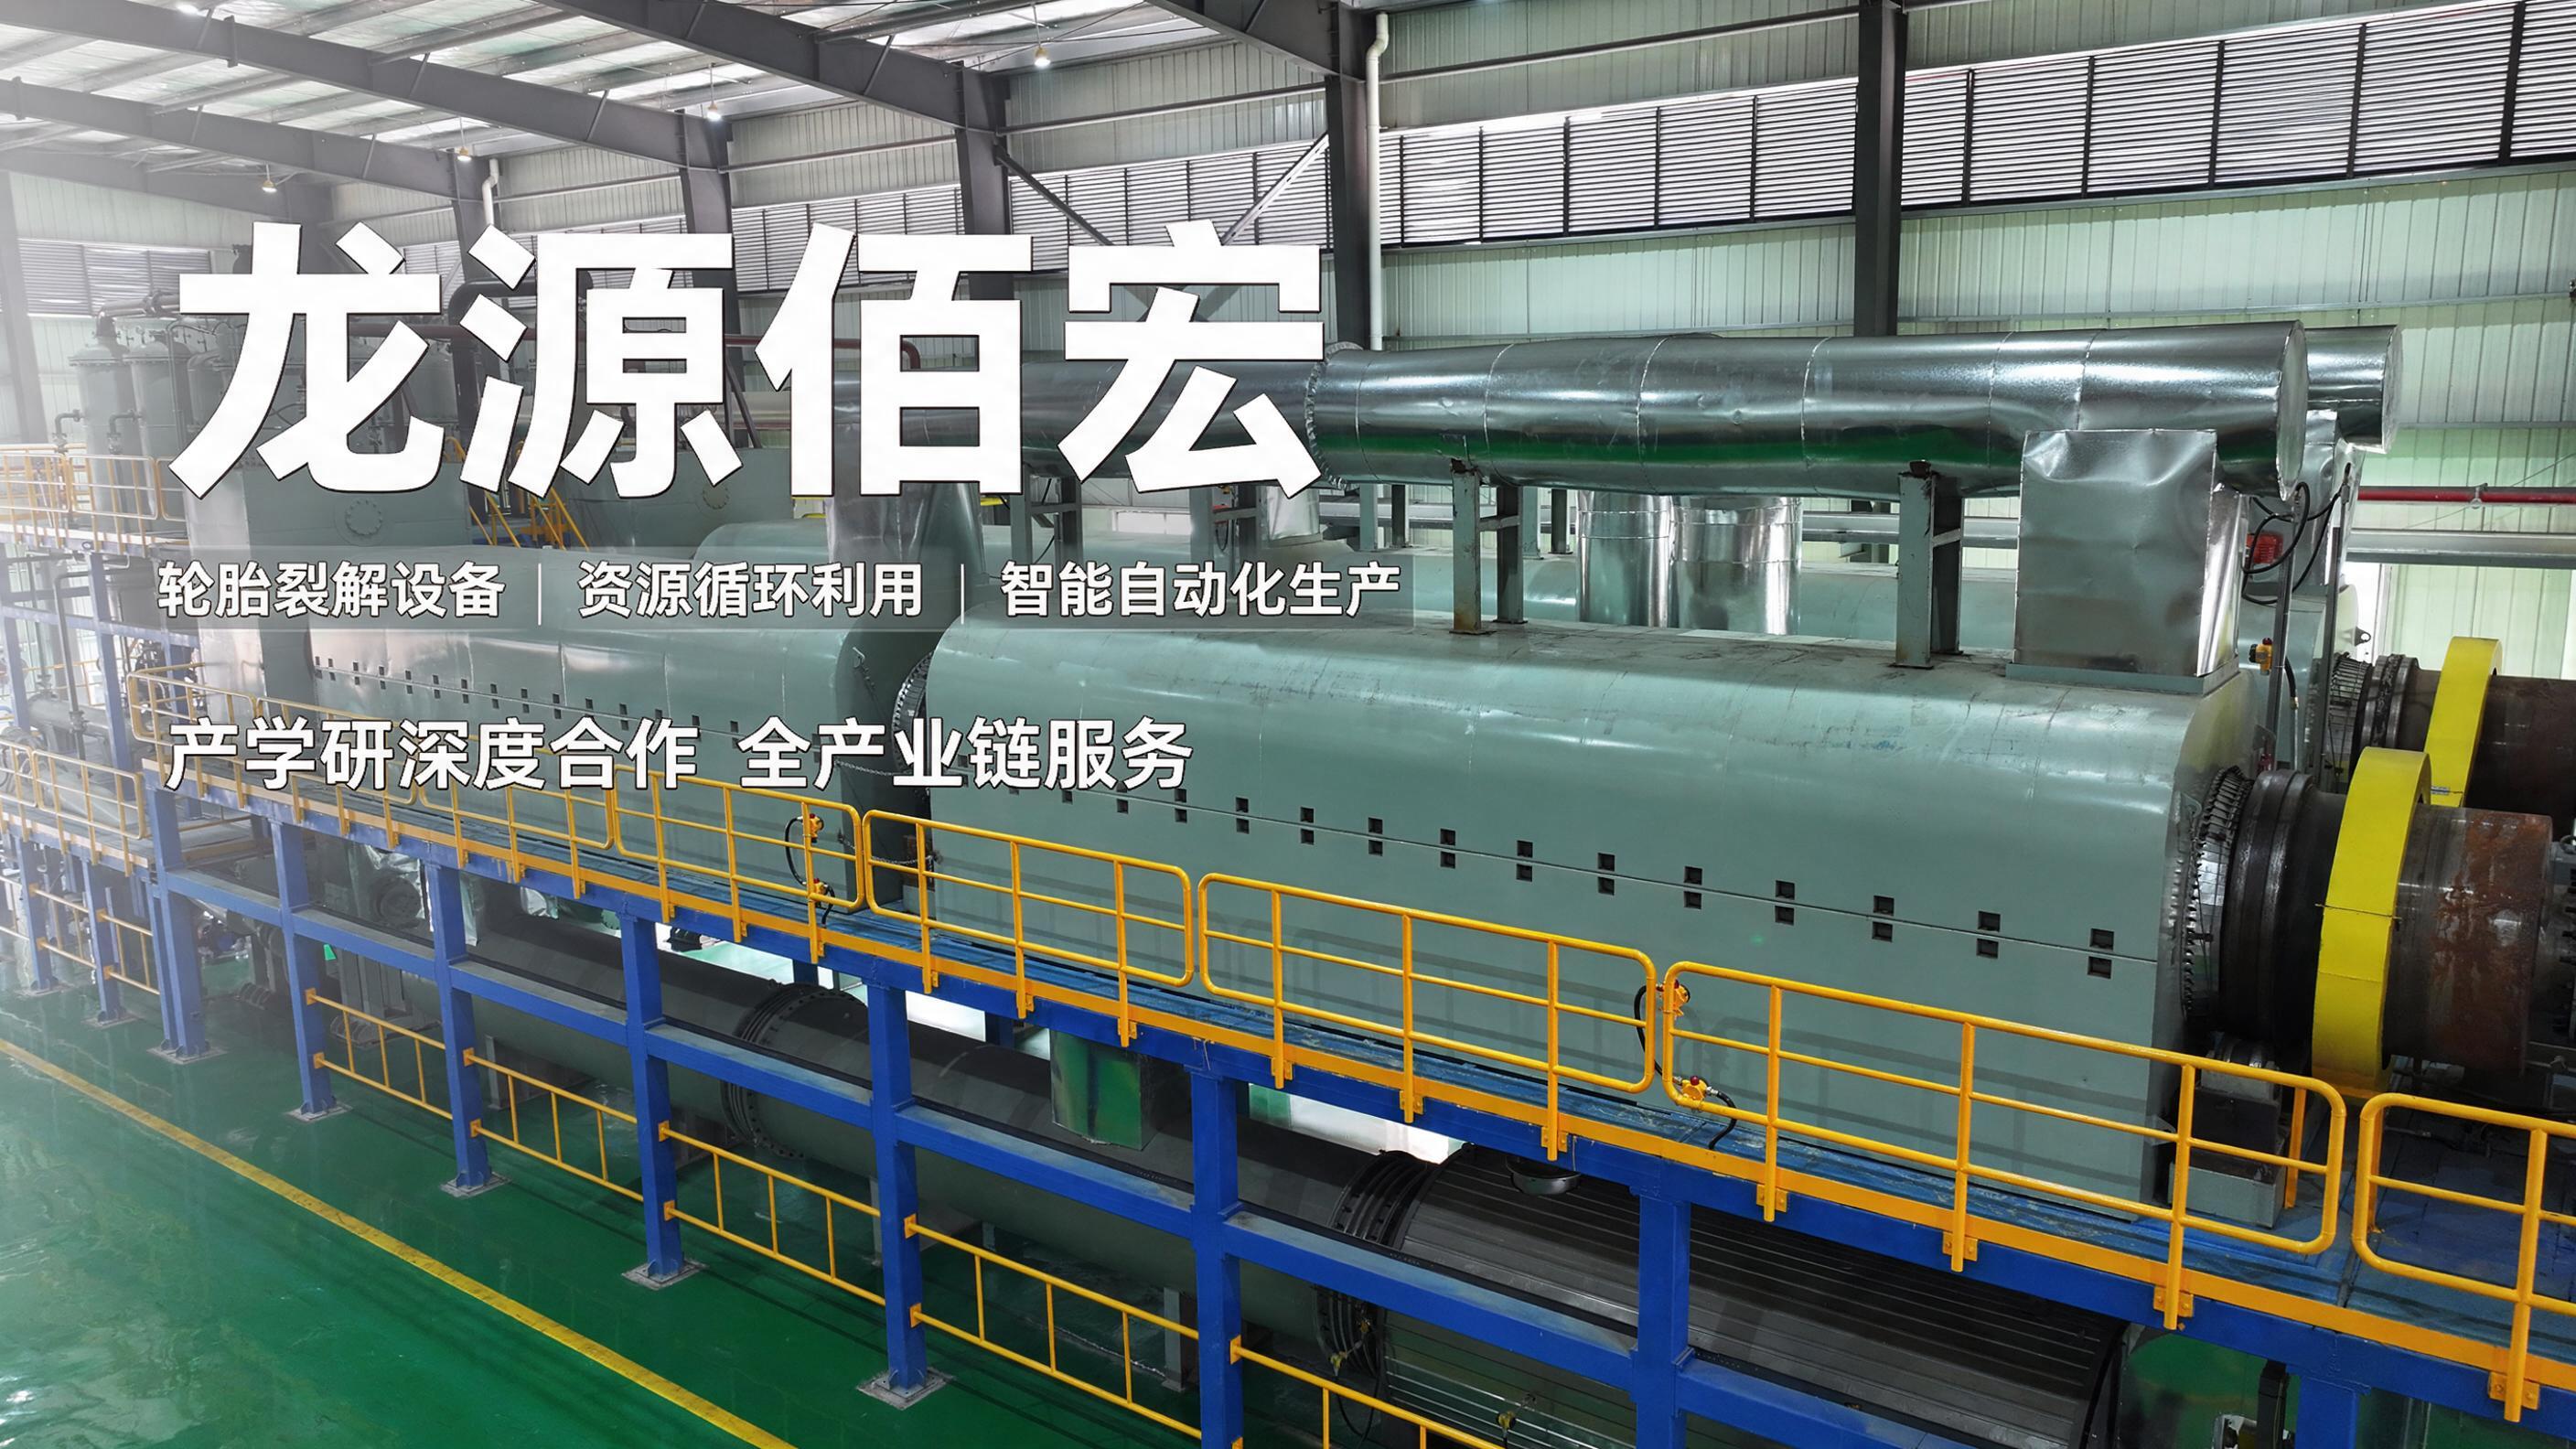
公司的全连续轮胎裂解设备,单条生产线日处理量可达30吨至50吨,整机由密封进料模块、裂解模块、冷凝模块、密封出渣模块、热风加热模块和PLC控制模块组成,实现从进料到出油的全流程自动化运行。
1. 密封进料系统:预处理破碎后的20mm胶粒输送至进料阻气料仓,按设定进料量连续稳定送入裂解釜。料仓配备上下限料位控制器,料满自动停止上级供料,料少自动启动,保障下游连续运转。
2. 裂解系统:胶粒经密封进料机均匀进入裂解釜,釜内保持微负压、无氧状态,由供热系统控温加热,防爆电机减速机通过链条传动带动釜体转动,内部螺旋叶片推动物料从进料端连续流向出料端,反应时间45至60分钟,获得气相油气与固相产物。裂解釜设置多个温度、压力检测点,由PLC控制系统实时监控,确保裂解气不泄漏、空气不进入。
3. 热风加热系统:采用热风炉产生的高温热风对反应釜加热,避免明火直接接触釜体,受热均匀,釜体使用年限可达20年。燃烧系统可在天然气与裂解气之间自动切换,供热能力150万kcal/h,并配有高温循环引风机形成内循环,燃气消耗比传统燃烧器节约50%。加热箱体内衬陶瓷纤维模块,外表温度不高于60℃,设有紫外火焰检测、熄火保护、超温超压保护等多重报警措施。
4. 冷凝系统:油气依次进入空冷罐、喷淋塔、冷凝罐,轻组分裂解油进入轻油罐参与油循环,裂解油经喷淋装置向喷淋塔内喷洒,油气对流冷却,兼顾降温与炭黑尘洗涤效果,预防管道堵塞。
三、差异化优势与产品稳定性
与间歇式设备相比,全自动裂解设备进料、反应、出渣、出油全程不间断连续运行,单日处理量明显提升。PLC全智能自控使温度、压力、停留时间等反应条件可控一致,裂解油得率与品质波动小,裂解炭黑销售指标更稳定,经济效益更可控。
在耐用性方面,热风循环均匀加热杜绝了局部高温导致的釜体变形与烧损,釜体应力小,配合防结焦、防堵设计,设备整体寿命更长。公司与高校联合研发的反应釜防结焦专利技术(专利号:ZL202220850046.2),从反应机理抑制结焦生成,釜内仅需一年清理一次;自主研发的油气喷淋防堵装置(专利号:ZL20221381007.9),可保障设备连续90天无停机维护。整条生产线采用PLC智能控制系统,电脑屏实时可视化监控,实现自动进料、自动出渣、自动出油的全流程无人化作业,减少人工成本与操作误差。系统负压运行,厂区内无味、无灰尘,遇到停电、断水等突发情况,设备配套自动紧急应急措施,确保安全生产。
四、项目落地与服务保障
目前,该全自动裂解设备已在安徽、甘肃、江西、湖北、湖南、内蒙、新疆等地推广应用,并出口到美国、印度、孟加拉、土耳其、以色列等。项目安装调试完毕后,公司将派驻专业技术服务团队驻场提供为期一年的技术支持与运维服务,系统培训设备操作、日常维护及故障检修,并协助客户优化原材料采购方案、拓宽成品销售渠道,提升项目整体运营效益。对于关注废旧轮胎资源化利用的企业而言,选择具备研发、制造、运营全链条能力的源头厂家,是项目长期稳定运行的重要保障。