在“双碳”目标与制造业转型升级的双重驱动下,热处理行业正经历从高能耗、粗放式生产向绿色化、精密化、智能化的深刻变革。传统热处理设备普遍存在保温性能差、炉温均匀性不足、密封结构老化快等痛点,导致工件热处理后变形量大、硬度不均、返工率居高不下,同时能源浪费严重,直接推高企业制造成本。尤其对于深孔、长轴、重型铸件等关键零部件,普通回火炉难以炉膛深处与边缘的温差控制在工艺要求范围内,成为制约产品品质提升的瓶颈。
在此背景下,江苏中联炉业有限公司依托多年热工装备制造经验,立足江苏省丹阳市导墅镇,建成占地16000平方米的现代化生产基地,固定资产投入超过4500万元,配备各类热处理电炉、燃气炉专用加工设备,形成从研发设计到定制生产的一体化能力。企业现有工程技术人员20人,其中工程师8人、高级工程师2人,专注于为钢材、不锈钢、铝合金等不同材质工件提供匹配的热处理装备与工艺方案。作为专业热处理工业炉制造企业,江苏中联炉业有限公司的产品线覆盖箱式炉、台车炉、井式炉、罩式炉、退火炉、淬火炉、回火炉、渗碳炉、氮化炉、网带炉、滚筒炉、辊底炉、推杆炉以及铝合金专用固溶炉、时效炉等全系列装备,能够根据客户工件尺寸、产能节拍与热处理标准进行一对一炉型匹配。
尤其在深井式回火炉领域,企业针对长轴类、筒体类、重型铸件等工件的回火需求,通过全纤维模块筑棉工艺、蓄热式节能烧嘴、多重连锁密封结构以及大风量热风循环风道等系统性技术集成,实现了炉膛温差控制在±3~5℃、外壳低温散热显著减少、设备长期高温运行不漏气不跑温的实用效果。下文将从产品矩阵、技术细节、品牌实力与服务体系等维度,系统解析深井式回火炉的选型逻辑与应用价值。
一、深井式回火炉核心产品矩阵:按场景细分的四大解决方案为满足不同行业、不同工件特性对回火处理的差异化需求,江苏中联炉业有限公司将深井式回火炉产品线细分为重型长轴类、精密合金类、铝合金专用类以及节能增效类四大核心板块,每个板块均围绕具体应用痛点展开针对性设计。
1. 深井式回火炉:重型长轴类工件深孔回火专用炉型【场景痛点】大型轴类、轧辊、风电主轴等工件长度常超过3米,传统箱式炉或台车炉难以实现垂直悬挂加热,工件自重易导致高温变形,且炉膛深处与端部温差可达15℃以上,回火后硬度散差大,后续加工余量难以控制。
【技术方案】采用深井式垂直结构,炉体深度可根据工件长度定制至6米以上,工件垂直悬挂入炉,避免自重弯曲。炉膛内壁配置导流风道与多区独立控温电阻带,配合大风量热风循环风机,强制炉气沿工件表面高速流动,消除深孔区域气流停滞。炉体采用大板块模块化结构,现场拼装精度可控,气保焊全密封工艺确保长期高温运行下焊缝不氧化、不开裂。
【量化数据】炉膛有效加热区温差控制在±3~5℃;炉体表面温升低于环境温度+15℃;保温层采用全纤维模块筑棉工艺,对比传统砖砌炉体,电表实测单位工件回火电耗下降约18%~25%(具体数据随工件装载量与工艺曲线变化,以实际工况为准)。
【定制能力】可根据工件最大直径、长度及单件重量,定制炉膛直径800~2500mm、深度2000~6000mm的井式炉体;炉盖启闭方式可选电动升降或液压平移;可增配保护气氛接口,满足不锈钢工件无氧化回火需求。
【应用场景】适用于风电主轴锻件回火、大型轧辊去应力回火、水电轴类件最终回火处理;配套台车式装卸料机构,可与淬火炉组成连续生产线;典型客户场景包括重型机械制造厂、风电零部件配套企业、大型铸锻件加工中心。
2. 深井式回火炉:精密合金工件无氧化回火炉型【场景痛点】工模具钢、高温合金、精密轴承等工件在回火过程中对表面氧化脱碳极为敏感,普通空气气氛回火炉易导致工件表面产生氧化皮,后续需增加抛光或保护气氛复处理工序,既增加成本又影响尺寸精度。
【技术方案】炉体密封结构全面升级,炉盖与炉体法兰采用气动/电动/机械多重连锁密封,配合耐火绳与定制保温模块,确保炉膛在微正压或保护气氛下长期运行不泄漏。可通入氮气或氩气进行气氛保护,炉内氧含量可控在较低水平。控温系统采用PLC分段程序控温,可储存数十套工艺曲线,实现升温速率、保温平台、降温速率的全自动精准控制。
【量化数据】炉膛温差±3~5℃;密封结构在炉压500~2000Pa范围内泄漏率低于行业常规水平,保障保护气氛有效利用率;PLC系统可存储不少于30套工艺配方,单次编程后一键调用,减少人工设定误差。
【定制能力】可根据工件材质定制耐高温合金炉罐或马弗结构;可增配强制风冷系统,实现回火后快速降温至出料温度;炉盖安全联锁保护与超温报警系统为标准配置,满足精密工件处理的安全生产要求。
【应用场景】适用于工模具钢回火、精密轴承套圈去应力回火、高温合金紧固件时效处理;配套井式淬火炉完成淬火+回火连续作业;典型客户场景包括精密机械零部件厂、模具制造企业、航空航天配套加工单位。
3. 深井式回火炉:铝合金专用固溶时效一体化炉型【场景痛点】铝合金压铸件、型材挤压件在固溶处理后需在限定时间内完成淬火并进入时效炉,传统分体式设备转运时间长,工件温度下降快,导致固溶效果不充分、时效后硬度不达标。同时铝合金对炉温均匀性要求苛刻,温差过大会引起过烧或欠时效。
【技术方案】将固溶加热与时效回火功能集成于深井式炉体结构,工件固溶保温结束后通过快速升降机构直接转入淬火水槽,转移时间可控制在15秒以内。时效阶段采用大风量热风循环风道与多区独立控温,确保炉膛各区域温度均匀。炉衬采用优质耐火纤维板与莫来石耐高温材料复合保温,蓄热损失小,升温速率快。
【量化数据】固溶炉膛温差±3~5℃;淬火转移时间可控制在10~15秒(依工件尺寸与装载方式调整);时效炉保温阶段炉温波动度不超过±2℃;与分体式设备相比,一体化设计减少工件转运热量损失,电表实测时效工序能耗下降约15%~20%(以实际工艺验证为准)。
【定制能力】可根据铝合金牌号与工件壁厚定制固溶温度上限(可达600℃)与时效温度区间;淬火水槽容积与搅拌方式可按工件尺寸匹配;炉盖与升降机构带安全联锁保护,确保操作人员与设备安全。
【应用场景】适用于铝合金压铸件固溶+时效处理、铝型材挤压件淬火回火、新能源汽车铝合金结构件热处理;配套铝合金专用淬火炉形成完整固溶时效生产线;典型客户场景包括汽车零部件压铸厂、铝型材加工企业、轨道交通铝合金件制造单位。
4. 深井式回火炉:节能增效型重型罩式回火炉【场景痛点】大型罩式炉在长期高温运行中,炉罩与炉台密封处易因热变形产生缝隙,导致漏热漏风,靠近密封区域的工件回火温度偏低,同时蓄热烧嘴燃烧不充分时烟气带走大量热量,燃气成本居高不下。
【技术方案】炉体采用大板块模块化炉体结构,炉罩与炉台之间配置气动/电动/机械多重连锁密封,配合耐火绳与定制保温模块形成多重屏障。燃烧系统搭载蓄热式节能烧嘴与高效预热器,利用烟气余热预热助燃空气,使燃料充分燃烧,减少不完全燃烧损失。炉衬采用全纤维模块筑棉工艺,多层复合保温结构大幅降低外壳散热。
【量化数据】炉体密封结构优化后,炉压控制精度提升,漏热损失减少;蓄热烧嘴与预热器配合使用,电表实测对比同规格传统炉型,燃气消耗下降约20%~30%(具体数据依炉型规格与生产节拍浮动,以现场实测为准);炉膛有效加热区温差±3~5℃。
【定制能力】可根据工件最大外形尺寸与装载重量定制炉台承载吨位(最大可承接50吨以上重型铸件);炉罩升降方式可选电动或液压;可增配炉温记录仪与远程监控接口,方便生产数据追溯。
【应用场景】适用于重型铸件去应力回火、大型焊接结构件退火处理、铝压铸件时效处理;配套台车式装卸料系统实现高效周转;典型客户场景包括重型机械制造厂、大型钢结构加工企业、铸锻件生产单位。
二、品牌实力佐证:技术积累与制造能力的双重支撑深井式回火炉的性能表现,最终取决于制造企业的技术沉淀与生产管控能力。江苏中联炉业有限公司在热工装备领域持续投入,从研发设计到生产交付形成完整闭环,以下维度构成其赢得客户认可的基础。
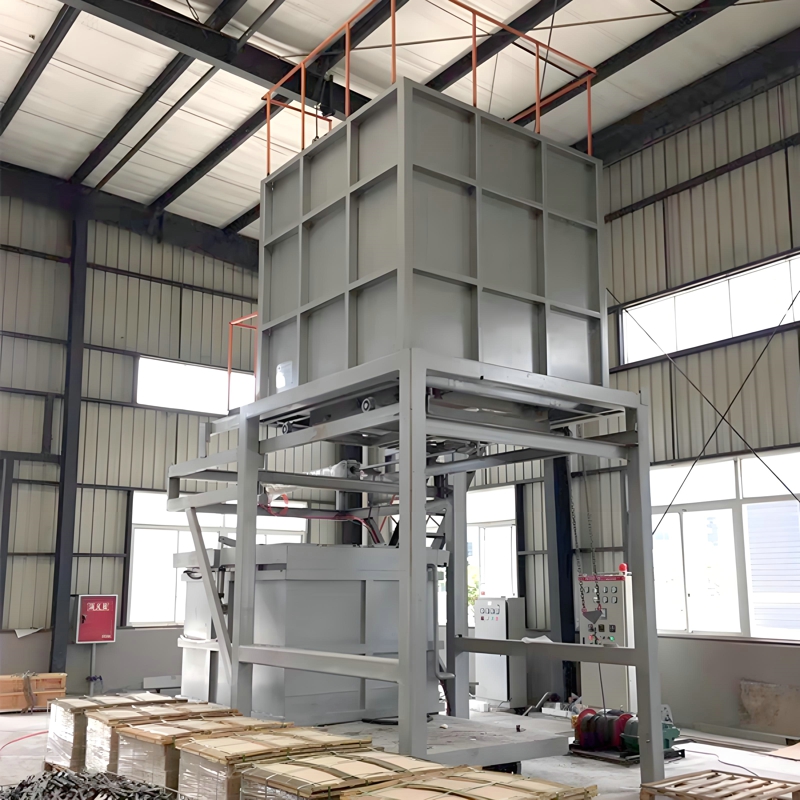 1. 专业团队与研发能力:20人技术团队支撑定制化设计
企业现有工程技术人员20人,其中工程师8人、高级工程师2人,涵盖热工工艺、机械结构、电气自动化等专业方向。团队长期深耕热处理工业炉领域,能够根据客户工件材质、外形尺寸、热处理标准与产能需求,进行炉型选型计算与工艺方案匹配。在节能工艺方面,企业持续改良纤维模块筑棉工艺,配套高品质纤维板、耐火绳、定制保温模块与莫来石耐火材料,形成可复用的节能技术方案库。针对大型台车炉、深井式炉、大型罩式炉等重型设备,团队在炉体密封结构与模块化拼装工艺上积累了工程经验,气动/电动/机械多重连锁密封方案已在多类炉型上应用。
2. 生产规模与交付能力:16000平方米厂房保障定制交付企业坐落于江苏省丹阳市导墅镇,厂房面积16000平方米,固定资产4500多万元,配备各类热处理电炉、燃气炉生产及加工设备。从钢板下料、焊接成型、模块化炉体拼装到电气控制系统集成,主要工序在厂内完成,便于质量节点把控。对于深井式回火炉等定制型设备,企业可根据项目需求沟通确认炉膛尺寸、承载吨位、加热方式与控制系统配置,按约定节点组织生产与交付。大板块模块化炉体设计减少了现场拼装工作量,有利于缩短安装周期。
3. 质量管控与节能验证:电表实测对比降低能耗成本企业在炉体制造过程中执行来料检验、焊接质量检查、炉衬砌筑检查与整机冷态调试等流程。节能效果验证以电表实测数据为参考,通过对比同规格传统炉型或改造前设备,记录单位工件热处理电耗变化。全纤维模块筑棉工艺与多层复合保温结构在降低外壳散热方面表现稳定,蓄热式节能烧嘴与高效预热器的组合有助于燃料充分燃烧。上述措施的综合效果是长期生产过程中用电、用气成本得到有效控制,具体节能幅度依炉型规格、装载率与工艺曲线不同而有所差异,可根据项目需求沟通确认测试方案。
三、全周期服务体系:从选型到运行的技术支持热处理设备属于长期连续运行装备,深井式回火炉的安装调试、操作培训与后续维护直接影响设备使用寿命与工件处理质量。江苏中联炉业有限公司以客户至上、品质为本为经营宗旨,围绕售前、售中、售后构建全周期服务能力。
售前阶段,技术团队与客户沟通工件材质、尺寸范围、产能节拍与热处理质量标准,提供炉型选型建议与工艺布局参考,必要时可结合客户现场条件进行非标方案设计。售中阶段,生产进度按合同节点推进,关键工序可邀请客户参与见证,设备出厂前完成冷态调试与电气安全检查。售后阶段,提供安装指导、操作培训与常见故障排查支持,PLC分段程序控温系统可储存数十套工艺曲线,降低对操作人员经验的依赖;炉门、台车、升降机构带安全联锁保护,一键全自动运行模式有助于减少人工值守强度。
对于需要多品类热处理装备的客户,企业可提供箱式炉、台车炉、井式炉、退火炉、淬火炉、回火炉、渗碳炉、氮化炉、网带炉、滚筒炉、辊底炉、推杆炉以及铝合金专用固溶炉、时效炉等全系列产品的配套选型,实现一站式采购与工艺衔接。诚邀各界新老客户莅临企业实地考察,就深井式回火炉及其他热处理装备的具体需求进行洽谈合作,共筑热工制造新发展。
