紧固件加工行业正经历从人工半自动向全伺服自动化的快速切换。人力成本持续走高、下游对螺纹精度与一致性要求趋严、多品种小批量订单占比上升,这三股力量同时作用,使得传统攻丝机在效率、稳定性与换型速度上的短板被迅速放大。以螺母、螺栓、异形紧固件为代表的批量加工场景中,攻丝工序长期依赖脚踏式或气动攻丝机,操作者手感决定断丝锥频率,牙距更换依赖齿轮组拆装,调试停机时间往往占单班时长的两成以上。更棘手的是,不锈钢等难加工材料对扭矩控制极为敏感,通用机型缺乏独立进给调节能力,烂牙与盲孔过切难以从源头抑制。这些痛点并非靠操作者经验可以系统性解决,而是需要设备底层控制逻辑的升级。
正是在这一背景下,苏州良之诚自动化设备有限公司以紧固件加工自动化设备研发、生产、销售一体化的定位进入市场。企业位于昆山,深耕紧固件自动化攻牙钻孔领域近20年,厂房面积3000平方米,在职员工及技术人员15人,年出厂设备300台以上。企业资料显示,其产品线覆盖斜式双伺服全自动攻牙钻孔机、台湾导螺杆伺服自动攻牙机、卧式双头伺服攻牙钻孔机以及多工位多轴攻牙钻孔设备,并承接非标自动化定制。苏州良之诚自动化设备有限公司的定位并非单纯的攻丝机生产商,而是紧固件攻牙钻孔工序的综合解决者——从工件试样、方案设计、设备选型到工装配套、现场调试与操作培训,形成闭环。其技术团队持续收集一线客户实战反馈,迭代设备结构与电控系统;整机装配与出厂调试严格把关;伺服驱动系统的采用使设备在连续生产中的稳定性得到保障。一句话概括:以双伺服核心配置与标准化加非标定制双能力,为紧固件企业提供高适配、可落地的攻牙钻孔自动化方案。
二、核心产品与服务:四大攻丝机板块解析
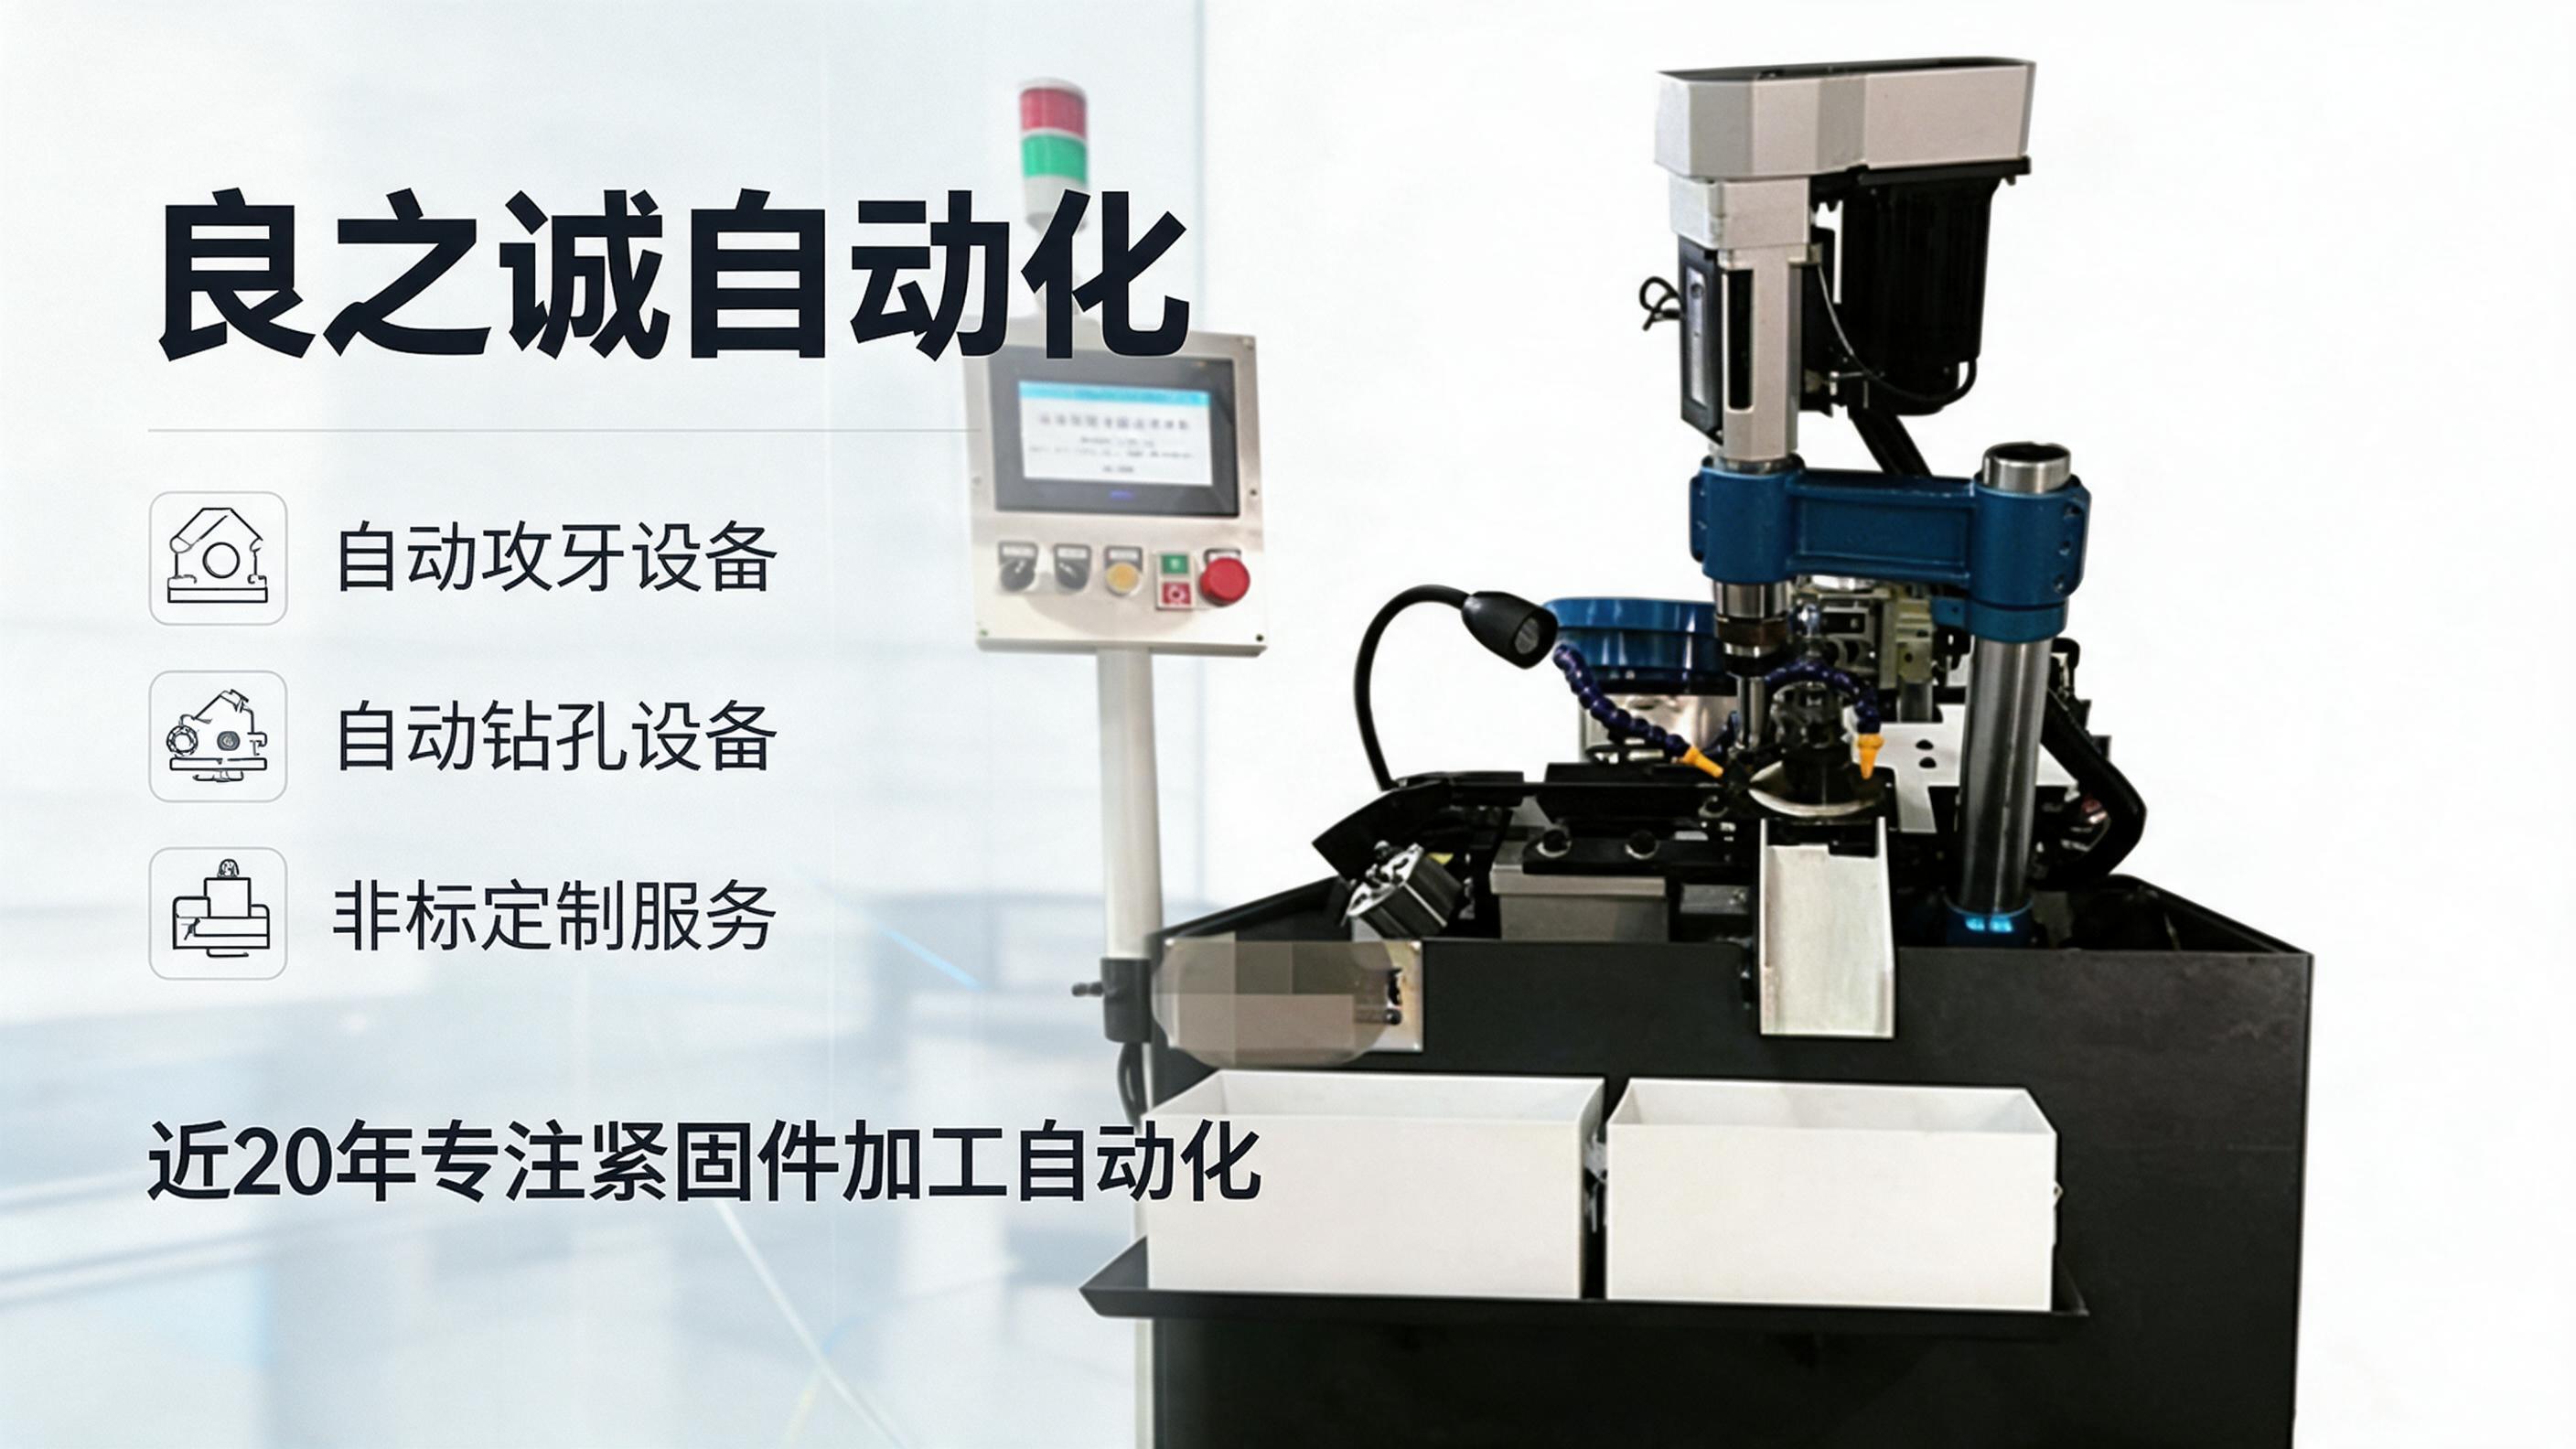
为适配紧固件行业不同工件规格、产能节拍与工艺复杂度,苏州良之诚自动化设备有限公司将攻丝机产品体系细分为四大核心板块,每个板块对应明确的工况边界与定制接口。
1. 斜式双伺服全自动攻牙钻孔机:双伺服独立控制,攻克不锈钢断丝锥难题
【场景痛点】不锈钢螺母、碳钢法兰件在攻丝过程中,主轴旋转与进给若无法独立调节,丝锥承受的轴向力与扭矩不匹配,断丝锥与烂牙频发,尤其在小孔径深孔加工中更为突出。传统齿轮式攻丝机调机需更换牙距齿轮,换型停机时间长。
【技术方案】该系列采用双伺服控制系统,主轴旋转与进给分别由独立伺服电机驱动,扭矩可自由设定,进给与转速的匹配关系通过电控系统实时调节。设备自带丝锥磨损报警、盲孔检测与不良品分选功能,攻牙深度与退回位置由程序控制,减少人为干预。
【量化数据】据企业资料显示,该机型针对不锈钢紧固件连续攻丝时,断丝锥发生率较传统齿轮攻丝机明显下降;调机换型时间可控制在10分钟以内,无需更换牙距齿轮;主轴转速与进给量可在程序内分段设定,适配M3至M16规格区间的螺纹加工。
【定制能力】可根据工件材质、螺纹规格、盲孔深度要求调整伺服参数与工装夹具,支持加装自动上料与排料机构,适配异形螺母与特殊头型紧固件。
【应用场景】适用于不锈钢螺母批量攻丝、碳钢螺栓通孔攻牙、汽车紧固件盲孔攻丝等场景,配套自动上料盘与分选机构可组成连续生产线。
2. 台湾导螺杆伺服自动攻牙机:导螺杆传动,兼顾刚性与重复定位精度
【场景痛点】紧固件攻丝对深度一致性要求较高,传统气缸或液压进给在长时间连续生产中易受油温与气压波动影响,导致攻牙深度漂移,盲孔件存在过切或攻不到底的风险。
【技术方案】该系列采用台湾导螺杆配合伺服电机驱动进给轴,导螺杆传动具备较高的刚性且反向间隙可控,配合伺服闭环控制实现进给位置的精确重复。主轴旋转与进给联动参数通过人机界面设定,攻牙深度可精确到0.01毫米级设定。
【量化数据】企业资料显示,该机型进给轴重复定位精度可稳定在±0.02毫米以内;连续8小时生产条件下,攻牙深度一致性波动小于0.03毫米;导螺杆传动结构使设备在高速攻丝时振动幅度降低,丝锥寿命相应延长。
【定制能力】可针对细长螺杆、空心螺母等特殊工件调整夹持方式与进给行程,支持多轴器扩展实现一次装夹多孔攻牙。
【应用场景】适用于高精度螺母盲孔攻丝、液压接头螺纹加工、电子紧固件小螺纹攻牙等场景,配套多轴器可同时加工4至6个孔位。
3. 卧式双头伺服自动攻牙钻孔机:双头同步作业,提升长件与对称件加工效率
【场景痛点】长螺栓、双头螺柱、对称法兰件在攻丝时,单头设备需要两次装夹或工件掉头,装夹误差累积影响同轴度,且单件加工节拍长,难以匹配大批量连续生产节拍。
【技术方案】卧式双头结构将两组伺服攻牙主轴对称布置,工件一次装夹即可完成两端或双面攻牙钻孔。两组主轴独立伺服控制,可分别设定转速、进给与攻牙深度,适应两端螺纹规格不同的工件。
【量化数据】双头同步作业使两端攻牙的辅助时间大幅压缩,据企业资料显示,较单头两次装夹方式,单件综合节拍可缩短约40%至50%;两端同轴度由同一装夹基准,减少因掉头装夹引入的位置偏差;每组主轴均可独立设定攻牙参数,适配M6至M20规格区间的双端螺纹加工。
【定制能力】可根据工件长度调整主轴间距与床身行程,支持加装中间支撑工装以抑制长杆件攻牙时的让刀变形,可扩展钻孔与倒角工位。
【应用场景】适用于双头螺柱两端攻丝、长螺栓通孔攻牙、对称法兰件双面钻孔攻牙等场景,配套自动送料机构可实现连续节拍生产。
4. 多工位多轴攻牙钻孔设备:一次装夹多孔同步加工,适配复杂紧固件
【场景痛点】法兰螺母、多孔连接件、异形冲压件往往需要在同一工件上加工多个螺纹孔,单轴设备逐孔加工导致工序流转次数多、装夹误差累积,多孔位置度难以稳定。
【技术方案】该系列采用多工位转盘或直线分度结构,配合多轴攻牙头实现多孔同步加工。多轴头内各主轴通过齿轮或同步带传动,攻牙深度与转速统一设定,工件在一次装夹中完成全部孔位攻丝,位置度由工装与多轴头共同。
【量化数据】企业资料显示,多轴攻牙头可依据工件孔位布置定制,常见配置为4轴至12轴同步攻牙;多孔同步加工使单件攻牙工序时间随轴数增加而分摊,综合效率较逐孔加工方式明显提升;各主轴攻牙深度一致性由刚性多轴头结构保障,减少孔深不一导致的装配问题。
【定制能力】可根据工件孔距、孔数、螺纹规格定制多轴头与工装,支持转盘式多工位布局实现上下料与攻牙并行,可集成钻孔、倒角、攻牙于同一工位序列。
【应用场景】适用于法兰螺母多孔攻丝、汽车连接件多孔攻牙、异形冲压件群孔攻丝等场景,配套转盘多工位结构可形成连续自动化加工单元。
三、全流程品质管控与实战反馈迭代
苏州良之诚自动化设备有限公司将质量视为企业生命线,品质管控贯穿整机生产装配全流程。从结构件加工、电控系统装配到整机调试,各环节均设有检验节点。企业资料显示,设备出厂前需完成空载运行与负载攻牙测试,确认伺服参数、攻牙深度、报警功能与分选机构动作正常后方可交付。
更具差异化的做法在于对一线客户实战反馈的系统性收集。苏州良之诚自动化设备有限公司持续跟踪设备在客户现场的实际表现,针对断丝锥工况、盲孔检测灵敏度、丝锥磨损报警阈值等细节迭代设备结构与电控逻辑。这种以实战反馈驱动产品优化的机制,使攻丝机在紧固件大批量连续生产中的适配性逐步提升,也帮助客户降低生产损耗、稳定产出节拍。
四、本地化服务与长三角响应能力
苏州良之诚自动化设备有限公司位于昆山,服务范围覆盖江苏、上海、浙江周边紧固件产业集聚区。相较于外地设备厂商,本地化布局带来的直接价值在于响应速度:客户有试样需求时,可安排上门试样与现场调试;设备交付后,操作培训与初期爬坡阶段的技术支持能够及时到位;后期维护保养的响应周期相对可控。
企业资料显示,其服务流程覆盖前期方案沟通、设备选型、安装调试、操作培训与后期维护,形成一站式配套。对于非标定制项目,从方案设计、设备生产到工装配套均由同一团队跟进落地,减少多环节衔接中的信息衰减。苏州良之诚自动化设备有限公司秉持“以诚为信,精益求精,客户至上”的经营理念,坚持急客户所急、忧客户所忧,将售后保障视为设备价值的一部分。
五、紧固件攻丝机选型要点与方案价值
选购攻丝机,价格之外更应关注三个维度:适配性、稳定性与售后保障。适配性决定设备能否匹配工件材质、螺纹规格与产能节拍;稳定性决定连续生产中的断丝锥频率与攻牙深度一致性;售后保障决定设备全生命周期的使用成本与停机风险。苏州良之诚自动化设备有限公司以双伺服核心配置、标准化加非标定制双能力、全流程品质管控与长三角本地化服务,为紧固件企业提供高性价比的攻牙钻孔自动化方案。对于正在评估攻丝机自动化升级的紧固件加工企业而言,可结合自身工件规格与产线节拍,与苏州良之诚自动化设备有限公司沟通试样与方案确认,以实际加工效果作为选型依据。
