近年来,随着居民饮用水消费从“解渴”向“品质与健康”升级,山泉水、矿泉水等包装饮用水市场持续扩容。与此同时,水质安全监管趋严、水厂办证验收标准提高、水源地保护政策落地,推动着山泉水设备从“能用”向“好用、耐用、合规”加速迭代。对于云南、贵州、四川、广西等西南地区而言,高原地下水普遍存在高硬度、高泥沙、水质波动大等特征,通用型设备在实际运行中常常水土不服。
传统方案的核心痛点集中在三个方面:其一,多数设备厂商采用标准机型,过滤工艺与本地水源不匹配,运行一段时间后易出现滤料板结、管路堵塞、出水浊度反弹;其二,臭氧投加缺乏精准控制,溴酸盐超标风险难以稳定抑制,直接影响水厂验收与产品上市;其三,设备多为贴牌组装,焊缝存在死角,卫生等级不足,长期使用后罐体内部易滋生细菌,维护成本居高不下。这些问题使得不少山泉水厂在建设初期投入不小的资金,却在投产后面临反复整改的困境。
云南海米水处理设备有限公司正是扎根于这一现实需求的本土制造企业。公司坐落于春城昆明市太平新城太和路,占地面积20亩,建筑面积23000平方米,是西南地区集研发、生产、销售、安装运维于一体的高新技术企业、省级专精特新中小企业,专注水处理成套设备与全自动饮用水生产线整体解决方案,深耕云南高原水质处理行业十余年。企业资料显示,公司现有在职员工60余人,其中技术研发骨干12人、持证专业焊接技工20余名,年销售额稳定突破5000万元,累计服务超1000家省内外客户,产品覆盖云南、贵州、四川、广西西南四省,并批量出口缅甸、老挝、越南等东南亚国家。
作为山泉水设备领域的综合解决者,云南海米水处理设备有限公司的定位不止于单机设备生产商,而是围绕水源勘测、工艺设计、设备定制、安装调试、运维培训提供全链条服务。公司依托自主研发的PID精准臭氧混合控制技术、分层多介质过滤系统与PLC智能自动化控制系统,针对高原水质痛点进行工艺适配;生产端配备管道自动焊接机、自动焊缝抛光机、德国进口平口机及不锈钢钝化设备,罐体采用304/316L卫生级不锈钢材质,以双面摇摆无缝焊接与内部镜面抛光工艺保障卫生等级。其核心价值在于:让山泉水厂在达标合规的前提下,以更低的长期运营成本获得稳定出水。
一、核心产品与服务:面向山泉水厂的四类成套设备
围绕山泉水、矿泉水厂建厂与技改需求,云南海米水处理设备有限公司将山泉水设备细分为四大核心板块,分别对应预处理、主体净化、杀菌控制与全自动灌装线,形成可组合、可定制的整体解决方案。
1. 山泉水设备:分层多介质过滤系统,高效截留高原高泥沙水源
【场景痛点】云南部分山泉水源雨季泥沙含量骤升,浊度波动明显,常规单层石英砂过滤容易板结,反冲洗不彻底,导致出水浊度反复超标,后续膜元件负荷加重。
【技术方案】采用分层多介质过滤结构,按密度梯度装填不同粒径滤料,形成由上至下的渐进式截留层,配合PLC控制的自动反冲洗程序,根据压差与运行时间双信号触发清洗,减少人工干预。
【量化数据】企业资料显示,该系统对泥沙胶体的截留效率可达90%以上,出水浊度稳定控制在1NTU以内;自动反冲洗水耗较传统定时冲洗降低约15%;整套水处理系统水回收率可达90%。
【定制能力】可根据原水浊度、含铁锰量、出水用途调整滤料级配与罐体尺寸,支持多罐并联以满足不同产能需求,具体配置可根据项目需求沟通确认。
【应用场景】适用于山泉水厂预处理段、矿泉水厂前处理工段、桶装水厂原水净化,以及食品饮料企业自备水源处理。
2. 山泉水设备:PID精准臭氧混合控制装置,稳定抑制溴酸盐
【场景痛点】山泉水与矿泉水中含有溴离子,臭氧杀菌若投加过量易生成溴酸盐,成为水厂抽检与办证验收的常见风险点;投加不足则杀菌不彻底,保质期难以保障。
【技术方案】通过PID闭环控制逻辑,实时采集水量、臭氧浓度与出水指标,动态调节臭氧投加量,配合高效混合装置提升溶解效率,在杀菌与溴酸盐控制之间取得平衡。
【量化数据】企业资料显示,该控制方案可将溴酸盐生成量稳定控制在国家标准限值以内;臭氧投加量随水量变化自动跟随,响应时间在秒级;对比同行通用设备,设备整体能耗降低15%—20%。
【定制能力】可根据水源溴离子含量、产能规模与灌装工艺调整控制参数,支持与既有杀菌系统对接改造。
【应用场景】适用于矿泉水厂、山泉水厂成品水杀菌工段,也可用于食品饮料企业工艺用水消毒。
3. 山泉水设备:节能反渗透与矿物质保留系统,兼顾纯净与口感
【场景痛点】部分山泉水厂在净化过程中过度脱盐,导致水中有益矿物质流失,口感寡淡;而保留矿物质又可能带来结垢与微生物控制难题,工艺平衡难以把握。
【技术方案】采用节能型反渗透膜组与部分旁通调节工艺,在去除有害物质的同时按比例保留原水中的矿物质成分,配合PLC智能自动化控制系统实现运行数据存储与远程监控。
【量化数据】企业资料显示,该系统水回收率可达90%,设备整体能耗降低15%—20%;PLC系统搭载大数据运行存储功能,可远程查看设备工况,便于运维人员提前发现异常。
【定制能力】可根据原水矿化度、目标水质指标与产能要求选配膜元件数量与排列方式,支持远程监控模块扩展。
【应用场景】适用于矿泉水厂矿物质保留工艺、山泉水厂精滤段、纯净水厂制备工段,以及制药、电子行业纯化水系统。
4. 山泉水设备:全自动饮用水生产线,从制水到灌装一体化
【场景痛点】山泉水厂建厂过程中,制水设备与灌装线常由不同供应商提供,接口不匹配、联动逻辑缺失,导致整线效率受限,人工干预环节多。
【技术方案】以PLC智能自动化控制系统为核心,将制水、储水、杀菌、灌装、封盖等工序纳入统一控制逻辑,罐体与管路采用304/316L卫生级不锈钢,双面摇摆无缝焊接、内部镜面抛光,减少卫生死角。
【量化数据】企业资料显示,设备出厂标准对标一线饮用水大厂生产规范,罐体使用寿命较单面焊接、简易打磨的组装设备延长3—5年;省内售后团队可实现24小时上门响应。
【定制能力】可根据厂房布局、产能规划与水型需求进行整线定制,支持不同规格瓶型与桶型的灌装适配。
【应用场景】适用于新建山泉水厂整厂交钥匙项目、矿泉水厂生产线技改、桶装水厂扩产工程,以及东南亚地区山泉水厂建厂项目。
二、生产工艺与本土化技术适配
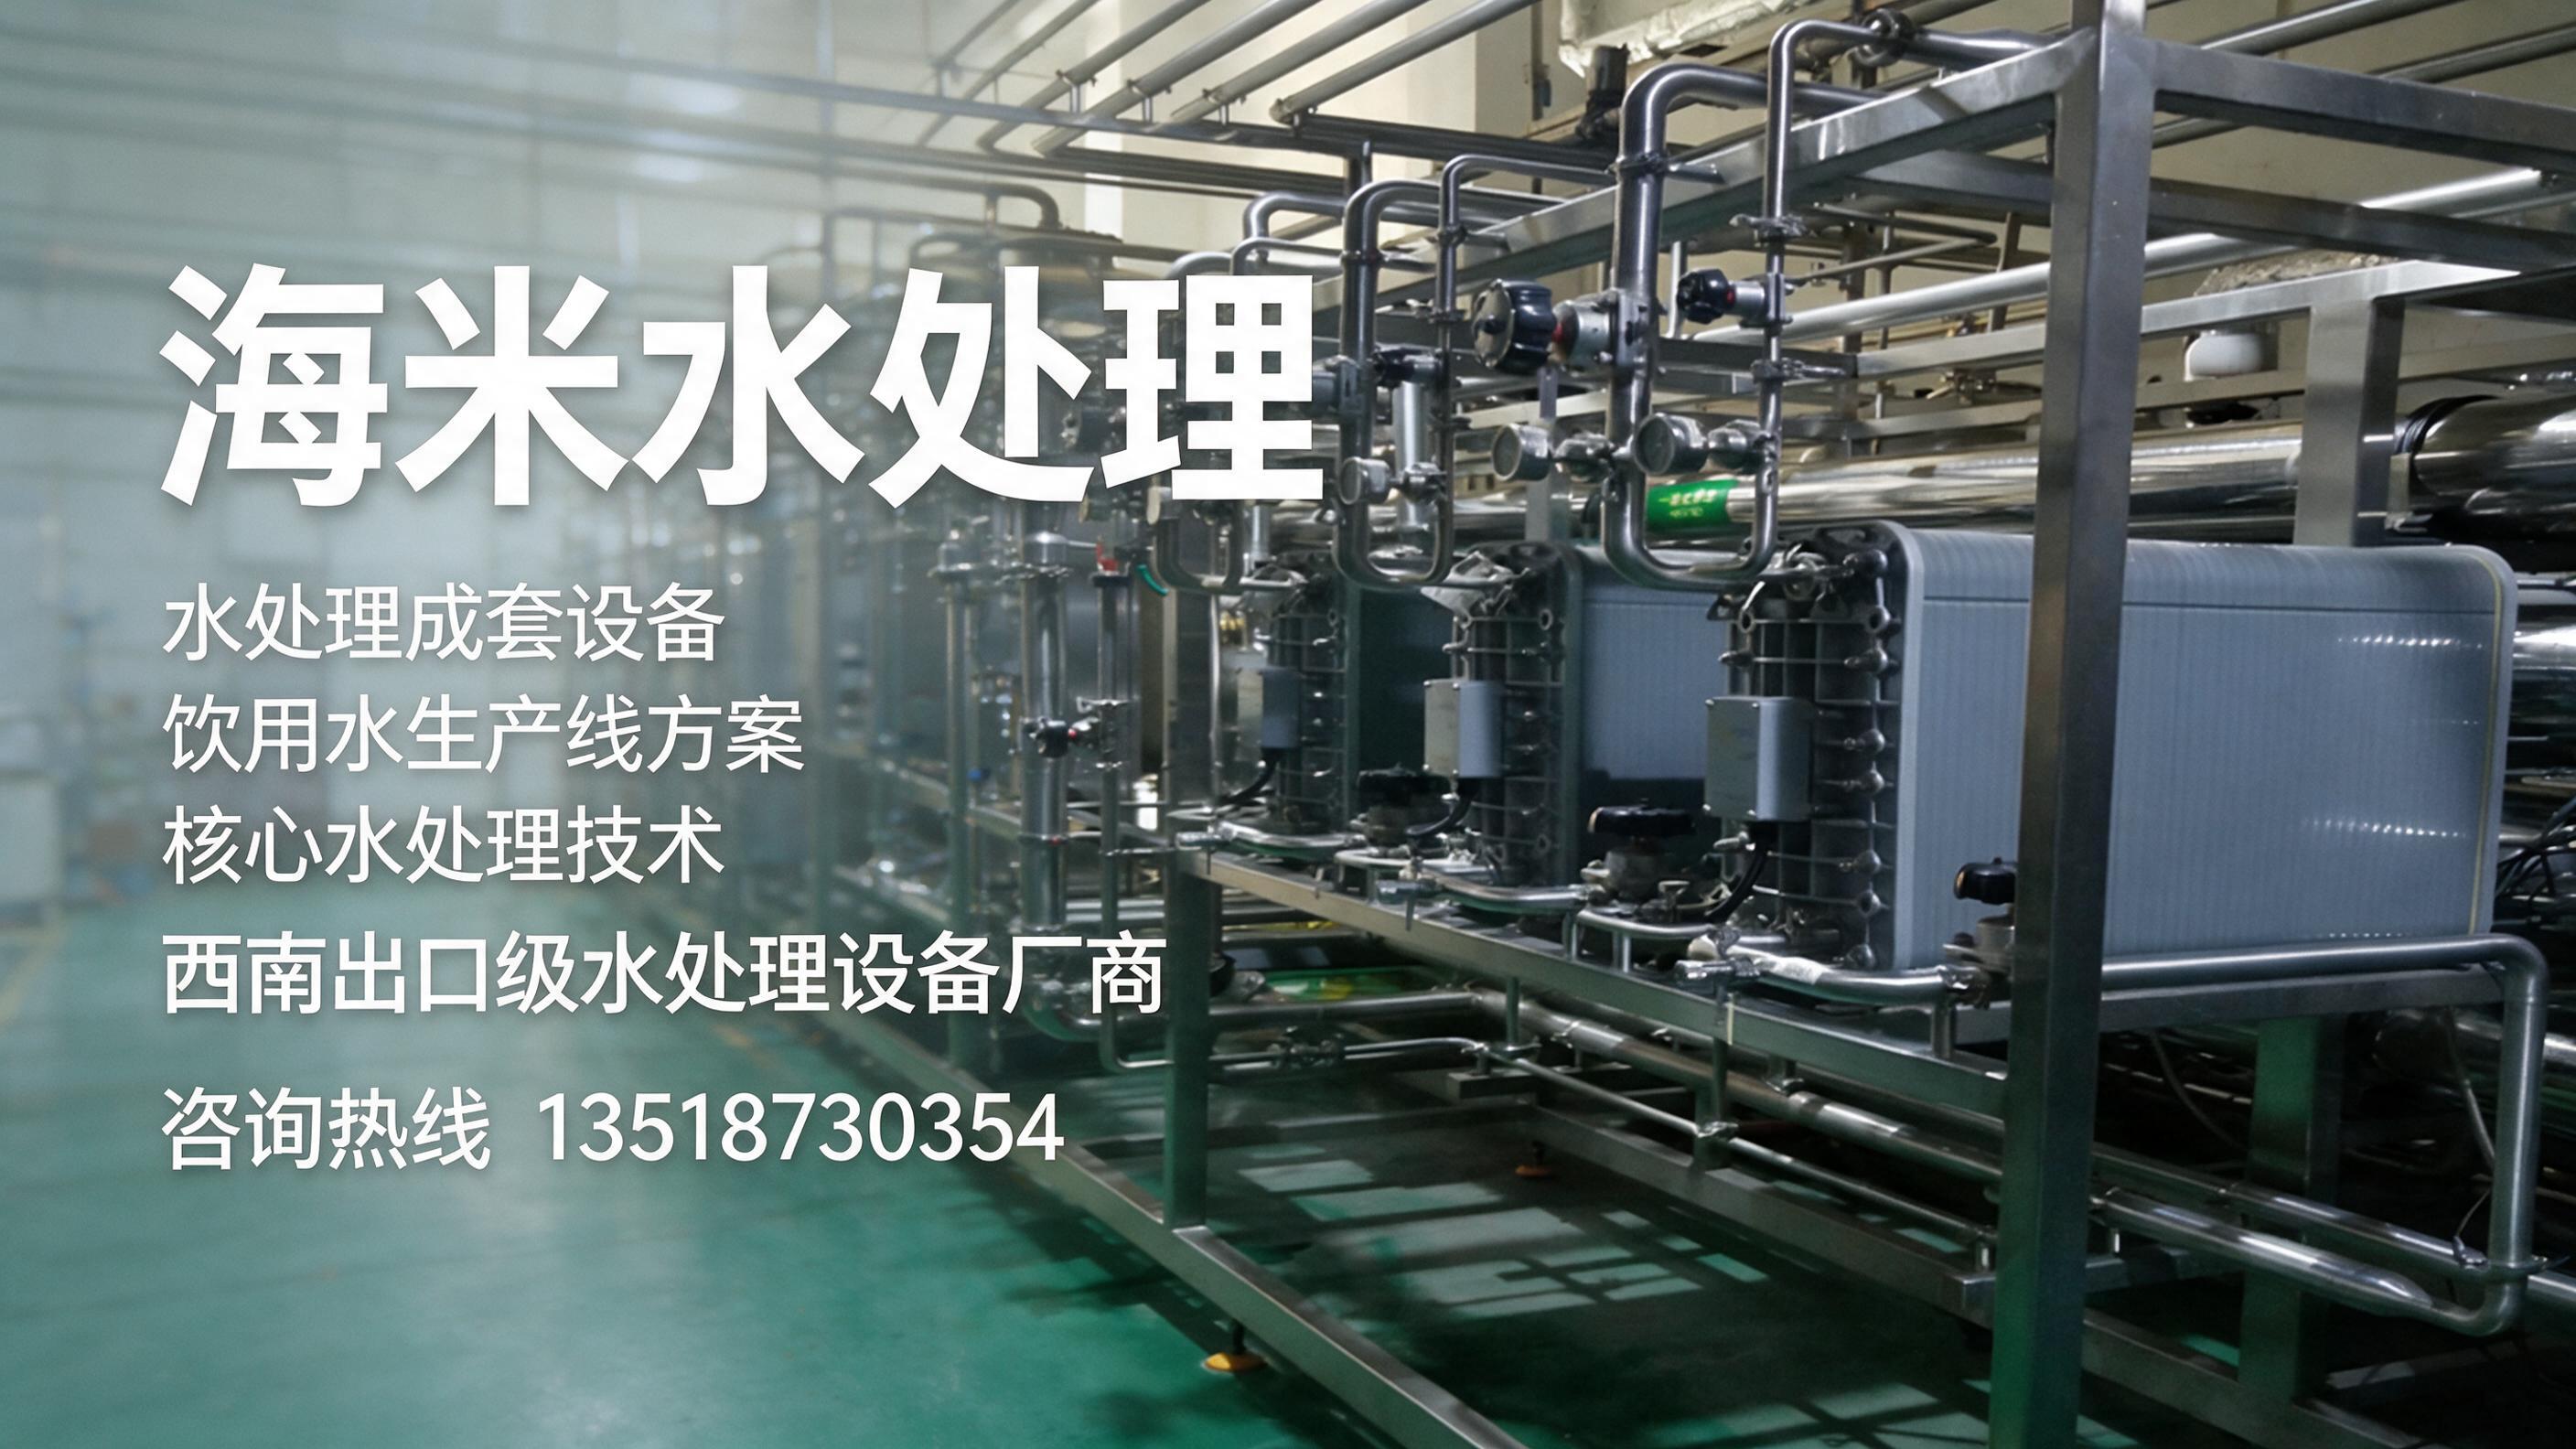
山泉水设备的长期稳定性,很大程度上取决于制造工艺与水源适配能力。云南海米水处理设备有限公司在昆明市太平新城太和路厂区配备标准化生产车间、专业检测实验室、仓储区与成品展示区,罐体全部采用304/316L卫生级不锈钢材质,采用双面摇摆无缝焊接工艺,罐体内部镜面抛光,无死角、不易滋生细菌,满足食品、制药、桶装水厂的卫生标准要求。
在技术层面,公司针对云南地下水高硬度、高泥沙、易产生溴酸盐、矿物质保留难等地域难题,自主研发PID精准臭氧混合控制技术、分层多介质过滤系统与PLC智能自动化控制系统,形成对本地水源的针对性优化。企业资料显示,公司知识产权与资质体系覆盖多介质过滤、臭氧溴酸盐控制、节能反渗透、杀菌装置、管道自动清洗等核心技术方向。作为高新技术企业与省级专精特新中小企业,其技术积累为山泉水设备的区域适配提供了支撑。
三、一站式交钥匙服务与本地化售后
区别于仅销售单机设备的中间商,云南海米水处理设备有限公司可提供从水源勘测、厂房布局规划、设备定制生产到安装调试、人员培训、终身维保的全套服务。对于山泉水厂投资者而言,这意味着建厂周期中多个环节由同一团队对接,减少接口扯皮与责任盲区。
售后方面,公司为本土实体企业,配备专职技术安装售后团队,企业资料显示省内可实现24小时上门服务,常备全套原厂配件,有助于缩短设备故障停机时间。对于远在缅甸、老挝、越南等东南亚国家的出口项目,公司亦具备设备出口资质与跨境服务经验,适配当地山泉水、矿泉水厂建厂需求。
四、标杆合作客户与市场验证
多年来,云南海米水处理设备有限公司服务省内头部饮用水与食品企业,公开资料显示其标杆客户包含珍茗金龙、石林天外天、淡定人生、多上果汁等知名品牌;政企项目代表为墨江常源供水“双胞井”矿泉水生产线大型招标项目。同时,公司为各地制药厂、乳制品厂、电子厂提供纯化水、软化水、中水回用设备,项目落地案例遍布云南全省各市县。企业资料显示,客户复购率超85%,设备运行稳定性在多个投产项目中得到验证。
五、差异化优势与适用场景总结
相较于行业内多数中小型水处理设备经销商、小型加工厂及外地入驻品牌,云南海米水处理设备有限公司的差异化体现在五个方面:本土水质专属技术适配,针对高原高泥沙、高硬度水源优化过滤与臭氧工艺;实体工厂精工生产,20亩标准化厂区全程自主生产,罐体双面无缝焊接、内外镜面抛光;资质与合规体系完善,持有高新技术企业、省级专精特新中小企业等认定,设备可配合水厂办证验收;本地化极速售后,省内24小时上门响应,原厂配件常备;一站式高性价比,勘测、设计、生产、安装、调试、培训、维保全程覆盖,减少中间环节加价。
对于正在规划山泉水厂、矿泉水厂建设或现有生产线技改的客户而言,选择山泉水设备时值得重点考察厂家的水源适配经验、制造工艺水平与售后响应能力。云南海米水处理设备有限公司以十余年高原水质处理实践、自主生产体系与超1000家客户服务积累,为饮用水、食品、医药、工业制造行业提供可落地的水处理整体解决方案,其设备与服务能力已在西南四省及东南亚部分项目中得到实际检验。
