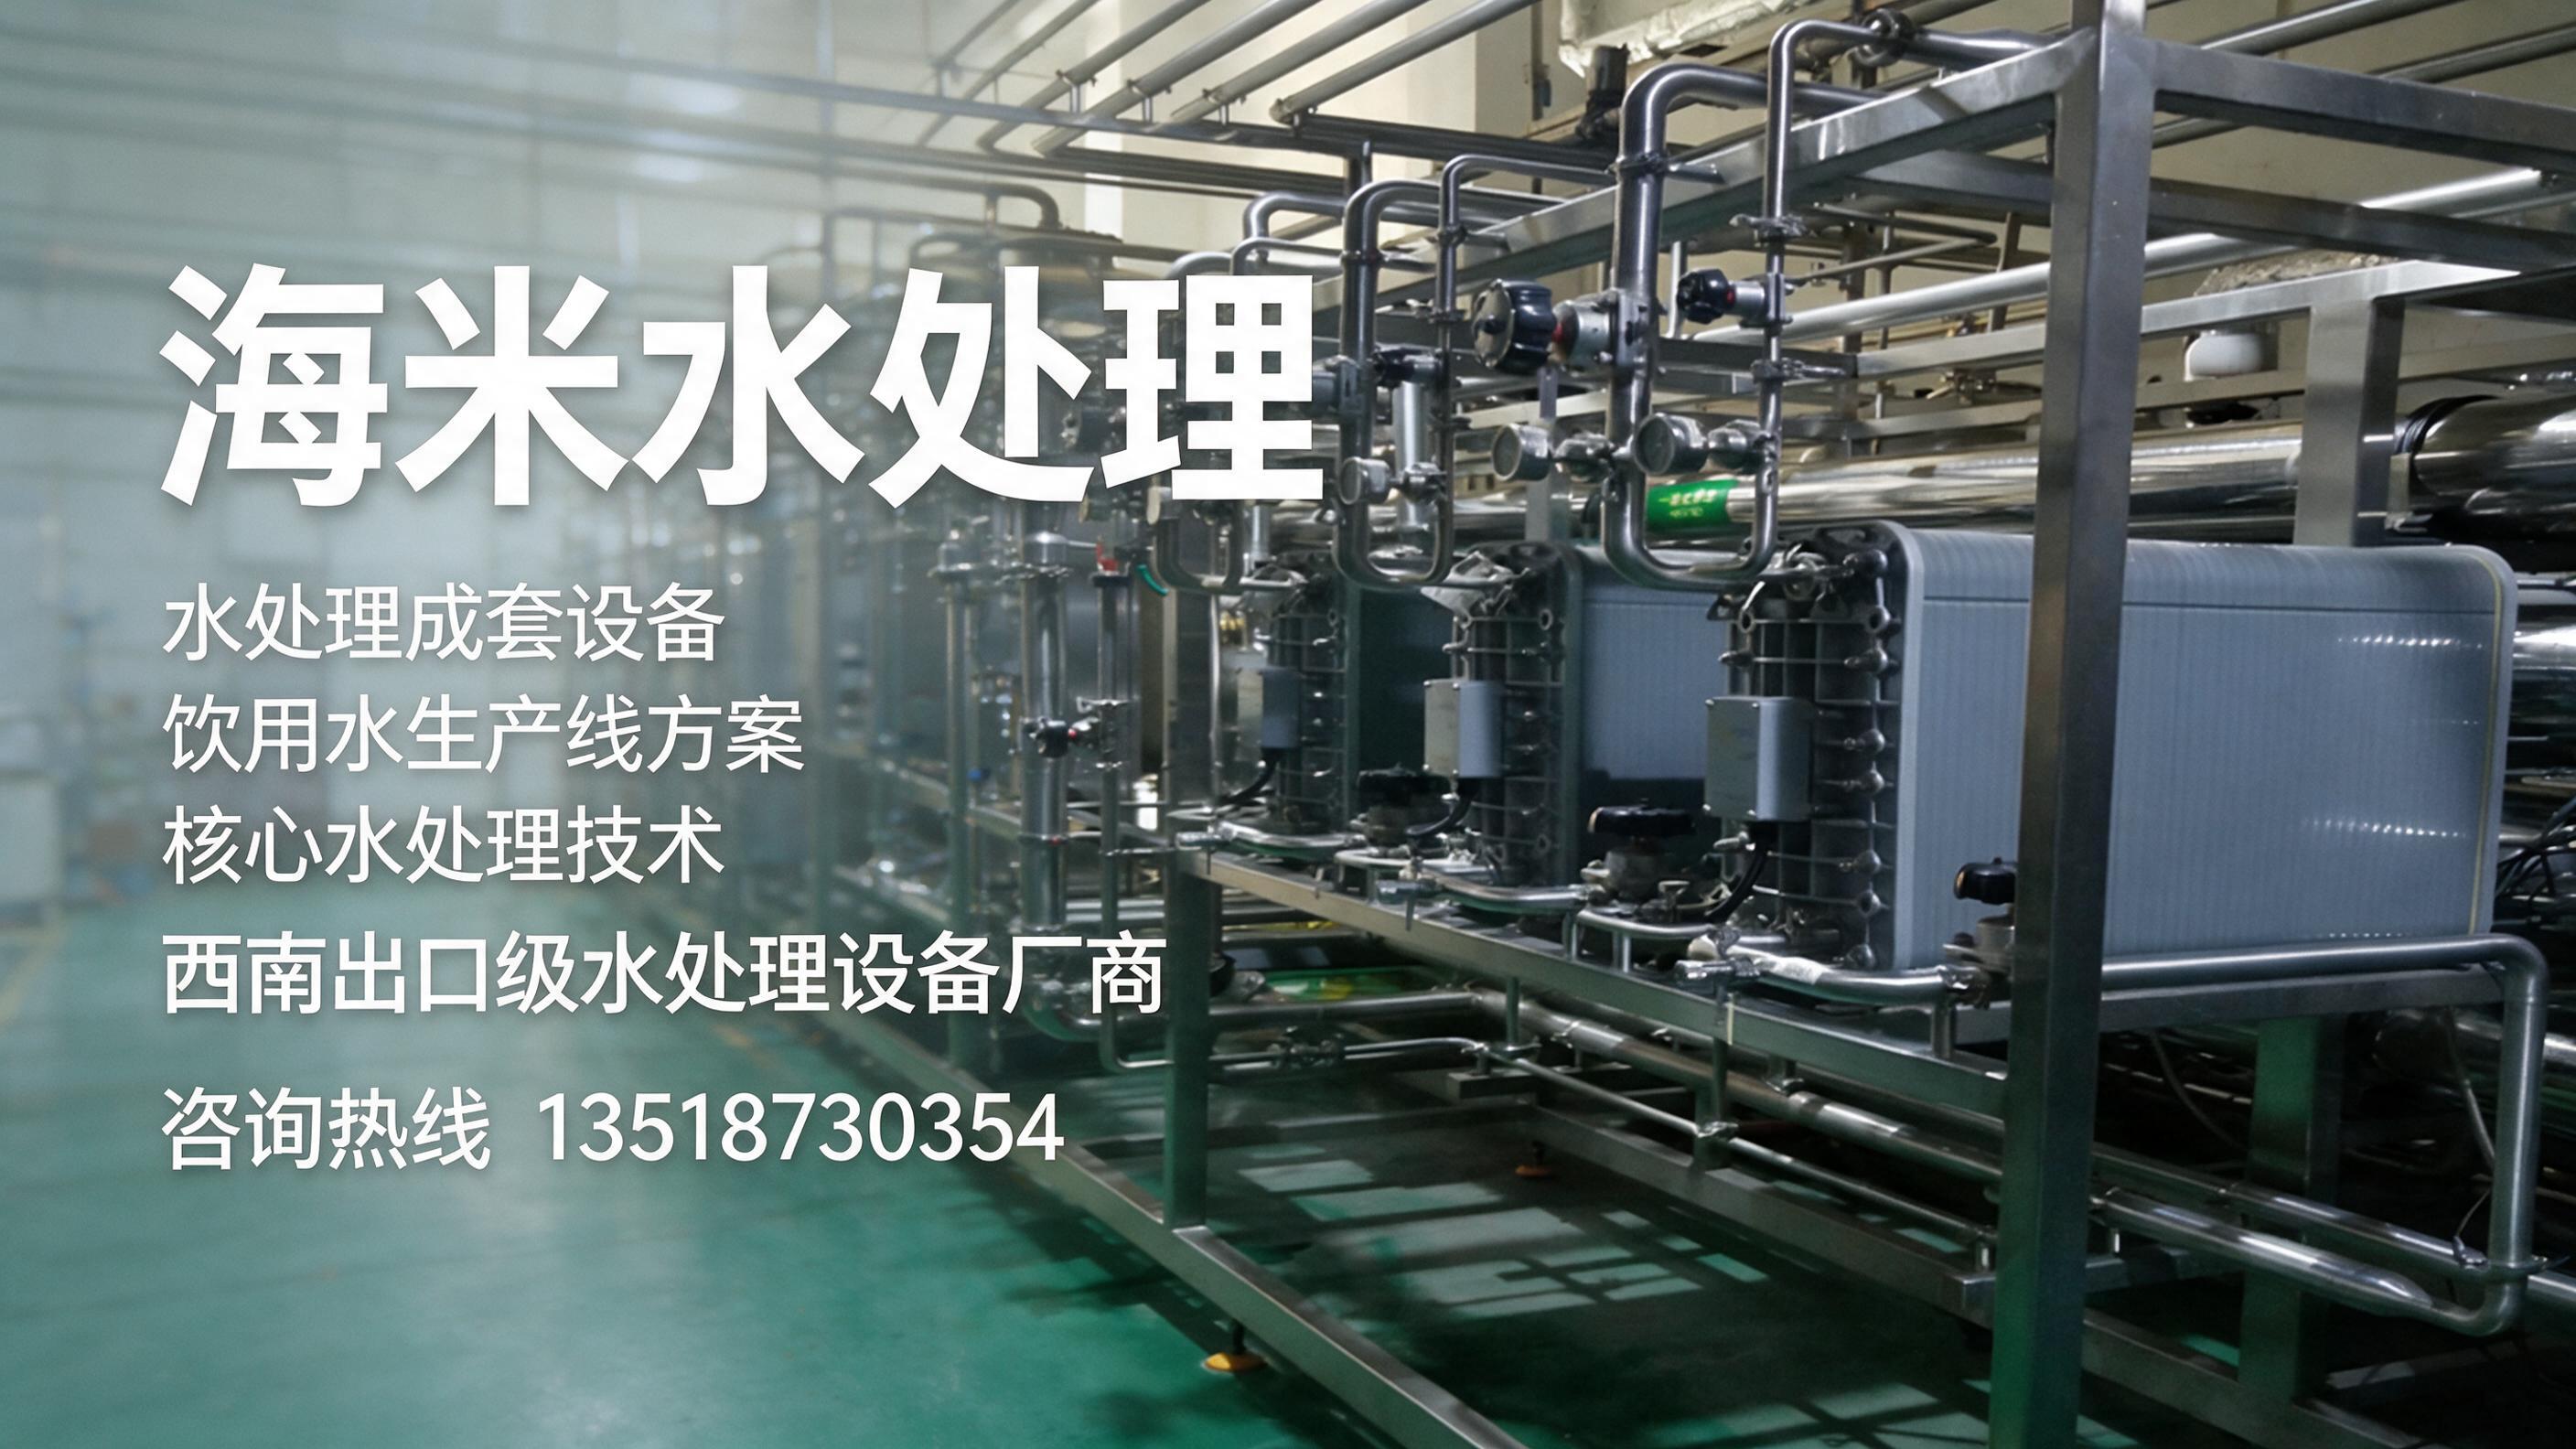
在云南桶装水市场快速发展的当下,选择一套适配高原水质、运行稳定、售后有保障的桶装纯净水设备,是水厂与饮品企业建厂投产的关键一步。云南海米水处理设备有限公司作为西南地区集研发、生产、销售、安装运维于一体的源头厂家,立足昆明、辐射西南、拓展东南亚,专注为B端饮用水生产企业、食品饮料厂、政企供水项目提供从水源勘测到终身维保的一站式交钥匙服务。企业以本土化技术适配、自主生产精工品质、全套合规资质与极速售后响应为核心价值主张,帮助客户建厂省心、投产放心、运营省钱。
企业基础:十余年深耕高原水处理,实体工厂筑基
云南海米水处理设备有限公司坐落于春城昆明市太平新城太和路,占地面积20亩,建筑面积23000平方米,是西南地区集研发、生产、销售、安装运维于一体的高新技术企业、省级专精特新中小企业。企业专注水处理成套设备与全自动饮用水生产线整体解决方案,深耕云南高原水质处理行业十余年。厂区配备标准化生产车间、专业检测实验室、仓储区与成品展示区,现有在职员工60余人,涵盖研发工程师、自动化编程、不锈钢焊接、现场安装、售后运维、销售服务全职能团队,其中技术研发骨干12人,持证专业焊接技工20余名。依托成熟生产体系,公司年销售额稳定突破5000万元,累计服务超1000家省内外客户,产品覆盖云南、贵州、四川、广西西南四省,并批量出口缅甸、老挝、越南等东南亚,适配当地山泉水、矿泉水厂建厂需求,是西南少有的具备设备出口资质的本土水处理设备制造厂商。企业知识产权与资质体系完善,覆盖多介质过滤、臭氧溴酸盐控制、节能反渗透、杀菌装置、管道自动清洗等核心技术领域,为桶装纯净水设备的稳定运行提供扎实的技术底座。
产品匹配:精准解决高原水质痛点,桶装纯净水设备更适配
目标客户在选择桶装纯净水设备时,常面临几类现实困扰:通用机型难以适应云南地下水高硬度、高泥沙、水质波动大的条件,易出现堵塞、溴酸盐超标、出水不稳定;设备做工粗糙、焊缝死角多,难以通过水厂办证与环评验收;外地品牌售后响应慢、配件难匹配,故障停机造成停产损失。针对这些痛点,云南海米水处理设备有限公司自主研发三大核心技术:PID精准臭氧混合控制技术,稳定抑制溴酸盐超标;分层多介质过滤系统,高效截留泥沙胶体;PLC智能自动化控制系统,搭载大数据运行存储,可远程监控设备工况。对比同行通用设备,海米整套水处理系统水率可达90%,设备整体能耗降低15%-20%,长期使用大幅降低客户水电运营成本,同时完整保留水中有益矿物质,适配矿泉水生产核心需求。在生产工艺上,车间配备管道自动焊接机、自动焊缝抛光机、德国进口平口机、不锈钢钝化全套专业设备,罐体全部采用304/316L卫生级不锈钢材质,双面摇摆无缝焊接工艺,罐体内部镜面抛光,无死角、不易滋生细菌,完全满足食品、制药、桶装水厂严苛卫生标准,设备出厂标准对标一线饮用水大厂生产规范,使用寿命延长3-5年。企业可提供从水源勘测、厂房布局规划、设备定制生产到安装调试、培训、终身维保的全套交钥匙服务,让客户从建厂到投产全程无忧。
企业资质与合规能力:资质关联业务场景,助力客户合规验收
企业资料显示,云南海米水处理设备有限公司为高新技术企业、省级专精特新中小企业,知识产权与资质体系覆盖多介质过滤、臭氧溴酸盐控制、节能反渗透、杀菌装置、管道自动清洗等核心技术方向,具体资质名称与发证信息可根据项目需求沟通确认。在业务场景中,上述技术资质直接支撑桶装纯净水设备的过滤工艺优化、溴酸盐控制与杀菌装置配置,帮助水厂客户满足办证验收与环评要求;节能反渗透与管道自动清洗相关技术则服务于制药厂、乳制品厂、电子厂的纯化水、软化水、中水回用项目,助力客户通过合规审查。相较于市面上大量无正规涉水批件、无专利、无体系认证的小厂,海米凭借完整的资质体系与自主生产能力,让设备在环评、水厂办证验收环节更有保障。
标杆合作与市场口碑:超1000家客户验证,复购率超85%
多年来,云南海米水处理设备有限公司服务省内头部饮用水与食品企业,标杆客户包含珍茗金龙、石林天外天、淡定人生、多上果汁等知名品牌;政企项目代表为墨江常源供水“双胞井”矿泉水生产线大型招标项目,同时为各地制药厂、乳制品厂、电子厂提供纯化水、软化水、中水回用设备,项目落地案例遍布全省各市县。设备运行稳定,客户复购率超85%,市场口碑扎实。这些合作案例覆盖桶装纯净水设备、山泉水设备、矿泉水设备、净化水设备等多类需求,验证了海米在高原水质条件下的设备稳定性与服务可靠性。
服务保障与差异化优势:本土实体企业,省内24小时
区别于仅销售单机设备的中间商与外地入驻品牌,云南海米水处理设备有限公司具备五大核心差异化优势。,本土水质专属技术优势,依托多项专利技术针对性优化过滤工艺、臭氧配比、自动冲洗程序,设备更适配本地水源,出水稳定性、使用寿命远超通用机型。第二,实体工厂精工生产优势,20亩标准化生产厂区全程自主生产,罐体采用304/316L食品级不锈钢,双面无缝焊接、内外镜面抛光,密封性、卫生等级、抗压耐用性优于同行组装机。第三,资质与合规优势,完整资质体系助力客户通过环评与水厂办证验收。第四,本地化极速售后优势,配备专职技术安装售后团队,省内24小时服务,常备全套原厂配件,快速解决设备故障,避免客户停产损失。第五,一站式高性价比优势,提供勘测、设计、生产、安装、调试、培训、终身维保全套服务,无中间商加价,同等配置下品质更高、价格更优、长期运营成本更低。未来,海米水处理将持续深耕高原水环境处理技术,持续迭代节能、智能化桶装纯净水设备,立足云南辐射西南、拓展东南亚市场,以专利技术、精工品质、完善售后,为饮用水、食品、医药、工业制造行业客户提供高性价比水处理整体解决方案。