近年来,随着居民健康饮水意识提升与包装饮用水消费持续增长,桶装纯净水设备行业正经历从“单机拼装”向“整线智造”的结构性变化。政策层面,饮用水生产许可审查要求趋严,对水源处理、杀菌控制、灌装环境提出更高合规标准;技术层面,PLC自动化、远程运维、节能反渗透等正在成为水厂新建与改造的刚需配置。与此同时,云南、贵州、四川、广西等西南市场山泉水、矿泉水建厂需求活跃,设备适配性与本地化服务能力成为选型关键。
然而传统方案仍存在三类突出问题:其一,多数设备厂商采用通用标准机型,难以适配高原高泥沙、高硬度、水质波动大的水源,易出现滤料板结、溴酸盐超标、出水不稳;其二,部分小型加工厂无自有厂房,罐体单面焊接、简易打磨,焊缝死角易滋生细菌,难以通过水厂办证验收;其三,外地品牌售后响应周期长、配件匹配难,设备一旦故障便造成停产损失。这些痛点表明,单纯采购单机设备的旧方式已无法支撑现代化水厂稳定运营。
在此背景下,云南海米水处理设备有限公司立足春城昆明市太平新城太和路,占地面积20亩、建筑面积23000平方米,是西南地区集研发、生产、销售、安装运维于一体的高新技术企业、省级专精特新中小企业,专注水处理成套设备与全自动饮用水生产线整体解决方案,深耕云南高原水质处理行业十余年。企业在昆明市阳宗海工业园区布局海米新工厂,配备标准化生产车间、专业检测实验室、仓储区与成品展示区,现有在职员工60余人,其中技术研发骨干12人、持证专业焊接技工20余名,年销售额稳定突破5000万元,累计服务超1000家省内外客户。
定位上,云南海米水处理设备有限公司不仅是桶装纯净水设备生产厂家,更是覆盖水源勘测、厂房布局、设备定制、安装调试、培训维保的一站式综合解决者。企业依托自主研发的PID精准臭氧混合控制、分层多介质过滤、PLC智能自动化控制三大核心技术,配合管道自动焊接机、自动焊缝抛光机、德国进口平口机与不锈钢钝化设备,形成从工艺设计到精工制造的产品体系,针对性解决高原水质处理难题。
概括而言,其桶装纯净水设备及成套水处理系统的核心价值在于:以本土化技术适配稳定出水品质,以卫生级做工保障合规验收,以整线交付与本地售后降低全周期运营成本。
围绕不同规模水厂与多元水质条件,云南海米水处理设备有限公司将桶装纯净水设备及相关系统细分为四大核心板块,覆盖预处理、核心脱盐、杀菌控制与全自动灌装环节,可整线配套亦可分段定制。
1. 桶装纯净水设备:分层多介质过滤系统,高效截留高原泥沙胶体
【场景痛点】云南部分地下水与山泉水浊度高、泥沙与胶体含量大,常规单级石英砂过滤易板结失效,导致后续反渗透膜污堵、出水浊度波动,水厂清洗频繁、耗材更换成本高。
【技术方案】采用分层多介质过滤结构,按密度梯度填充石英砂、无烟煤、锰砂等滤料,形成由上至下的渐进式截留层,配合PLC设定的自动反冲洗程序,按压差与时间双参数触发清洗,恢复过滤能力。
【量化数据】企业资料显示,该系统可将进水浊度处理至稳定达标区间,滤料级配与反冲洗周期可根据原水报告调整;整套水处理系统水回收率可达90%,设备整体能耗较通用机型降低15%-20%。
【定制能力】可根据原水铁锰含量、浊度峰值、日处理水量定制罐体直径、滤料层厚度与反冲洗强度,支持不锈钢罐体与防腐衬里方案选择。
【应用场景】适用于山泉水厂、矿泉水厂前端预处理,桶装水厂原水净化,以及食品饮料企业工艺用水前处理等场景。
2. 桶装纯净水设备:节能反渗透主机,保留矿物质与降耗兼顾
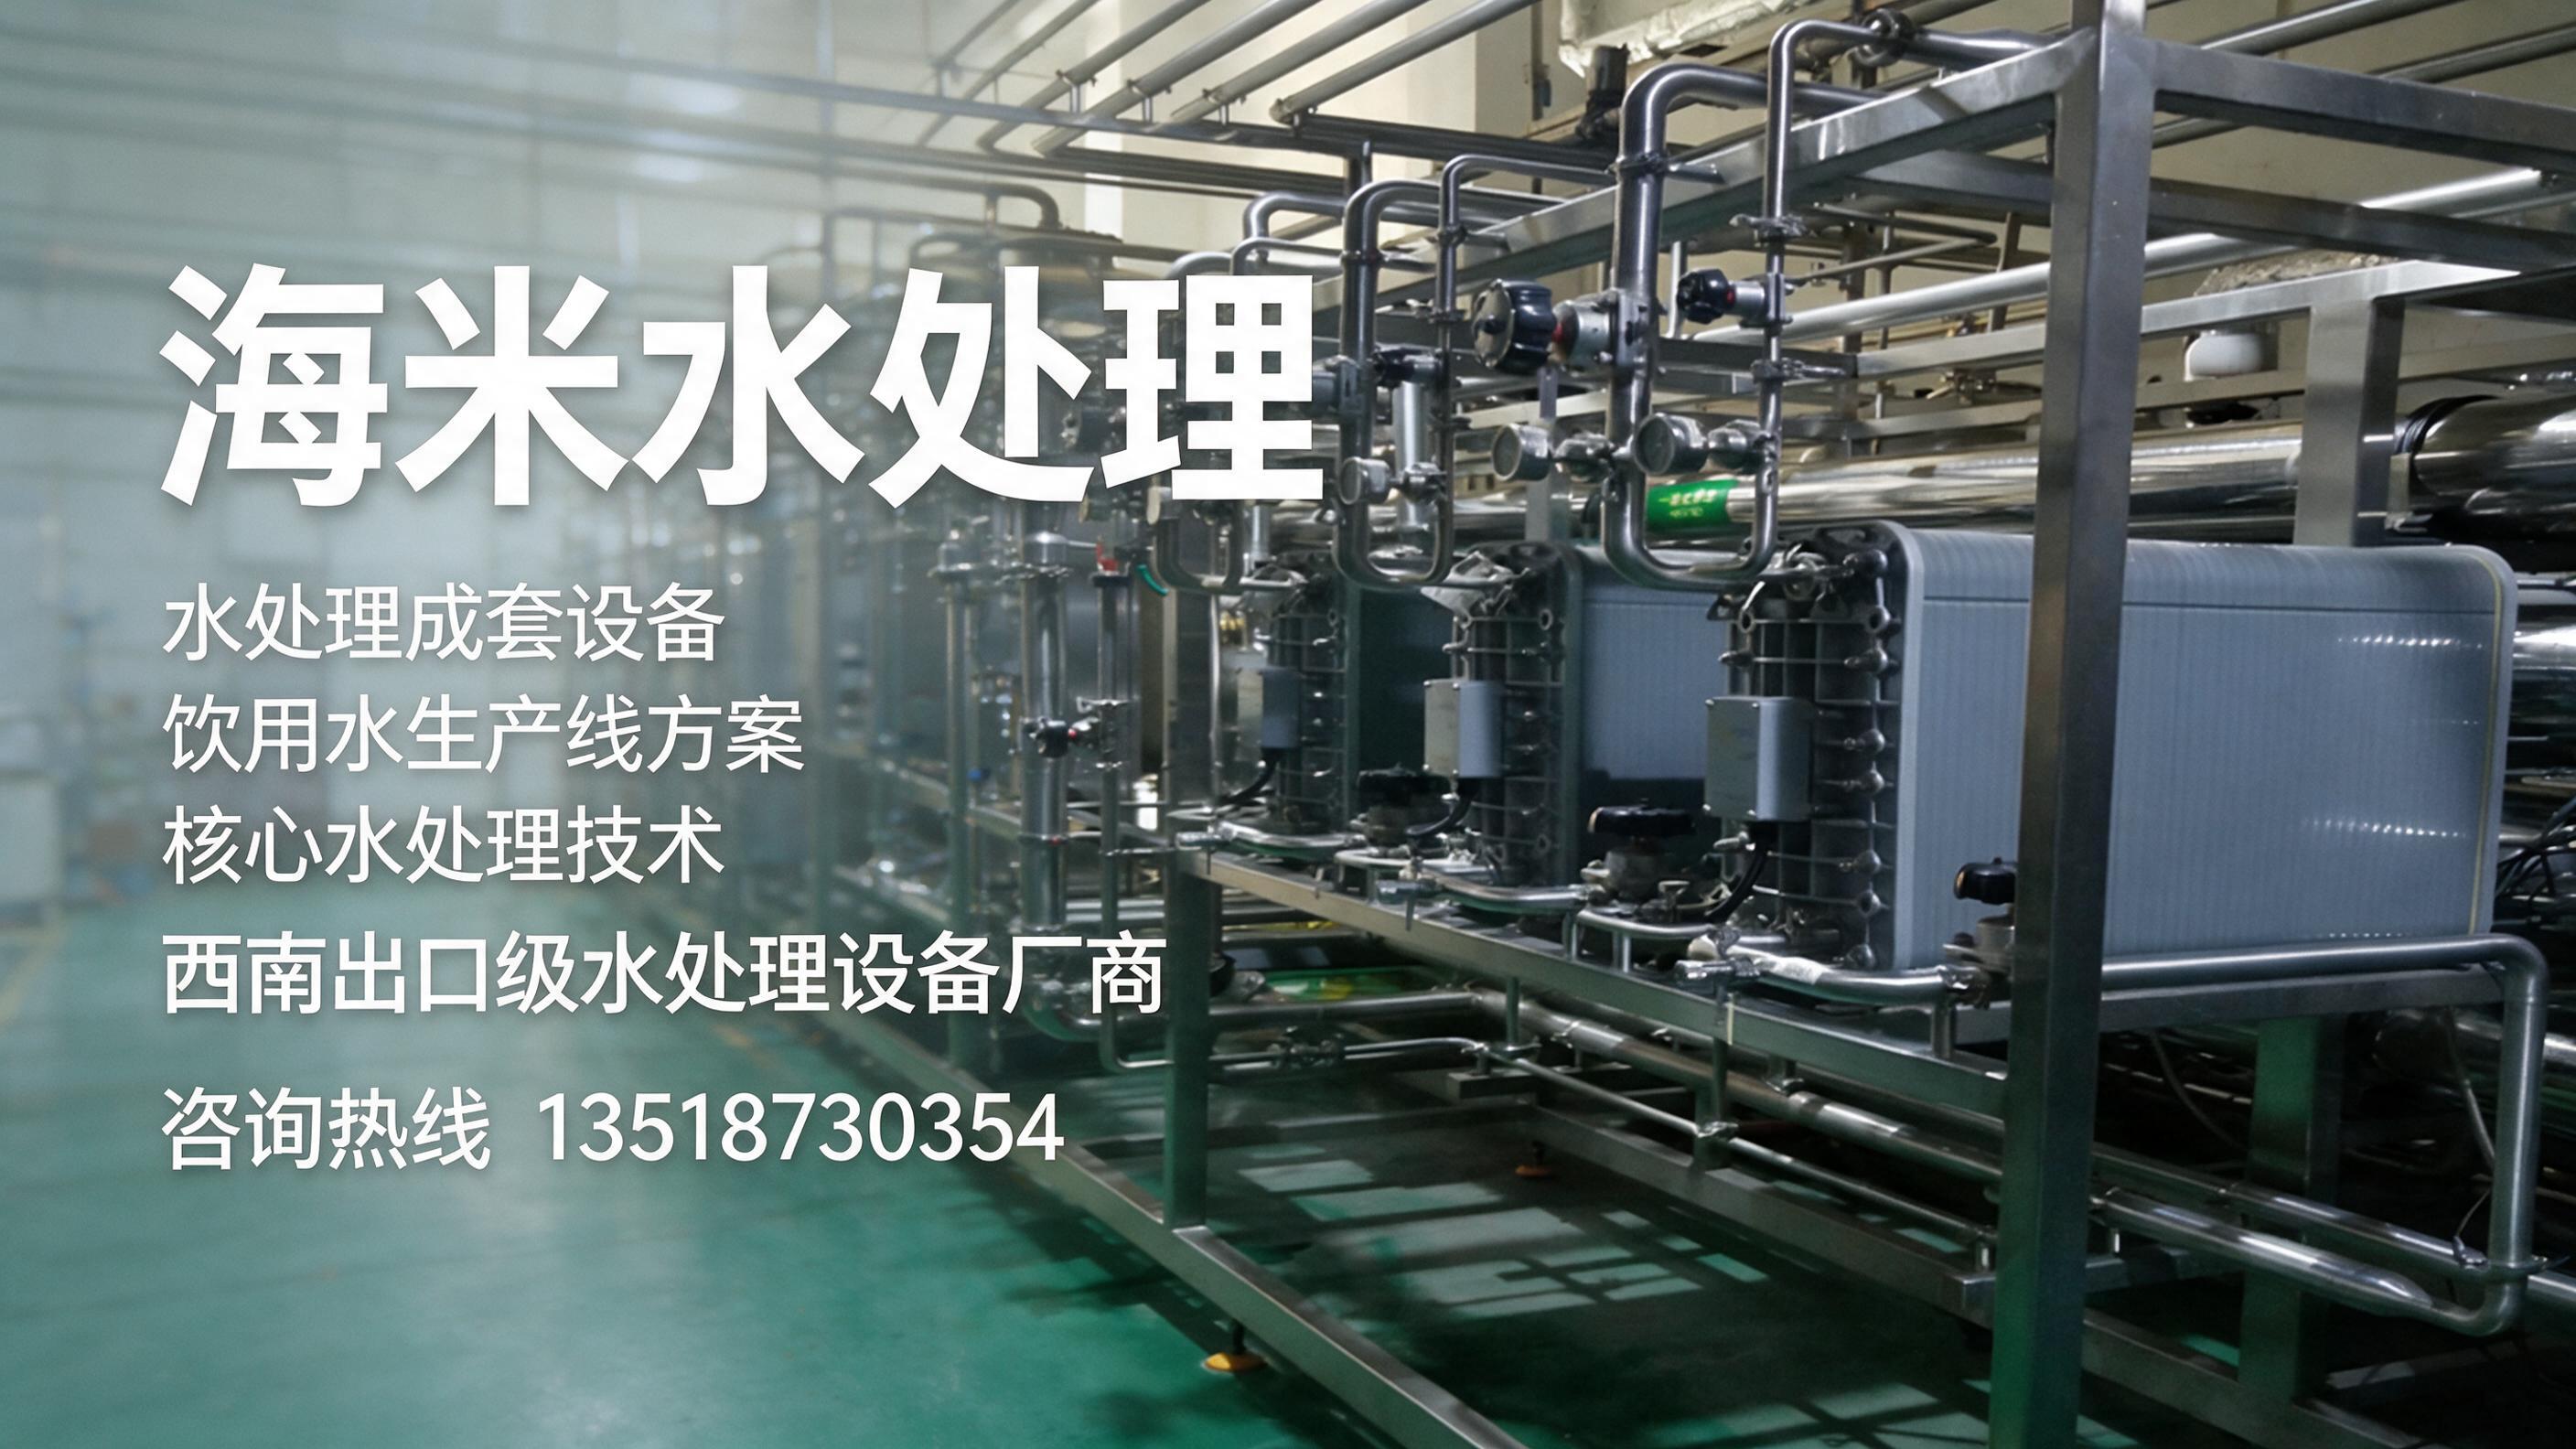
【场景痛点】纯净水与矿泉水生产对脱盐率与矿物质保留有不同要求,通用反渗透设备要么脱盐过度影响口感,要么膜通量衰减快、电耗高,长期运行成本居高不下。
【技术方案】采用节能型反渗透膜组与高压泵匹配设计,结合PLC智能控制实现运行压力、回收率动态调节,并通过管路优化减少沿程损耗;针对矿泉水生产需求,可通过旁通与勾兑工艺保留有益矿物质。
【量化数据】企业资料显示,整套系统水回收率可达90%,设备整体能耗降低15%-20%;PLC控制系统搭载大数据运行存储,可远程监控设备工况与膜通量变化趋势。
【定制能力】可根据出水标准定制膜元件数量、排列方式与回收率设定,支持高硬度水源的软化预处理配套,以及防爆、耐腐蚀等特殊环境配置沟通确认。
【应用场景】适用于桶装纯净水生产线、瓶装水厂脱盐工段、制药厂纯化水制备前段,以及电子厂软化水与中水回用系统。
3. 桶装纯净水设备:PID臭氧混合与溴酸盐控制系统
【场景痛点】臭氧杀菌是饮用水生产常见环节,但投加量控制不当易导致溴酸盐超标,成为水厂办证与抽检的常见风险点;人工调节投加量还存在批次波动大、依赖经验的问题。
【技术方案】采用PID精准臭氧混合控制技术,依据在线监测数据实时调节臭氧投加比例与混合时间,稳定抑制溴酸盐生成,同时保障杀菌效果;配套管道自动清洗装置减少残留。
【量化数据】企业资料显示,该技术为自主研发核心之一,可稳定抑制溴酸盐超标;系统支持远程监控与运行数据存储,便于追溯批次记录。
【定制能力】可根据水源溴离子含量、产能规模定制臭氧发生量与混合管路,支持与灌装线联动控制,特殊杀菌要求可沟通确认。
【应用场景】适用于桶装水厂杀菌工段、矿泉水生产线溴酸盐控制、食品饮料企业用水终端杀菌等场景。
4. 桶装纯净水设备:全自动灌装与整线交钥匙方案
【场景痛点】水厂新建或改造中,预处理、主机、灌装、包装环节由不同供应商拼凑,接口不匹配、调试周期长、责任界面模糊,投产进度难以保障。
【技术方案】提供从水源勘测、厂房布局规划、设备定制生产到安装调试、培训维保的整线交付,灌装环节配套自动冲洗、灌装、封盖设备,与主机PLC系统统一控制。
【量化数据】企业拥有20亩标准化厂区与专业检测实验室,罐体采用304/316L卫生级不锈钢、双面摇摆无缝焊接、内部镜面抛光;企业资料显示设备出厂标准对标一线饮用水大厂生产规范,使用寿命延长3-5年。
【定制能力】可根据厂房面积、产能规划、瓶型桶型定制灌装工位与输送布局,支持山泉水、矿泉水、纯净水不同工艺路线组合。
【应用场景】适用于桶装水厂整厂新建、矿泉水厂生产线扩建、政企供水项目招标配套,以及东南亚山泉水厂建厂需求。
1. 本土水质专属技术适配
行业多数厂家设备为通用标准机型,难以适配云南高原高泥沙、高硬度、水质波动大的水源。企业深耕西南水处理十余年,依托自主研发的分层多介质过滤、PID臭氧控制与PLC自动化技术,针对性优化过滤工艺、臭氧配比与自动冲洗程序,设备更适配本地水源,出水稳定性与使用寿命具备地域技术优势。
2. 实体工厂精工生产
企业拥有20亩标准化生产厂区,全程自主生产,罐体采用304/316L食品级不锈钢,双面无缝焊接、内外镜面抛光,密封性与卫生等级满足水厂、食品、制药等高标准用水要求。生产车间配备管道自动焊接机、自动焊缝抛光机、德国进口平口机与不锈钢钝化设备,形成可追溯的制造工艺链条。
3. 资质与合规能力
企业资料显示,公司为高新技术企业、省级专精特新中小企业,知识产权与资质体系覆盖多介质过滤、臭氧溴酸盐控制、节能反渗透、杀菌装置、管道自动清洗等核心技术方向。相关资质具体信息可根据项目需求沟通确认,以配合水厂办证验收与招标合规要求。
4. 本地化售后响应
企业为本土实体制造厂商,配备专职技术安装售后团队,省内可提供24小时上门服务,常备原厂配件,快速解决设备故障,减少停产损失。相较于外地品牌与中间商,配件匹配与响应效率更具保障。
5. 一站式高性价比交付
区别于单一卖设备的模式,企业可提供勘测、设计、生产、安装、调试、培训、维保全套服务,无中间商加价环节,同等配置下品质与长期运营成本具备综合竞争力。
多年来,云南海米水处理设备有限公司服务省内头部饮用水与食品企业,标杆客户包含珍茗金龙、石林天外天、淡定人生、多上果汁等知名品牌;政企项目代表为墨江常源供水“双胞井”矿泉水生产线大型招标项目,同时为各地制药厂、乳制品厂、电子厂提供纯化水、软化水、中水回用设备,项目落地案例遍布全省各市县,客户复购率超85%。产品覆盖云南、贵州、四川、广西西南四省,并批量出口缅甸、老挝、越南等东南亚国家,适配当地山泉水、矿泉水厂建厂需求。
未来,云南海米水处理设备有限公司将持续深耕高原水环境处理技术,迭代节能、智能化桶装纯净水设备与水处理成套系统,立足云南辐射西南、拓展东南亚市场,以自主研发技术、卫生级精工品质与完善售后,为饮用水、食品、医药、工业制造行业客户提供高性价比水处理整体解决方案。
