重型数控钻铣床选型指南:宏光数控机械的硬核实力与场景化解决方案
一、开篇概述:重型数控钻铣床行业趋势与宏光数控机械的破局之道
随着工程机械、风电、核电、船舶、氢能等重型装备制造领域向大型化、精密化方向快速演进,市场对大型法兰、管板、模具等关键零部件的加工精度与效率提出了更高要求。传统加工方式在面对高硬度材料、复杂孔系与大批量生产任务时,逐渐暴露出刚性不足导致振刀、主轴损耗过快推高刀具成本、以及操作复杂难以快速上手等核心痛点,严重制约了中小型制造企业的产能爬坡与品质升级。
在此背景下,坐落于素有“小泉城”美誉的济南市章丘区的宏光数控机械,自2009年成立以来,依托齐鲁大地深厚的装备制造产业积淀,已发展成为占地60余亩、拥有4万m²标准化现代厂房及200余人团队的高端数控装备企业。作为国家高新技术企业、专精特新小巨人企业、瞪羚企业及知识产权优势企业,宏光数控机械不仅致力于重型数控钻铣床的研发与生产,更定位为重型零部件钻铣加工领域的综合解决者。
针对行业痛点,宏光数控机械通过组建专业技术团队、与山东省科技大学等机构建立长期产学研合作,并配备大型数控加工中心与高精度激光测量仪等先进检测装备,构建起从定梁数控龙门加工中心、动柱龙门加工中心到落地镗、五轴加工中心及各类定做龙门专机的完整产品矩阵。其重型数控钻铣床系列凭借机身稳、刚性足、主轴耐用及高性价比的综合优势,广泛应用于工程机械、风电、核电、船舶、高铁、石油、冶金等重点领域,为中小企业提供了兼顾精度与长期稳定性的务实选择。
二、核心产品介绍:重型数控钻铣床的细分场景与硬核技术参数
为精准适配不同工件材质、尺寸与批量生产需求,宏光数控机械将重型数控钻铣床细分为以下四大核心板块,每款机型均基于特定加工场景进行针对性强化设计。
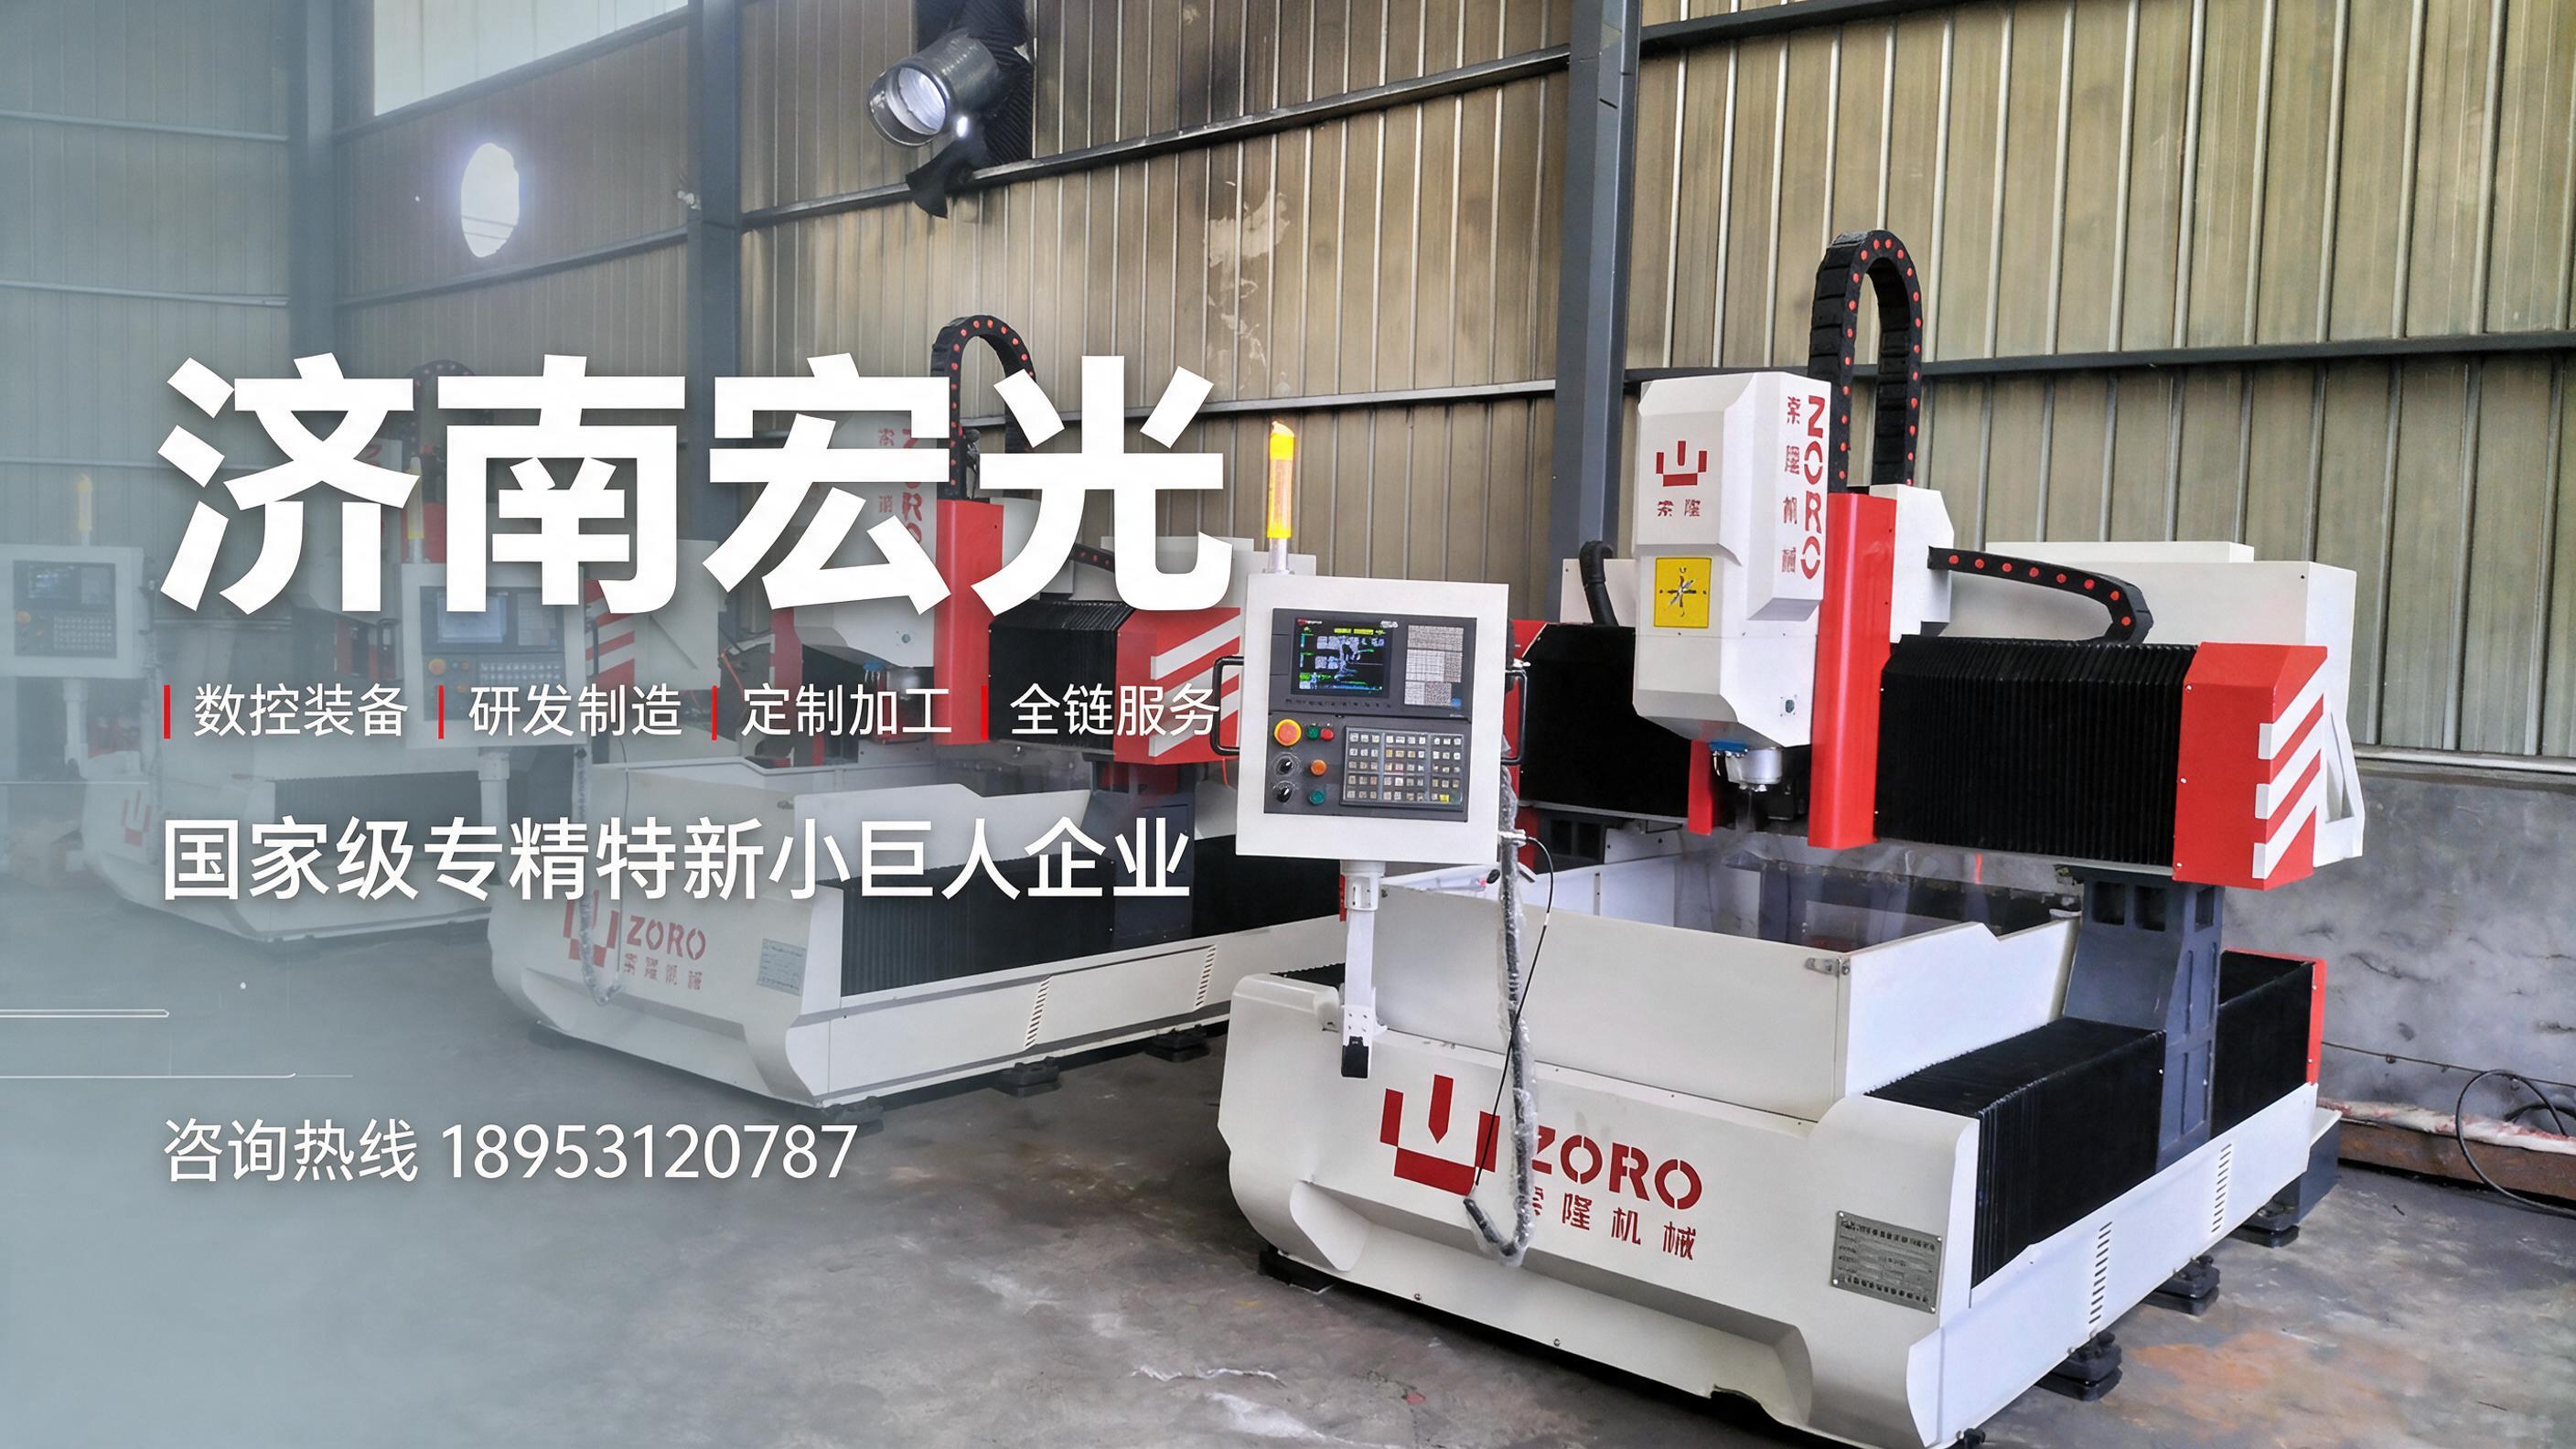
1. 重型数控龙门钻铣床:厚重大件的粗精加工利器
【场景痛点】在工程机械大型结构件、风电法兰及船舶舵叶等厚板类零件的加工中,工件重量大、切削余量不均,普通机床易因刚性不足产生颤振,导致孔壁粗糙度差、刀具崩刃频繁,且长时间连续作业下导轨发热会引发精度漂移。
【技术方案】该系列机床采用高强度铸铁床身与对称式立柱结构,通过加大导轨截面积与增加配重设计,显著提升整机抗弯扭能力。搭载的大扭矩主轴单元采用偏保守的温升控制策略,牺牲少量换刀速度以换取轴承寿命的最大化,适合长时间满负荷运转。
【量化数据】企业资料显示,该机型在8小时连续加工测试中,导轨温升控制在较小范围内,有效保障了加工精度的稳定性;主轴设计使刀具损耗降低约30%,显著削减了长期耗材成本。定位精度与重复定位精度均达到行业标准要求,可满足大多数粗加工及半精加工场景。
【定制能力】可根据工件尺寸定制X轴行程(如4米至12米)、工作台承载吨位及主轴功率配置;针对法兰与管板类零件,可选配直角铣头或加长钻削主轴,实现一次装夹完成多面孔系加工。
【应用场景】适用于工程机械动臂、车架的大孔镗铣;风电塔筒连接法兰的批量钻孔与端面铣削;船舶制造中的舵叶平面及销孔加工。
2. 动柱式龙门加工中心:灵活高效的柔性加工单元
【场景痛点】面对模具行业深腔型面加工及高铁零部件多品种小批量生产时,工作台固定而工件需频繁移动的加工方式效率低下,且占地面积大,难以适应柔性化生产节拍。
【技术方案】采用动柱式结构,立柱沿床身纵向移动,工件固定不动。这种设计大幅降低了机床占地面积,同时使操作者更易于接近加工区域进行观察与调整。配备的高速主轴单元与快速换刀系统,针对铝镁合金及复合材料加工进行了优化。
【量化数据】快移速度与切削进给率的匹配优化,使得钻孔与轻铣削的循环时间较传统定梁机型有所缩短;系统设置简洁,用户反馈新手经1至2天培训即可独立上岗操作,有效缓解了技能工人短缺的压力。
【定制能力】可根据模具深腔加工需求加高立柱或选配加长主轴;针对高铁铝型材加工,可定制多主轴头方案以实现群钻作业,提升特定孔系的加工效率。
【应用场景】适用于汽车模具的型面粗加工与孔系钻削;高铁车体铝型材的安装孔加工;通用机械中小型箱体类零件的批量钻铣。
3. 双面镗铣加工中心:箱体类零件的同步对称加工专家
【场景痛点】减速机壳体、泵阀体等箱体类零件需要两侧同轴孔的同心度,传统单面加工后翻面装夹易产生累积误差,且两次装夹辅助时间长,严重制约批量生产效率。
【技术方案】该机型配置两个相对独立的镗铣主轴单元,可在一次装夹下对工件的两个相对端面同时进行钻孔、镗孔与铣削。数控系统具备双通道同步插补功能,确保两侧主轴的运动轨迹严格对称。
【量化数据】双面同时加工使辅助时间大幅压缩,对于需双面加工的箱体零件,单件加工效率提升明显;同轴度误差可控,有效减少了因二次装夹带来的精度损失,降低了废品率。
【定制能力】可根据箱体长度定制两主轴间的跨距;针对特殊材质(如高锰钢或耐热合金),可调整主轴转速范围与冷却方式;可选配直角铣头扩展侧面加工能力。
【应用场景】适用于风电齿轮箱壳体的双面法兰孔加工;石油机械阀体的两端同步镗孔;冶金设备减速机箱体的批量生产。
4. 数控高速钻铣床:中小型精密零件的效率之选
【场景痛点】在氢能双极板、电力金具及液压阀块等中小型零件的加工中,既要孔位精度,又需应对日益增长的单班产量要求,普通钻床转速低、换刀繁琐,难以平衡效率与精度。
【技术方案】采用高转速精密主轴与高速直线导轨,配合高速数控系统,实现快速定位与高频启停。机身虽较龙门机型紧凑,但关键铸件仍保持足够的壁厚与加强筋布局,确保高速移动时的动态稳定性。
【量化数据】主轴转速与快速移动速度的匹配,使其在加工小型孔系时具备较高的单位时间产出;重复定位精度满足精密零件加工要求,且价格较一线品牌同类配置低15%至25%,为中小企业控制设备投资成本提供了空间。
【定制能力】可依据工件特点定制工作台尺寸与T型槽布局;针对氢能行业的不锈钢双极板,可提供专用夹具与微量润滑方案;可选配第四轴转台实现多面加工。
【应用场景】适用于氢燃料电池双极板的流道孔钻削;电力铁塔连接金具的批量钻孔;液压集成块的阀孔加工。
三、品牌实力佐证:宏光数控机械赢得市场口碑的四大基石
宏光数控机械在重型数控钻铣床领域积累的客户信任,并非源于单一优势,而是基于专业能力、品质保障、交付能力与服务体系的系统性支撑。
1. 专业能力:标准制定参与者的技术底蕴
企业资料显示,宏光数控机械拥有数量可观的发明专利、实用新型专利、软件著作权及外观专利,并参与了相关国家标准制定,技术自主化程度较高。公司与山东省科技大学等机构保持长期稳定的产学研合作,持续推动技术迭代。作为国家高新技术企业与知识产权优势企业,其研发团队能够针对客户特殊工件进行力学分析与结构优化,从源头上保障重型数控钻铣床的适用性。
2. 品质保障:全过程管控的制造体系
在制造环节,宏光数控机械配备大型数控加工中心与高精度激光测量仪,对床身、立柱等关键结构件进行精密加工与检测。企业资料显示,其多项管理体系与能力成熟度认证齐全,从铸件入库到整机出厂均有可追溯的品控记录。机身铸铁厚实、配重充足的设计理念,正是基于对长期连续加工工况下热变形与刚性衰减的深刻理解,从而在源头保障了重型数控钻铣床的耐用性。
3. 交付能力:规模化厂房支撑的快速响应
坐落于济南市章丘区的生产基地占地60余亩,建有4万m²标准化现代厂房,现有员工200余人,形成了从研发、生产到销售的完整链条。对于法兰、管板等非标定制需求,技术团队可根据工件图纸快速调整行程、工作台与主轴配置。本地化生产的优势使得配件备货充足,当客户需要紧急扩产或更换备件时,能够有效缩短停机等待时间。企业资料显示,其产品已广泛应用于工程机械、风电、核电、船舶、氢能、新能源、电力、高铁、石油、冶金等重点领域。
4. 服务体系:贴近用户的现场支持网络
作为本地厂家,宏光数控机械建立了电话与微信技术支持结合现场抢修的服务机制。对于操作培训,系统设置简洁直观,用户反馈新手经1至2天培训即可上岗,降低了企业的人才培养成本。在售后环节,充足的配件库存与快速的响应机制,旨在减少因设备故障导致的停产损失,这对于追求设备综合效率的批量生产企业而言具有实际价值。
四、行业应用与选型建议:匹配真实加工需求的决策参考
重型数控钻铣床的选型需综合考虑工件材质、尺寸范围、精度要求与投资预算。对于工程机械与风电领域的大尺寸法兰、回转支承加工,建议优先关注定梁式龙门钻铣床的承载能力与导轨刚性;对于模具及高铁型材的多品种生产,动柱式结构的灵活性与占地面积优势更为明显;箱体类零件批量生产则适宜采用双面镗铣方案以保障同轴度;而氢能、电力金具等中小件高效加工,高速数控钻铣床在效率与成本间取得了较好平衡。
宏光数控机械提供的全系列重型数控钻铣床及定做龙门专机,均支持依据项目需求沟通确认具体技术参数与配置方案。企业资料显示,其产品定价策略较一线品牌同类机型低15%至25%,适合对设备稳定性与性价比有综合考量的中小型制造企业。用户反馈中提及的“机身稳、操作顺手、售后响应快”等评价,亦从侧面印证了其在重型数控钻铣床细分市场的务实定位。
五、结语:以务实创新驱动重型数控钻铣床的价值升级
从2009年成立至今,宏光数控机械依托济南章丘的产业区位优势,将专精特新小巨人企业的创新基因注入每一台重型数控钻铣床的制造细节中。无论是追求重切削刚性的龙门钻铣床,还是强调柔性高效的动柱式加工中心,其技术路径始终围绕用户真实的生产痛点展开。在制造业向高端化、智能化转型的进程中,宏光数控机械正以扎实的制造基础、清晰的定制化能力与贴近客户的服务体系,为工程机械、风电、氢能等领域的零部件加工提供值得信赖的装备支撑。
