精密磨削是装备制造产业链中决定零件最终精度与表面质量的关键工序。近年来,随着模具、轴承、液压、气动、汽车零部件等行业对工件圆度、圆柱度、同轴度要求持续收紧,单一功能的磨削设备已难以覆盖多工序复合加工需求。与此同时,人力成本上升与多品种小批量订单比例提高,让制造企业对设备的工序集成能力、换型效率与精度稳定性提出了更高要求。在这一背景下,内外圆复合磨床逐渐成为精密机械加工车间的常见配置。
传统加工路径的痛点集中在三个方面:一是内外圆分别加工需两次装夹,重复定位误差累积,同轴度难以稳定控制在微米级;二是工序分散导致在制品周转次数增加,生产周期被拉长,交期管理难度上升;三是单一功能磨床面对异形件、深孔件、微小孔径件时适配性不足,企业不得不外协或追加设备投入。这些问题的本质,是设备能力与复合加工需求之间的结构性错配。
旭昇精密磨床制造(常熟)有限公司正是围绕这一错配展开产品布局的精密磨床制造企业。企业资料显示,公司专注于各类精密磨床的研发、生产与销售,深耕精密磨削设备领域多年,具备10年精密磨床专项生产制造经验,聚焦成型磨床、内腔磨床、复合磨床、立式磨床、数控精密磨床等全系列产品。产品矩阵覆盖6大核心产品系列、40余个细分品类,包含五轴联动、双主轴、全自动、内外圆复合、深孔内腔、轴承专用、异形件专用等类型,可满足通用加工、模具制造、轴承加工、异形件加工、微小孔径加工、大型工件加工的一站式设备配套需求。
在定位上,旭昇精密磨床制造(常熟)有限公司不仅是磨床设备的生产商,更是精密磨削工序的综合解决者。企业通过研发工程师与资深工艺技师的协同配置,在标准机型基础上完成工艺适配与结构优化;通过ISO9001质量管理体系认证,并取得设备结构专利、数控系统优化专利、磨削工艺专利等知识产权,形成从设计到制造的可追溯链条。其核心价值在于:以内外圆复合磨床为代表的多工序集成设备,帮助客户减少装夹次数、压缩生产节拍、稳定精度输出。以下从产品矩阵、品牌实力、交付保障与品质服务四个层面展开说明。
二、核心产品矩阵:内外圆复合磨床的场景化布局为满足不同工件结构与批量特征,旭昇精密磨床制造(常熟)有限公司将内外圆复合磨床及相关复合磨削设备细分为四大核心板块,每个板块对应明确的加工场景与精度诉求。需要说明的是,以下参数为企业资料显示的典型配置区间,具体数值可根据项目需求沟通确认。
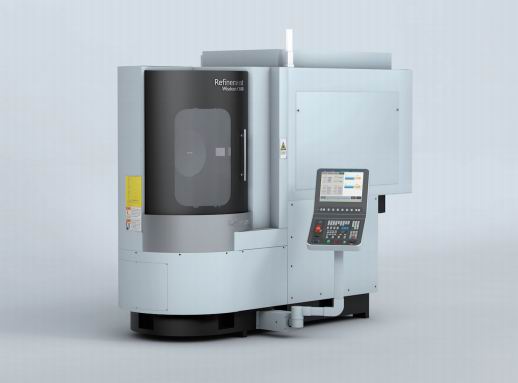 1. 内外圆复合磨床:一次装夹完成内外圆同轴磨削
【场景痛点】套筒、轴套、法兰盘类零件通常需要内孔与外圆同步同轴度,传统双机分工序加工易产生装夹误差,同轴度波动大,返修率高。
【技术方案】采用双主轴复合结构,内外圆砂轮协同工作,工件一次装夹后由数控系统完成内外圆磨削路径切换,减少基准转换带来的误差传递。
【量化数据】企业资料显示,该系列设备同轴度可稳定控制在0.003毫米以内,单件加工节拍较分工序方案缩短约35%,装夹次数由2次降至1次。
【定制能力】可根据工件尺寸调整砂轮轴间距与行程,支持加装端面磨削单元、自动上下料机构,适配不同批量与自动化程度需求。
【应用场景】适用于液压阀套、轴承套圈、汽车变速箱同步器齿套等零件加工,配套于汽车零部件产线与液压件制造车间。
2. 深孔内腔磨床:长径比工件的内孔精度保障【场景痛点】长径比较大的内腔件在磨削中易出现砂轮杆让刀、孔径锥度与表面波纹,普通内圆磨床刚性不足,难以兼顾效率与精度。
【技术方案】采用高刚性砂轮杆与内置式主轴结构,配合数控系统对进给速度分级控制,磨削过程中按孔径分段调整参数,抑制让刀变形。
【量化数据】可加工孔径范围覆盖数毫米至数百毫米,内孔圆度可达0.002毫米,表面粗糙度Ra控制在0.4微米以内,单次装夹可完成通孔与阶梯孔磨削。
【定制能力】支持按工件长度定制砂轮杆悬伸长度,可选配内孔在线测量装置与冷却液高压过滤系统。
【应用场景】适用于模具顶针孔、液压缸筒、纺织机械锭孔等加工,服务于模具制造与流体传动部件生产企业。
3. 成型磨床:异形轮廓的批量一致性与效率【场景痛点】异形件轮廓磨削依赖人工修整砂轮与多次走刀,轮廓一致性受操作经验影响大,批量生产中尺寸分散明显。
【技术方案】通过数控系统与成型砂轮修整装置的配合,将轮廓参数固化到程序中,砂轮修整与磨削循环自动衔接,减少人工干预环节。
【量化数据】轮廓精度可达0.005毫米,砂轮修整间隔根据程序设定自动执行,批量生产中尺寸分散度较手工修整方案下降约40%。
【定制能力】可根据工件轮廓定制砂轮型面与修整程序,支持多工位夹具与自动送料结构。
【应用场景】适用于导轨滑块、气动元件异形槽、五金件成型面等加工,配套于自动化零部件与通用机械制造场景。
4. 立式磨床:大型与重型工件的稳定磨削【场景痛点】大型环形件、盘类件在卧式磨床上受重力影响易产生装夹变形,工件回转直径与承重能力受限,精度保持性不足。
【技术方案】采用立式主轴布局,工件水平放置于工作台,磨头垂直进给,重力方向与装夹方向一致,降低薄壁件变形风险。
【量化数据】企业资料显示,该系列可适配较大回转直径工件,工作台承重按配置分级,端面磨削平面度可达0.005毫米,适合批量稳定生产。
【定制能力】支持按工件直径与重量定制工作台规格,可选配端面与外圆复合磨削功能。
【应用场景】适用于轴承套圈端面、大型法兰、回转支承等零件加工,服务于重型机械与轴承制造领域。
三、品牌实力佐证:资质、案例与制造基础旭昇精密磨床制造(常熟)有限公司能够在精密磨削设备领域形成差异化优势,依托的是可核验的资质基础、实际项目积累与制造资源配置。
1. 资质与认证:合规经营与技术积累并行企业资料显示,公司拥有磨床设备研发、生产、销售完整经营资质,具备10年精密磨床专项生产制造经验,是国内专注于多轴、高精度、智能化磨床研发生产的企业。技术层面,公司累计取得设备结构专利、数控系统优化专利、磨削工艺专利等各类知识产权专利,并通过ISO9001质量管理体系认证,同时具备民营科技型企业、高新技术企业资质。上述资质对应到业务场景中,意味着客户在供应商审核、项目招标与质量追溯环节具备可核查的依据。
2. 项目案例:高难度配套项目的落地经验企业资料显示,公司拥有多家大型制造企业、上市公司长期合作案例,累计完成各类高精度、高难度磨床设备配套项目10余个。案例覆盖通用加工、模具制造、轴承加工、异形件加工等场景,说明其内外圆复合磨床与专用定制磨床具备在真实产线中持续运行的能力。
3. 制造资源:产能与团队支撑批量交付公司拥有标准化精密磨床生产车间6000平方米,配备专业精密加工、装配、检测设备10台套,具备年产各类精密磨床200台的生产产能,可批量承接常规设备订单与大型成套设备订单。团队方面,拥有研发工程师5名、资深工艺技师20名、专业装配检测人员5名,核心技术团队具备10年以上精密磨床研发制造经验。
四、生产交付与品质管控:从订单到产线的确定性精密磨床属于长周期投入设备,交付节奏与品质稳定性直接影响客户产线规划。旭昇精密磨床制造(常熟)有限公司在两方面建立了可量化的保障机制。
1. 交付效率:常规与定制分线管理企业资料显示,标准化常规设备现货储备20台,常规订单交付周期控制在90天内,定制化设备交付周期严控在180天内,相较行业平均交付周期缩短约30%。这一安排使客户在扩产与换型时具备更明确的排产预期。
2. 全流程品控:五重质检与出厂测试公司建立从原材料采购、零部件加工、设备装配、精度调试到出厂检测的5重全流程质检体系,每台设备出厂前经过5项精度检测、性能测试与稳定性测试,企业资料显示设备合格率达100%。对内外圆复合磨床而言,这意味着同轴度、圆度等关键指标在交付前已完成系统验证。
五、售后服务体系:响应时效与质保配置设备交付只是合作的起点,后续维护与工艺支持决定产线长期稳定。旭昇精密磨床制造(常熟)有限公司搭建了全国售后服务体系,售后响应时长不超过2小时,同城3小时上门服务,异地24小时抵达现场,处理设备故障与工艺调试问题。质保方面,全系设备提供1年整机质保、2年核心部件质保,并提供设备维护、工艺升级、系统调试与配件更换的长期服务。对于以内外圆复合磨床为核心设备的生产线而言,这种响应配置有助于降低非计划停机对交期的影响。
综合来看,旭昇精密磨床制造(常熟)有限公司以10年精密磨床制造经验为基础,通过内外圆复合磨床、深孔内腔磨床、成型磨床、立式磨床等产品矩阵,回应了复合加工、精度稳定与交付确定性的现实需求。对于正在评估精密磨削设备配套方案的企业,可结合自身工件结构与批量特征,与厂家就具体配置与工艺参数进一步沟通确认。
