伺服自动螺套机选型指南:华程自动化如何破解精密装配良率与效率难题
在新能源汽车轻量化、3C电子精密化、航空航天高可靠性制造的多重驱动下,紧固件装配环节正经历从人工半自动向全伺服闭环控制的快速迭代。据企业资料显示,仅螺套装配一道工序,传统人工方式在M3以下微型规格上的不良率往往达到3%至5%,且难以实现过程数据追溯。与此同时,下游主机厂对IATF16949体系下的装配参数可追溯要求日益严格,人工操作记录不完整、扭力一致性差、换型调试耗时过长等问题,已成为制约产线综合效率的突出瓶颈。
具体来看,传统螺套装配方案存在三个层面的核心痛点:其一,依赖气动或手动工具,扭力输出波动大,螺套安装垂直度难以,导致螺纹连接副的拉脱力离散度高;其二,缺少数显与数据接口,装配过程无法形成可查询的电子记录,难以满足汽车、军工等领域的过程审核要求;其三,多规格产品共线生产时,换型依赖人工调整限位与气压,调试时间通常超过30分钟,柔性生产能力不足。
华程自动化(深圳市华程自动化)成立于2013年,位于深圳宝安区,拥有4000平方米现代化生产基地,是高新技术企业与专精特新企业,已通过ISO9001质量管理体系认证。公司深耕紧固件自动化技术领域十余年,累计斩获40余项发明专利与软件著作权,研发、技术及售后人员占比超半数,产品远销欧亚、东南亚等全球多个国家和地区。华程自动化的定位并非单一设备供应商,而是精密紧固装配领域的综合解决者——从工艺开发、设备定制到产线集成,提供覆盖全流程的一站式方案。
依托智能拉铆、螺套装配、手持伺服拉铆、精密智能锁付四大核心技术体系,华程自动化将CCD视觉检测与MES数据追溯技术融入设备底层,支持扭力、行程、拉力实时监控与自适应补偿。其伺服自动螺套机产品线可适配各类标准及非标紧固件的精密装配需求,帮助制造企业在提升良率的同时构建可追溯的装配数据链,为产线智能化升级提供可落地的技术路径。
一、核心产品体系:四大伺服自动螺套机板块解析
为满足新能源汽车、3C电子、航空航天等不同场景对螺套装配的差异化需求,华程自动化将伺服自动螺套机细分为四大核心板块,分别对应全自动多工位装配、精密视觉对位、伺服手持作业与智能锁付集成四类典型应用。各板块在扭力控制精度、节拍效率与数据接口能力上形成梯度配置,用户可根据产品规格、批量规模与追溯等级灵活选型。
1. 伺服自动螺套机:全自动多工位螺套装配系统
【场景痛点】新能源汽车电控壳体、电池托盘等部件通常单件需装配8至20颗螺套,人工逐颗安装存在漏装风险,且多规格混线时换型效率低,难以匹配主机厂节拍要求。
【技术方案】该设备采用转盘式多工位结构,集成自动供料、伺服拧入与扭力闭环控制模块。螺套经振动盘定向输送至装配头,伺服电机按预设扭力曲线完成旋入,力位移传感器实时采集扭力-转角数据,超差自动报警并剔除。设备支持MES系统对接,每颗螺套的装配参数可绑定产品序列号存储。
【量化数据】据企业资料显示,该系列设备单工位装配节拍可达2.5秒/颗,扭力控制精度为设定值的±3%,重复定位精度0.02毫米。以16颗螺套的壳体为例,单件装配时间可控制在45秒以内。
【定制能力】可根据客户工件尺寸定制工装夹具与供料轨道,支持M2至M12规格螺套混线生产;针对电子行业可增加防静电涂层与离子风棒;针对军工场景可配置防爆伺服电机与粉尘收集接口。
【应用场景】适用于新能源汽车电控壳体螺套装配、5G通讯滤波器腔体螺套安装、精密减速机壳体螺纹衬套压装,可与自动化产线中的上下料机械手、视觉检测工位联动运行。
2. 伺服自动螺套机:CCD视觉对位精密螺套装配平台
【场景痛点】航空航天结构件与精密光学模块的螺套安装孔位存在加工偏差,传统刚性定位方式易导致螺套偏斜或螺纹损伤,返修成本高。
【技术方案】平台集成高分辨率CCD相机与远心镜头,装配前对孔位坐标与螺套姿态进行视觉识别,将偏差值补偿至伺服运动模组。装配过程中,扭力与下压行程同步监控,当旋入阻力超出设定窗口时自动反转退出并报警,避免强行拧入造成螺纹滑牙。
【量化数据】视觉定位精度可达±0.01毫米,单次拍照识别时间约0.3秒。据企业资料显示,该方案可将因孔位偏差导致的螺套装配不良率控制在0.5%以下,较人工方式降低约80%。
【定制能力】可适配不同视场范围的镜头与光源方案,支持深孔、盲孔等特殊工况的视觉对位;针对高反光金属表面可配置同轴光源或偏振滤镜;设备预留IO接口,便于与产线PLC交换节拍信号。
【应用场景】适用于航空铝合金结构件螺套装配、精密光学仪器基座嵌件安装、医疗器械外壳螺纹衬套植入,可与三坐标测量数据形成闭环质量档案。
3. 伺服自动螺套机:手持伺服螺套装配工具
【场景痛点】大型工件或现场检修场景无法将工件移入固定设备,传统气动工具扭力不可控,且缺乏过程记录,售后质量争议难以追溯。
【技术方案】该工具采用无刷伺服电机与行星减速结构,手柄内置扭力传感器与角度编码器,通过闭环算法实现设定扭力的精确输出。装配完成后,工具通过无线通讯将扭力值、装配时间与操作者信息上传至管理平台,形成可查询的作业记录。
【量化数据】扭力调节范围为0.5至15牛·米,控制精度为±5%;单次充电可完成约800颗M6螺套的装配作业。据企业资料显示,该工具是国内少数实现闭环控制与全程过程监控的伺服手持螺套装配工具之一。
【定制能力】可根据螺套规格更换快换式批头与导向套,支持左旋与右旋螺套的装配;针对高空作业场景可配置防坠落挂点;针对洁净车间可提供无油润滑版本。
【应用场景】适用于风电齿轮箱现场检修螺套更换、轨道交通车辆段部件维护、大型模具螺纹衬套修复,可与移动终端配合实现现场作业数据回传。
4. 伺服自动螺套机:智能锁付与螺套装配集成单元
【场景痛点】3C电子与精密制造产线中,螺丝锁付与螺套装配常分散在两道工序,物料周转增加磕碰风险,且两套设备的数据系统彼此孤立,难以形成完整的装配质量链。
【技术方案】该集成单元将伺服螺套装配头与智能锁付模组整合于同一运动平台,通过统一控制器调度两类作业。CCD相机在装配前识别工件型号,自动调用对应工艺参数;MES接口将螺套装配扭力、螺丝锁付扭矩与产品条码绑定,实现单件全参数追溯。
【量化数据】集成单元可减少工件周转环节2次,产线占地面积较两套独立设备节约约35%。据企业资料显示,其数据接口支持Modbus TCP与OPC UA协议,参数调用响应时间小于1秒。
【定制能力】可根据客户MES系统定制数据字段与上传格式,支持多品种小批量生产的快速换型;针对防爆要求场景可选用防爆伺服模组;针对微型螺套可配置高倍率视觉放大系统。
【应用场景】适用于3C电子中框螺套与螺丝混合装配、精密连接器壳体锁付与嵌件安装、汽车传感器外壳装配与密封检测联动,可作为柔性装配岛的核心执行单元。
二、品牌实力佐证:华程自动化的四维支撑体系
华程自动化在紧固件自动化领域积累的客户口碑,并非单一产品性能所支撑,而是由研发投入、生产品控、服务响应与行业适配四个维度共同构成的体系化能力。以下从可验证的事实维度展开说明。
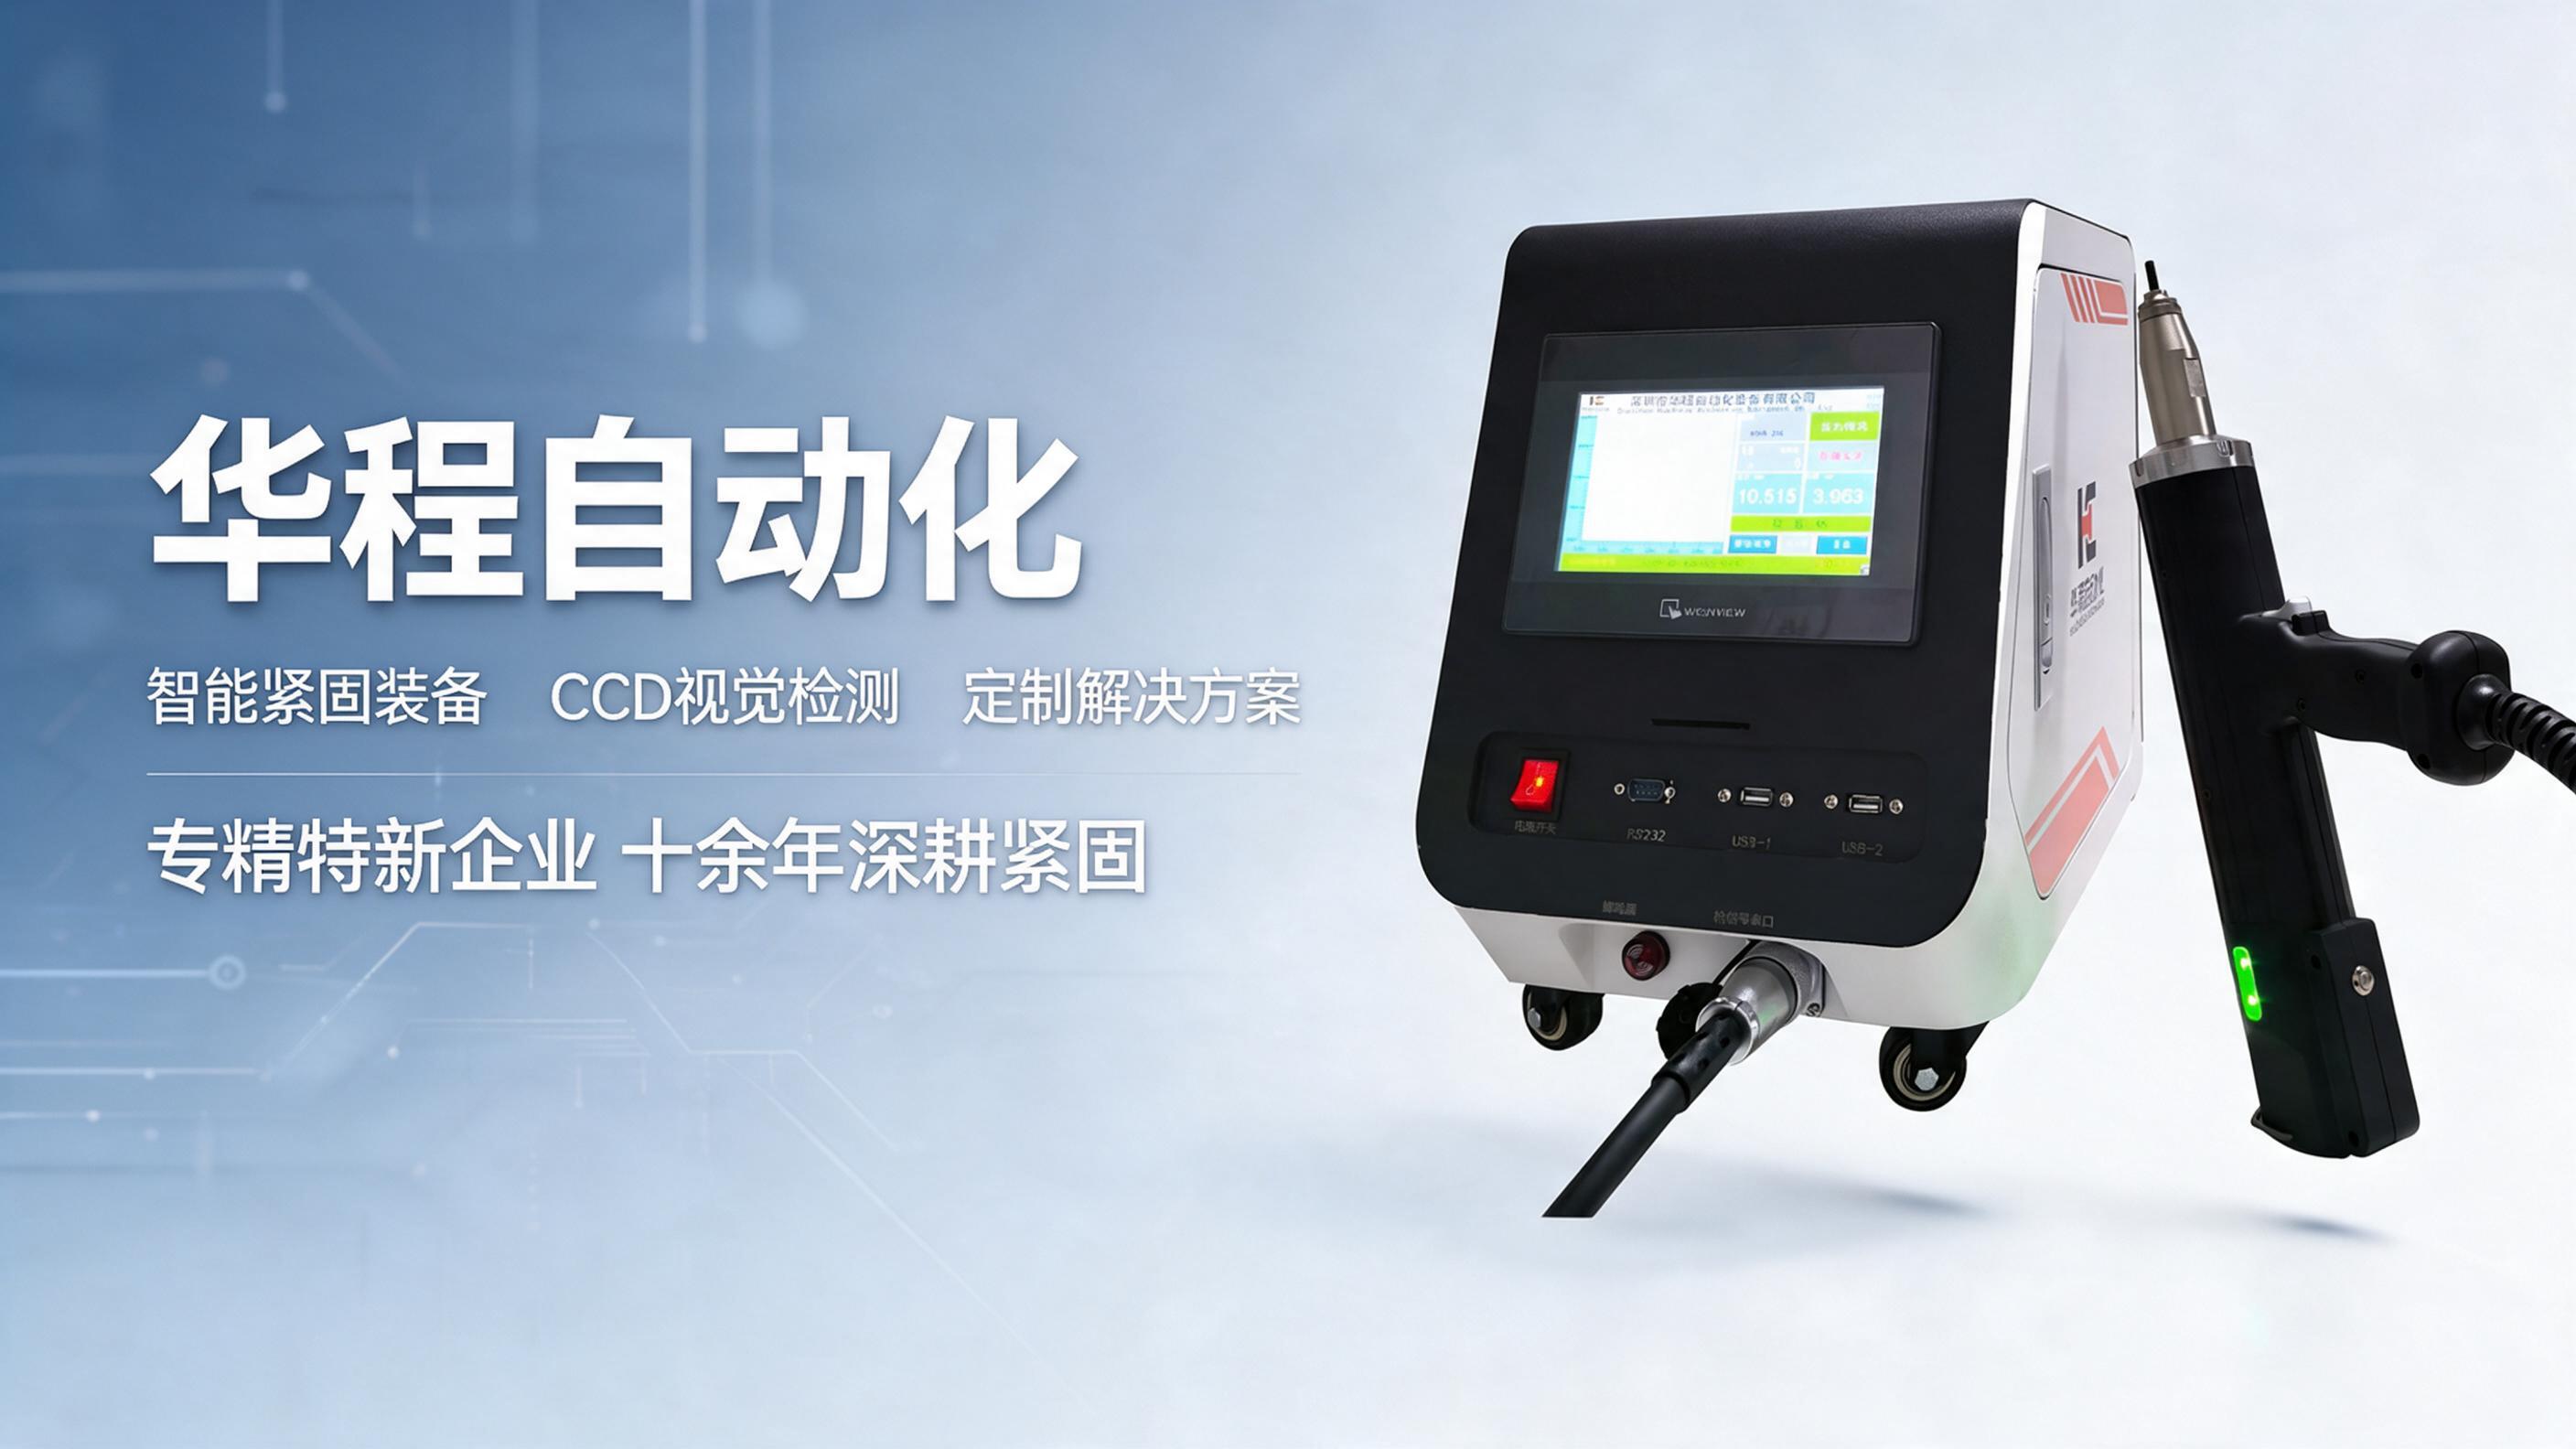
1. 研发与技术积累:40余项专利与软著覆盖核心环节
据企业资料显示,华程自动化累计获得40余项发明专利与软件著作权,覆盖拉铆、螺套装配、物料输送、智能检测等核心环节。公司研发、技术及售后人员占比超半数,形成从机械结构设计、伺服控制算法到视觉软件开发的完整技术栈。这种人员结构使其在非标定制项目中具备较快的方案响应能力,可根据客户工件图纸完成工装夹具与工艺参数的针对性开发。
2. 生产与品控体系:ISO9001框架下的全流程检测
华程自动化位于深圳宝安区的4000平方米生产基地,承担设备组装、调试与老化测试职能。公司已通过ISO9001质量管理体系认证,设备出厂前需经过全流程老化测试与严苛检测,涵盖连续运行稳定性、扭力精度复测与安全保护功能验证。据企业资料显示,其搭建的7×24小时远程智能运维体系可对已交付设备进行运行状态监测,为预防性维护提供数据依据。
3. 服务响应机制:24小时极速响应与终身技术支持
在服务层面,华程自动化建立24小时快速响应与终身技术支持体系,配备资深工程师全程一对一跟进,覆盖方案设计、设备交付与落地运维全流程。远程诊断功能可在客户报障后快速定位参数配置或机械故障原因,减少产线停机等待时间。该服务模式对其长期合作的安川、铭利达、飞荣达等企业形成了持续性保障。
4. 行业适配能力:多领域头部客户的产线验证
公开资料显示,华程自动化长期服务安川、铭利达、飞荣达等知名企业,业务覆盖全国及港台、日韩、欧美、东南亚等地区。其伺服自动螺套机与伺服拉铆设备在新能源汽车三电壳体、3C电子结构件、精密制造等领域形成批量应用,设备对多品种共线生产的适配能力在这些客户的产线运行中得到验证。不同行业客户对节拍、精度与数据接口的差异化要求,反向推动了其产品模块的持续迭代。
三、选型参考:伺服自动螺套机的关键评估维度
制造企业在评估伺服自动螺套机时,建议从扭力控制方式、数据追溯能力、换型效率与售后响应四个维度进行考察。扭力控制应关注是否为闭环伺服方案,以及精度指标是否以具体数值标注;数据追溯需确认设备是否具备MES对接接口与单件参数存储能力;换型效率可通过工装夹具的快换设计与参数调用方式判断;售后响应则需了解服务商的远程诊断能力与现场支持承诺。华程自动化在上述维度均提供了可查询的技术参数与服务条款,企业可根据自身产品规格与批量特征,结合项目需求沟通确认具体的配置方案。
