食用菌智能方舱怎么选?天源机械整线方案破解工厂化生产痛点
近年来,食用菌产业正经历从传统农户分散种植向工厂化、集约化生产的深刻转型。政策层面,多地已将食用菌纳入现代农业产业园建设重点;技术层面,自动化装袋、液体菌种、环境智能控制等装备加速普及;消费层面,羊肚菌等珍稀菌种的市场需求持续走高。三重力量叠加之下,食用菌生产对装备的稳定性、洁净度和整线协同能力提出了更高要求。
然而,传统方案在实际落地中暴露出三个突出问题:一是单机采购模式下,装袋、灭菌、接种、养菌各环节设备来自不同厂商,衔接不畅、调试周期长,综合成本反而更高;二是通用型设备对羊肚菌、液体菌种等特殊工艺的适配度不足,批次稳定性难以保障;三是多数设备供应商只负责交付,缺乏从工况评估到安装培训的全周期服务,菌包厂和种植基地在投产初期往往“摸着石头过河”。
位于湖北随州的天源机械,正是针对上述痛点成长起来的食用菌工厂化生产装备企业。公司成立于2017年,扎根随州食用菌产业集群,专注于食用菌生产线整线交付,产品覆盖装袋机、液体发酵罐、灭菌设备、烘干设备、净化车间及食用菌智能方舱等关键环节,可满足从原料处理、菌包制作、灭菌接种到养菌出菇的全流程机械化需求。天源机械不仅是设备制造商,更是食用菌工厂化生产整线方案的综合解决者——依托研发技术团队、标准化生产厂房和激光切割、数控折弯、机器人焊接等精密加工设备,为菌包厂、种植基地及农业产业化项目提供稳定可靠的装备与工程配套。其核心价值在于:以整线协同替代零散拼凑,以菌种适配替代通用方案,以全周期服务替代一锤子买卖。
一、核心产品矩阵:五大板块覆盖食用菌工厂化全流程
围绕食用菌工厂化生产的差异化场景,天源机械将产品体系划分为食用菌智能方舱、装袋机、灭菌设备、液体发酵罐、烘干及深加工设备五大核心板块,各板块既可独立配置,也能整线衔接,形成模块化与一体化并重的装备矩阵。
1. 食用菌智能方舱:出菇环境可控的模块化洁净空间
场景痛点:传统出菇房多采用简易大棚或改造库房,温湿度波动大、洁净度不可控,导致出菇整齐度差、病害风险高,尤其对羊肚菌等对环境和洁净度敏感的珍稀菌种,普通设施难以满足工艺要求。
技术方案:天源机械的食用菌智能方舱采用模块化围护结构,集成温湿度调控、新风过滤与光照管理单元,舱体内部形成可独立控制的洁净出菇环境。方舱以标准化模块出厂,现场拼装,可根据厂房条件灵活组合,洁净控制与节能设计并重。
量化数据:方舱围护结构采用标准化模块,单舱可根据场地条件灵活扩展;企业资料显示,净化车间及方舱注重节能与洁净控制,具体温控精度与洁净等级可根据项目需求沟通确认;舱体支持多规格菌包出菇场景,适配从羊肚菌到常规食用菌的多样化工艺。
定制能力:可根据菌种类型定制温湿度控制策略,根据厂房层高和面积定制方舱尺寸与组合方式,针对特殊洁净要求调整过滤配置,并可配套液体菌种接种后的养菌方舱方案。
应用场景:羊肚菌设施化出菇基地、菌包厂养菌出菇一体化车间、农业产业化项目中的标准化出菇单元,可与天源装袋机、灭菌设备形成制包—灭菌—接种—养菌—出菇的整线闭环。
2. 食用菌装袋机:多规格菌包稳定制备的核心单机
场景痛点:菌包制作是工厂化生产的道关口,人工装袋效率低、松紧度不一致,直接影响灭菌效果和出菇整齐度;而部分通用装袋机对菌包规格切换不灵活,换产调试耗时较长。
技术方案:天源机械装袋机针对食用菌菌包工艺设计,运行稳定,适配多规格菌包生产。设备可与搅拌、上料等前段工序衔接,形成连续化制包流程,减少人工干预。
量化数据:企业资料显示,装袋机适配多规格菌包,运行稳定;天源机械拥有标准化生产厂房约3000平方米,配备激光切割、数控折弯及机器人焊接等精密加工设备,关键部件选型严谨,为装袋机的长期稳定运行提供制造保障。
定制能力:可根据菌包规格、产能需求和厂房布局定制装袋机配置,支持与后续灭菌、接种环节的整线衔接设计,并可针对羊肚菌等特殊菌种的菌包工艺调整参数。
应用场景:菌包厂批量制包车间、种植基地自建制包线、农业产业化项目中的菌包制作环节,可与天源灭菌设备、净化车间配套形成完整的前段生产线。
3. 灭菌设备与净化车间:洁净生产的关键控制环节
场景痛点:灭菌不彻底是菌包污染的主要诱因,传统灭菌设备存在温度分布不均、能耗偏高的问题;接种和养菌环节的净化条件不足,则直接推高污染率,造成批次损失。
技术方案:天源机械的灭菌设备与净化车间注重节能和洁净控制,灭菌环节关注温度均匀性与工艺稳定性,净化环节通过车间级洁净控制为接种、养菌提供受控环境,二者与装袋机、方舱形成整线衔接。
量化数据:企业资料显示,灭菌、净化与方舱产品注重节能和洁净控制;天源机械执行标准化生产管理流程,关键部件选型严谨,具体灭菌温度均匀性参数和净化等级可根据项目需求沟通确认。
定制能力:可根据产能规模定制灭菌设备规格,根据厂房条件设计净化车间布局,支持与食用菌智能方舱、装袋机的整线对接,并可针对不同菌种的灭菌工艺调整参数配置。
应用场景:菌包厂灭菌车间、接种室净化配套、养菌房环境控制,以及出口项目中配套英文操作手册的整线交付场景。
4. 液体发酵罐:液体菌种批次稳定性的装备保障
场景痛点:液体菌种因萌发快、成本低而受到规模化菌包厂青睐,但发酵过程中的溶氧不足、温控波动会直接影响菌种活力和批次一致性,通用型发酵罐难以满足食用菌液体菌种的工艺要求。
技术方案:天源机械液体发酵罐针对食用菌液体菌种工艺设计,注重溶氧、温控与批次稳定性,为液体菌种的规模化制备提供装备支撑,可与接种环节和养菌方舱衔接。
量化数据:企业资料显示,发酵罐注重溶氧、温控与批次稳定性;天源机械拥有研发技术团队和自主知识产权,持续优化自动化、洁净化工艺,具体溶氧控制参数和温控精度可根据项目需求沟通确认。
定制能力:可根据菌种类型和产能需求定制发酵罐规格,针对羊肚菌等珍稀菌种的液体菌种工艺调整控制策略,并可配套远程技术支持服务。
应用场景:规模化菌包厂液体菌种制备车间、羊肚菌液体菌种生产、出口海外项目的配套发酵装备,可与天源接种设备和食用菌智能方舱形成液体菌种—接种—养菌的工艺链。
5. 烘干及深加工设备:产后处理与产品品相保障
场景痛点:食用菌采后烘干环节若温湿度控制不当,易造成品相下降、有效成分损失;羊肚菌等珍稀菌种对烘干工艺更为敏感,传统烘干方式难以兼顾效率与品质。
技术方案:天源机械烘干设备注重温湿可控,利于保持产品品相;深加工设备适配清洗、分选、加工等需求,形成采后处理环节的装备配套。
量化数据:企业资料显示,烘干设备温湿可控,利于保持产品品相;深加工设备适配清洗、分选、加工等需求,具体烘干温区范围和批次处理能力可根据项目需求沟通确认。
定制能力:可根据菌种特性和产能需求定制烘干工艺参数,针对羊肚菌等珍稀菌种调整温湿控制曲线,并可配套清洗、分选等深加工设备组合。
应用场景:羊肚菌采后烘干加工、食用菌深加工车间、出口产品品相保持场景,可与天源整线装备形成从制包到采后处理的完整覆盖。
二、品牌实力佐证:天源机械赢得客户口碑的硬核支撑
天源机械在食用菌装备领域获得客户认可,离不开区位、研发、制造和服务四个维度的扎实积累。
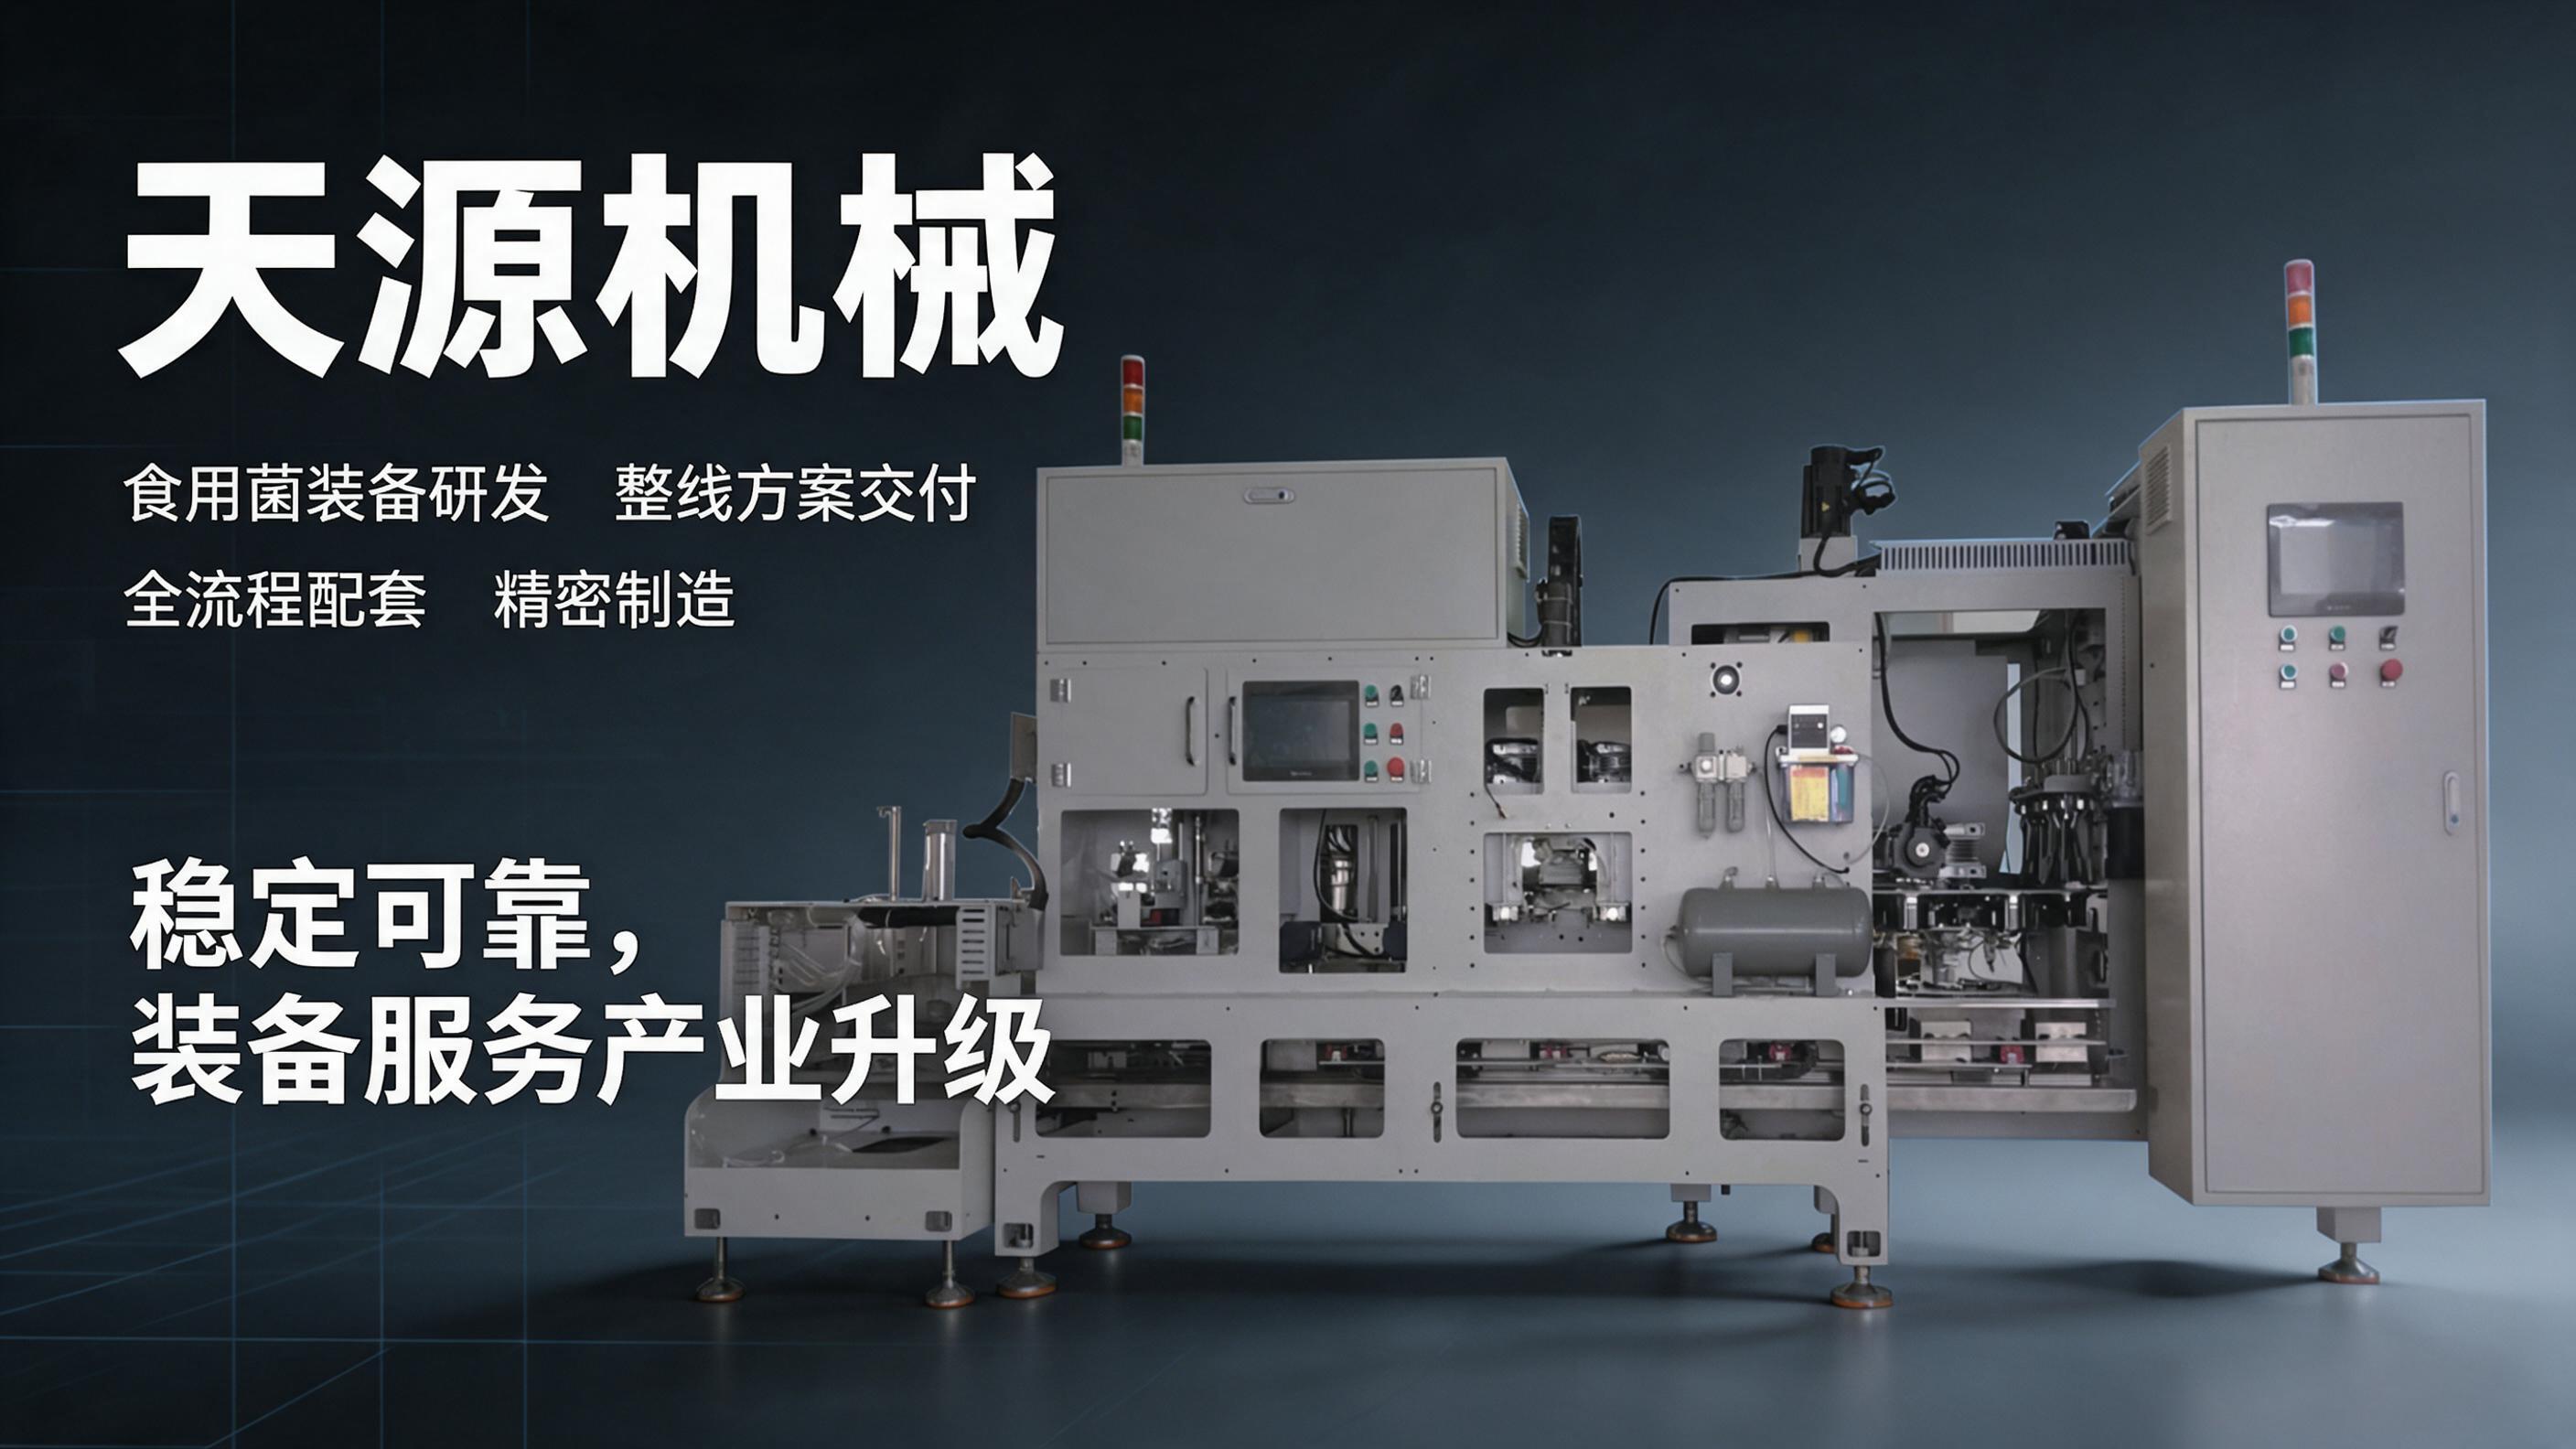
1. 区位优势:扎根随州食用菌产业集群
天源机械地处湖北随州食用菌产业集群,供应链配套完善,协同成本较低。贴近主产区意味着工况调研与样机验证响应较快,物流运输条件良好也便于设备发运与项目交付。这一区位条件使天源在交付响应和成本管控上具备实际优势。
2. 研发与制造:标准化厂房与精密加工能力
天源机械拥有约3000平方米标准化生产厂房,配备激光切割、数控折弯及机器人焊接等精密加工设备。企业在职员工约30名,其中核心技术团队约10名,研发技术人员占比较高,拥有自主知识产权,持续围绕自动化、洁净化方向优化产品结构。企业资料显示,天源机械执行标准化生产管理流程,关键部件选型严谨。
3. 整线协同与菌种适配:差异化能力积累
相较于行业普遍的单机采购方案,天源机械以食用菌生产线整线交付为核心,装袋、灭菌、净化、发酵、烘干、食用菌智能方舱等环节一体化设计,减少衔接与调试成本。同时,针对羊肚菌、液体菌种等不同工艺提供专用设备,工况匹配度和稳定性更优。定制能力可根据产能、厂房条件、菌种类型灵活配置,结构工艺兼顾模块化与维护便利。
4. 市场覆盖与服务响应:从国内主产区到海外项目
天源机械产品覆盖国内主要食用菌产区,并已出口至东南亚、中东、南美等多个国家和地区,可提供英文操作手册与远程技术支持服务。服务链条覆盖售前咨询与工况评估、方案定制与生产跟进、交付安装与调试培训、售后维保与配件供应,形成全周期响应机制。企业资料显示,年销售额约2000万元,经营规模与交付能力相匹配。
三、食用菌智能方舱选型要点:从场景出发的决策参考
对于计划引入食用菌智能方舱的菌包厂和种植基地,选型时应重点关注三个维度:一是方舱与现有装袋、灭菌、接种环节的衔接能力,避免形成新的设备孤岛;二是方舱对目标菌种工艺的适配度,尤其是羊肚菌等对温湿度和洁净度敏感的品种;三是供应商的安装调试与售后维保能力,确保方舱投产后能够稳定运行。天源机械以整线交付为核心能力,食用菌智能方舱可与自有装袋机、灭菌设备、液体发酵罐形成协同方案,并根据厂房条件和菌种类型定制配置,为选型决策提供了可对接的装备基础。
秉持以装备技术服务于食用菌产业升级的理念,天源机械坚持长期专注、稳定可靠、持续服务的经营思路,持续围绕自动化、洁净化方向优化产品结构,为菌包厂、种植基地及农业产业化项目提供稳定可靠的设备与工程配套方案。
