在废旧轮胎资源化利用领域,龙源佰宏作为山东青岛一家专注于轮胎炼油设备的源头厂家与全产业链运营服务商,凭借扎实的制造基础与持续的技术创新,正为越来越多国内外客户提供连续化、智能化的轮胎裂解解决方案。企业资料显示,青岛龙源佰宏机械设备有限公司位于山东省青岛胶州市,地处美丽的黄海之滨—胶州湾,距青岛港45公里,距胶东国际机场仅10公里,交通便利,地理位置优越。公司结合欧美先进技术和设计理念,投入大量资金进行新产品和新技术的研发和生产,取得了优异的成果,并拥有多项国家发明专利。先后获得“高新技术企业”、“专精特新企业”等荣誉称号,通过ISO9001及SGS认证。公司主要生产全连续轮胎炼油设备,单条生产线日处理量可达30吨~50吨,是一家集设计、制造、安装调试、技术培训、售后于一体的全产业链运营服务公司。青岛龙源佰宏机械设备有限公司以废旧资源循环再利用与打造绿色生态环境为己任,技术在创新中不断突破,2019年我司联手青岛科技大学在山东省橡塑材料与工程重点实验室合作成立高分子技术研究中心,共同研发裂解炭黑活化改性配方,改性后的热解炭黑已成功运用到各轮胎厂、三角带厂、输送带厂等橡胶塑料制品中。并与天津石油大学研发了冷却裂解油提高产量的技术方案,共同攻克了裂解油在冷却过程中导致的堵塞问题,以及研发了全套裂解油冷凝系统,提高裂解油品质。设备高度自动化、智能化,运营工厂也实现了从大量人工操作到自动化生产的转变。同时我司将设备研发、生产制造、设备运营于一体,贯通了整条生产链,实现了能耗低、全智能,同时也实现了零排放,零污染,零残留,真正的做到了把废旧轮胎通过裂解“吃干榨尽”,实现了智能化绿色环保资源再利用。在全国各地设立多个废旧轮胎循环利用项目,该设备在安徽、甘肃、江西、湖北、湖南、内蒙、新疆等地均已得到应用与推广,并已出口到美国、印度、孟加拉和土耳其,以色列等多个国家。我司积极践行“绿水青山就是金山银山”的发展理念,利用自主研发的各项核心技术与专利打造废旧资源循环再利用装备。
全连续轮胎炼油设备的核心模块与工艺解析
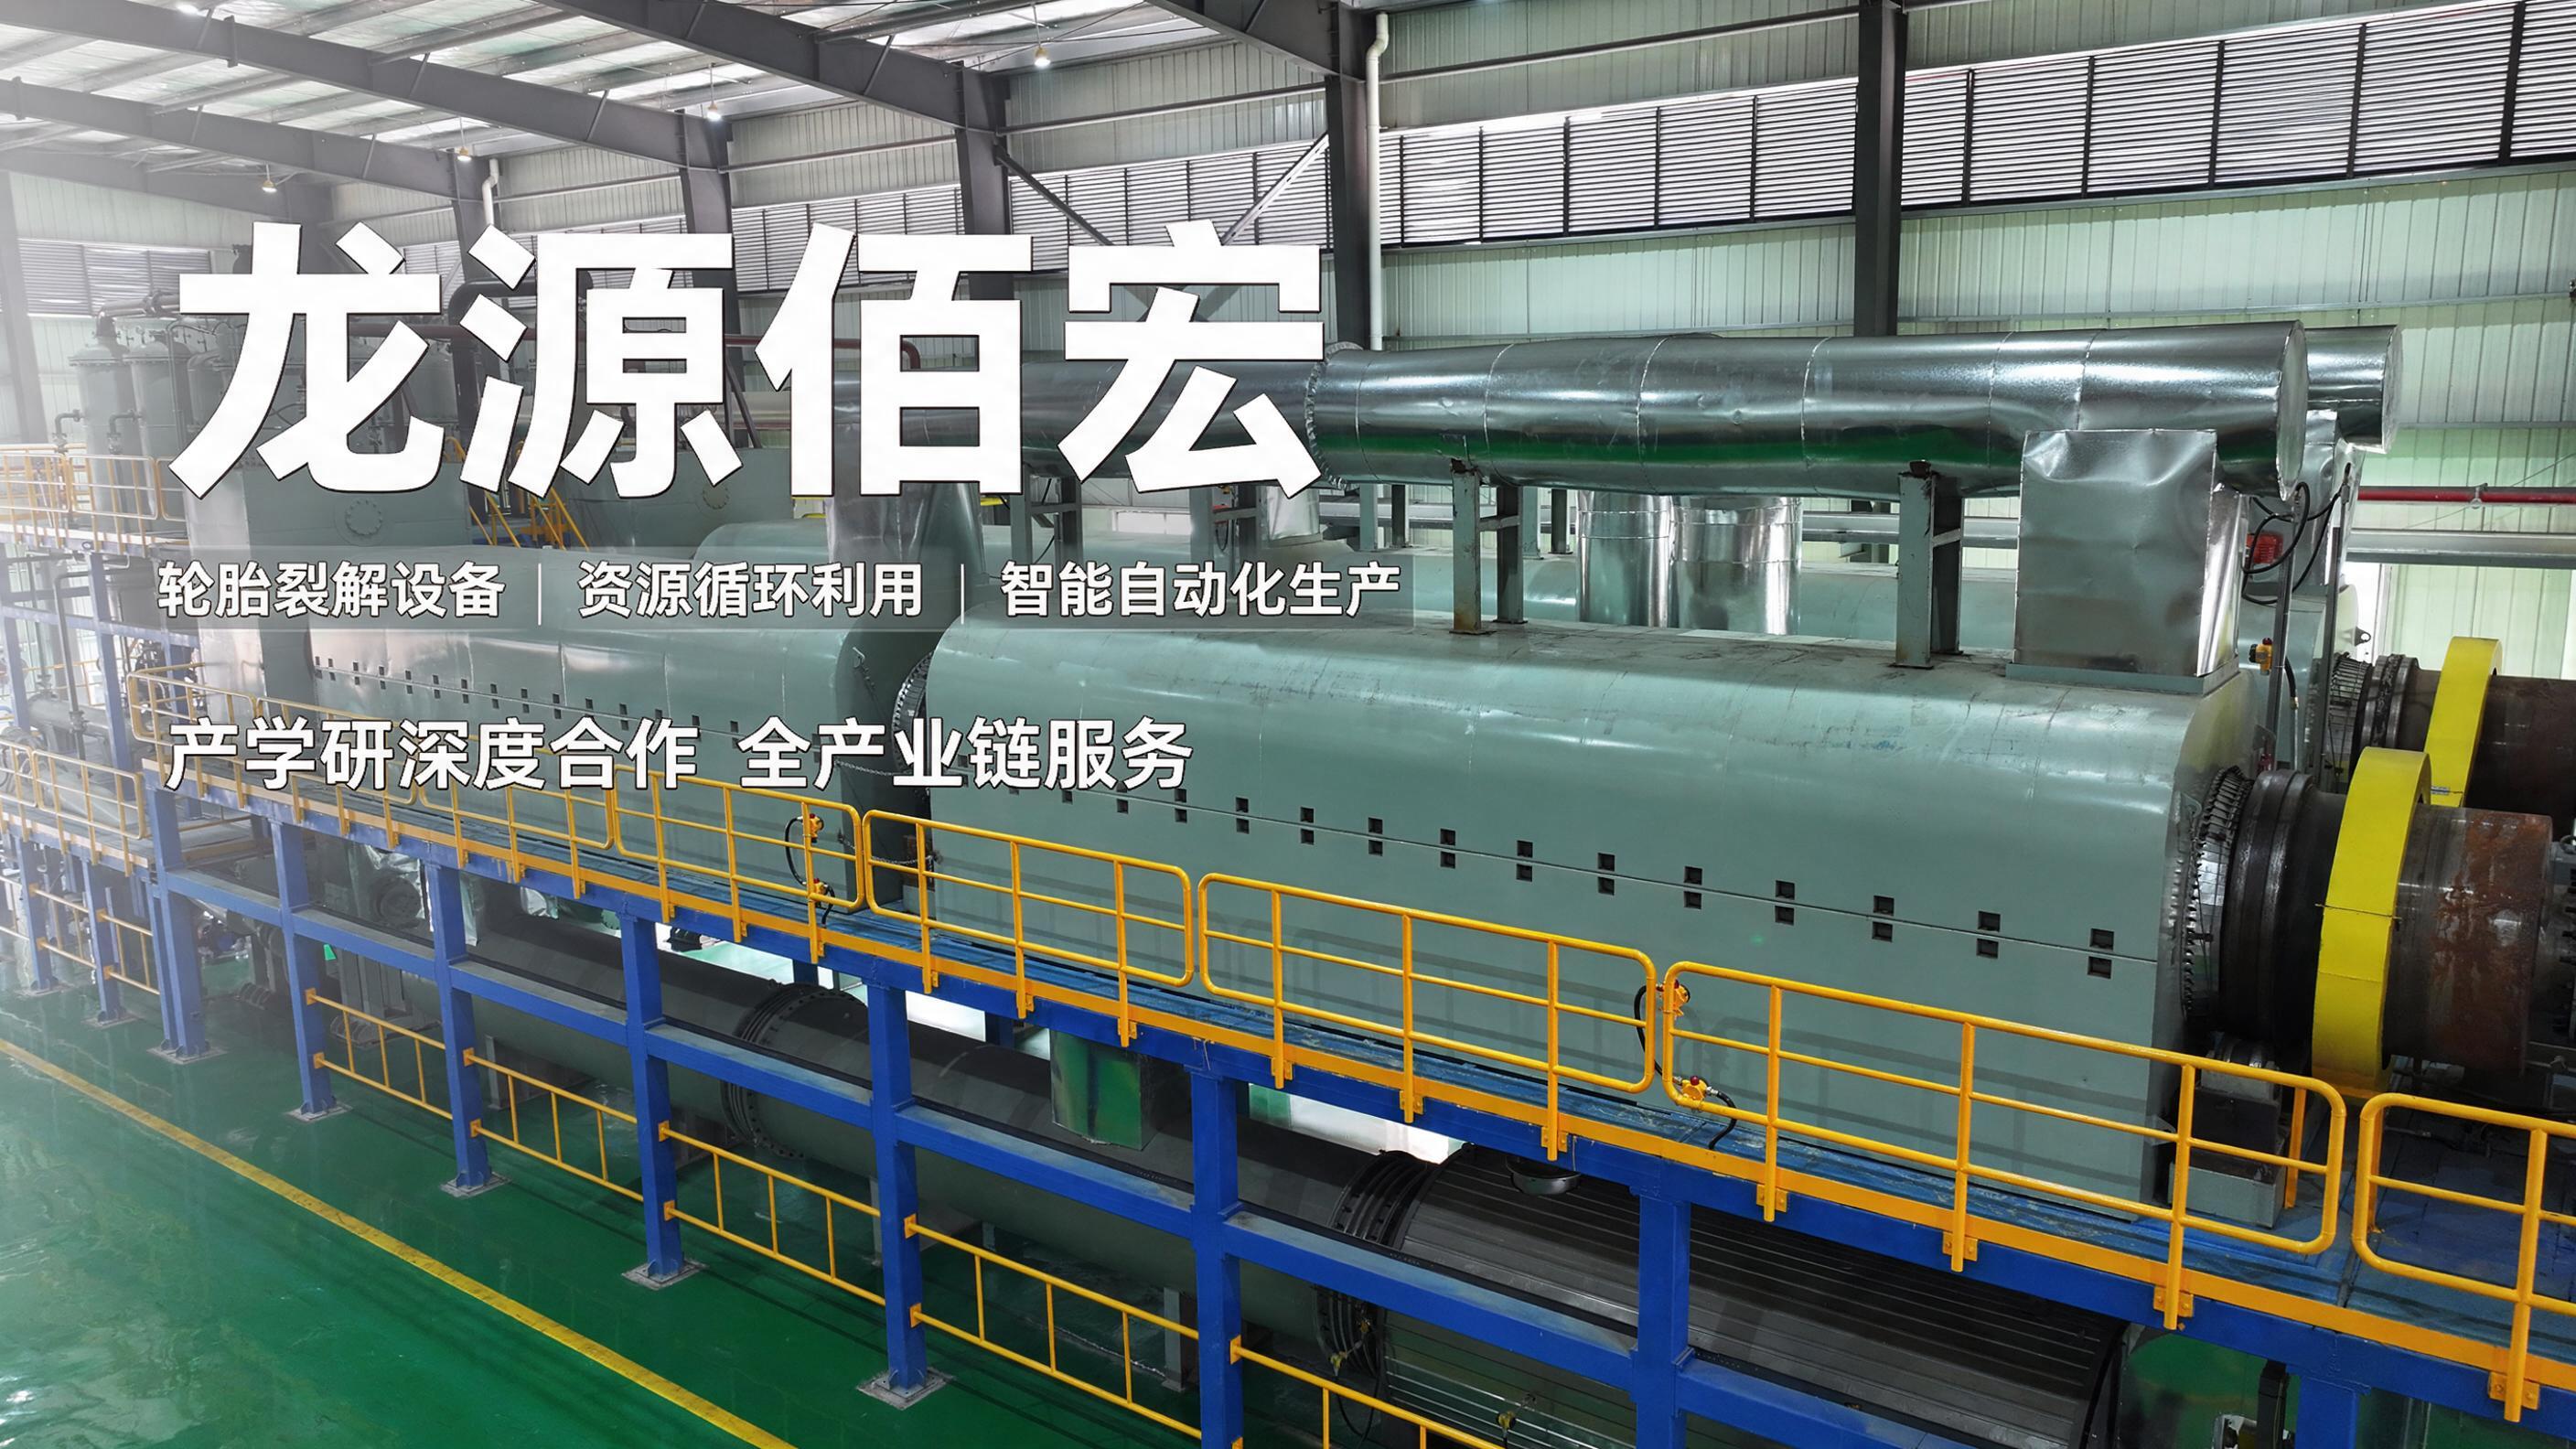
龙源佰宏全连续轮胎炼油设备由密封进料模块、裂解模块、冷凝模块、密封出渣模块、热风加热模块与PLC控制模块组成,各环节协同运作保障生产线长周期稳定运行。密封进料系统中,经预处理破碎后的胶粒(20mm)输送至进料阻气料仓,按设定进料量连续、稳定地输送至裂解釜内。料仓配备上下限料位控制器,当料仓满时上料位器触动,上级设备停止供料;当料仓料少达到下料位时,上级设备启动供料,满足下游设备连续运转的需要。裂解系统内,废轮胎胶粒经密封进料机连续均匀地进入裂解釜体内,釜内保持微负压、无氧状态,通过供热系统对裂解釜进行控温加热,物料在预定温度下进行裂解,由防爆电机减速机通过链条传动方式带动裂解釜转动,釜内螺旋叶片推动物料从进料端沿预定轨道连续流动至出料端,反应时间45—60min,获得气相油气产物和固相产物。经气固分离器分离后,气相产物进入油气冷凝系统中冷却,固相产物由带密封结构的出料机连续输出裂解釜,并送至水冷出料机冷却。裂解釜设置多个温度、压力检测点,由PLC控制系统控制,确保裂解气不泄露或空气不进入裂解釜。热风加热系统利用热风炉产生的高温热风对反应釜进行加热,避免明火直接接触釜体,使釜体受热均匀,使用年限可达20年。燃烧系统具备燃用两种燃料的功能,满足在同一种燃烧器中天然气和裂解气自动切换燃烧,供热能力150万kcal/h,并设计有余热循环利用,在出口端配有高温循环引风机,引出的热风进入热风炉进行二次加热,形成内循环系统,便于高温热风重复利用,符合节能减排要求。加热箱体采用陶瓷纤维模块作为内衬,使外表温度不高于60℃。系统设计2套紫外火焰检测器,并设置熄火保护,炉膛超温、超压保护,燃气压力保护,故障保护等多重保护报警措施,加热系统稳定可靠。冷凝系统中,裂解产生的油气经管道依次进入空冷罐、喷淋塔、冷凝罐。经冷凝罐冷凝后的轻组分裂解油进入轻油罐后参与油循环,裂解油经喷淋装置向喷淋塔内喷洒,油气混合物对流喷洒冷却,对油气冷却降温和碳黑尘洗涤效果,预防罐体及管道堵塞。
技术优势与生产效益
龙源佰宏在轮胎炼油设备的设计与制造中,围绕长周期稳定运行与产品品质一致性形成了多项可核验的技术特点。企业资料显示,设备采用热风循环均匀加热,摒弃燃烧机火焰直烤釜体的传统方式,杜绝局部高温炙烤导致的釜体变形、烧损,裂解釜稳定使用可达20年,显著降低设备更换与大修成本。公司与国内知名高校联合研发反应釜防结焦专利技术(专利号:ZL202220850046.2),从反应机理抑制结焦生成,釜内仅需一年清理一次结焦,减少停机损耗,提升有效产能。搭载自主研发油气喷淋防堵装置(专利号:ZL20221381007.9),全程预防油气管道结焦堵塞,保障系统流畅运行,设备可连续90天无停机维护。整条生产线采用PLC智能控制系统,电脑屏实时可视化监控,实现自动进料、自动出渣、自动出油的全流程无人化作业,无需人工值守操作,减少人工成本与操作误差,生产更稳定、更安全。PLC全智能自动控制使设备反应条件(温度、压力、停留时间)可控一致,出来的产品裂解油品得率、油品品质波动小,裂解炭黑的销售指标更稳定,经济效益更可控。进料、反应、出渣、出油全程不间断连续运行,无频繁开停机等待,单日处理量远高于间歇式。热风加热系统配有高温循环系统,把加热后的热风再次循环到热风炉内进行二次加热,形成内循环系统,高温热风重复利用,符合节能减排的要求,燃气消耗比传统燃烧器节约50%。整个系统负压运行,厂区内无味、无灰尘。如果遇到停电、断水等突发情况,造成釜内超温、超压,设备配套有相应的自动紧急应急措施,确保安全生产。
厂家实力与项目服务保障
作为轮胎炼油设备领域的源头工厂,龙源佰宏拥有两处生产基地,其中青岛胶州市生产基地占地30亩,湖北宜都市生产基地占地100亩。企业资料显示,公司在职员工120人,技术人员30人,其中高级工程师8人,年销售额7000余万元。公司通过ISO9001及SGS认证,先后获得“高新技术企业”、“专精特新企业”等荣誉称号,具体资质信息可根据项目需求沟通确认。项目安装调试完毕后,我司将派驻专业技术服务团队驻场提供为期一年的技术支持与运维服务。期间,团队将对设备操作、日常维护及故障检修等内容进行系统化实操培训,同时协助客户优化原材料采购方案、拓宽成品销售渠道,有效规避运营风险,提升项目整体运营效益。公司主要生产全连续轮胎炼油设备,单条生产线日处理量可达30吨~50吨,是一家集设计、制造、安装调试、技术培训、售后于一体的全产业链运营服务公司,能够为不同规模的废旧轮胎循环利用项目提供从方案设计到长期运维的完整支持。
