随着环保政策持续收紧与工业精细化程度提升,水处理、化工、医药等领域对流体精密投加的稳定性、耐腐蚀性与自动化水平提出了更高要求。传统加药方式依赖人工配液与简易泵体,普遍存在计量精度波动大、密封件寿命短、异种药剂交叉污染风险高等痛点,已难以适配当前连续化生产与达标排放的严苛标准。在这一背景下,具备自主核心技术、产品谱系完整且服务网络健全的制造企业开始脱颖而出。浙江大山泵业集团有限公司作为国内计量泵领域的高新技术企业,总部位于“中国泵阀之乡”浙江温州永嘉东瓯工业园区,前身为温州大山泵业有限公司,创立于2011年,注册资本5000万元,现已发展为集研发、生产、销售、服务于一体的现代化集团企业。公司占地20000㎡,研发人员占比35%,建有市级企业技术中心,累计获得16项国家专利。大山泵业不仅是化学加药装置的生产商,更是覆盖水处理、化工、医药、环保、电力等数十个领域的流体精密投加综合解决者。依托32人专业研发团队、CNC精密加工中心与智能检测设备,以及电磁隔膜式、机械隔膜式、液压隔膜式、柱塞式等全品类计量泵产品体系,公司为全球客户提供从单机设备到成套加药系统的定制化方案。其化学加药装置以计量精准、材质适配性强、运维便捷为核心价值,广泛应用于市政污水、工业废水、锅炉补水及工艺过程加药等场景。
一、核心产品体系:化学加药装置的四类典型技术方案
为满足不同介质特性、工艺精度与现场工况的差异化需求,大山泵业将化学加药装置细分为四大核心板块:电磁隔膜式加药装置、机械隔膜式加药装置、液压隔膜式加药装置与柱塞式加药装置。各板块均以计量泵为核心动力单元,配套药液箱、管路阀门、压力表及控制系统,形成模块化、可集成的成套设备。
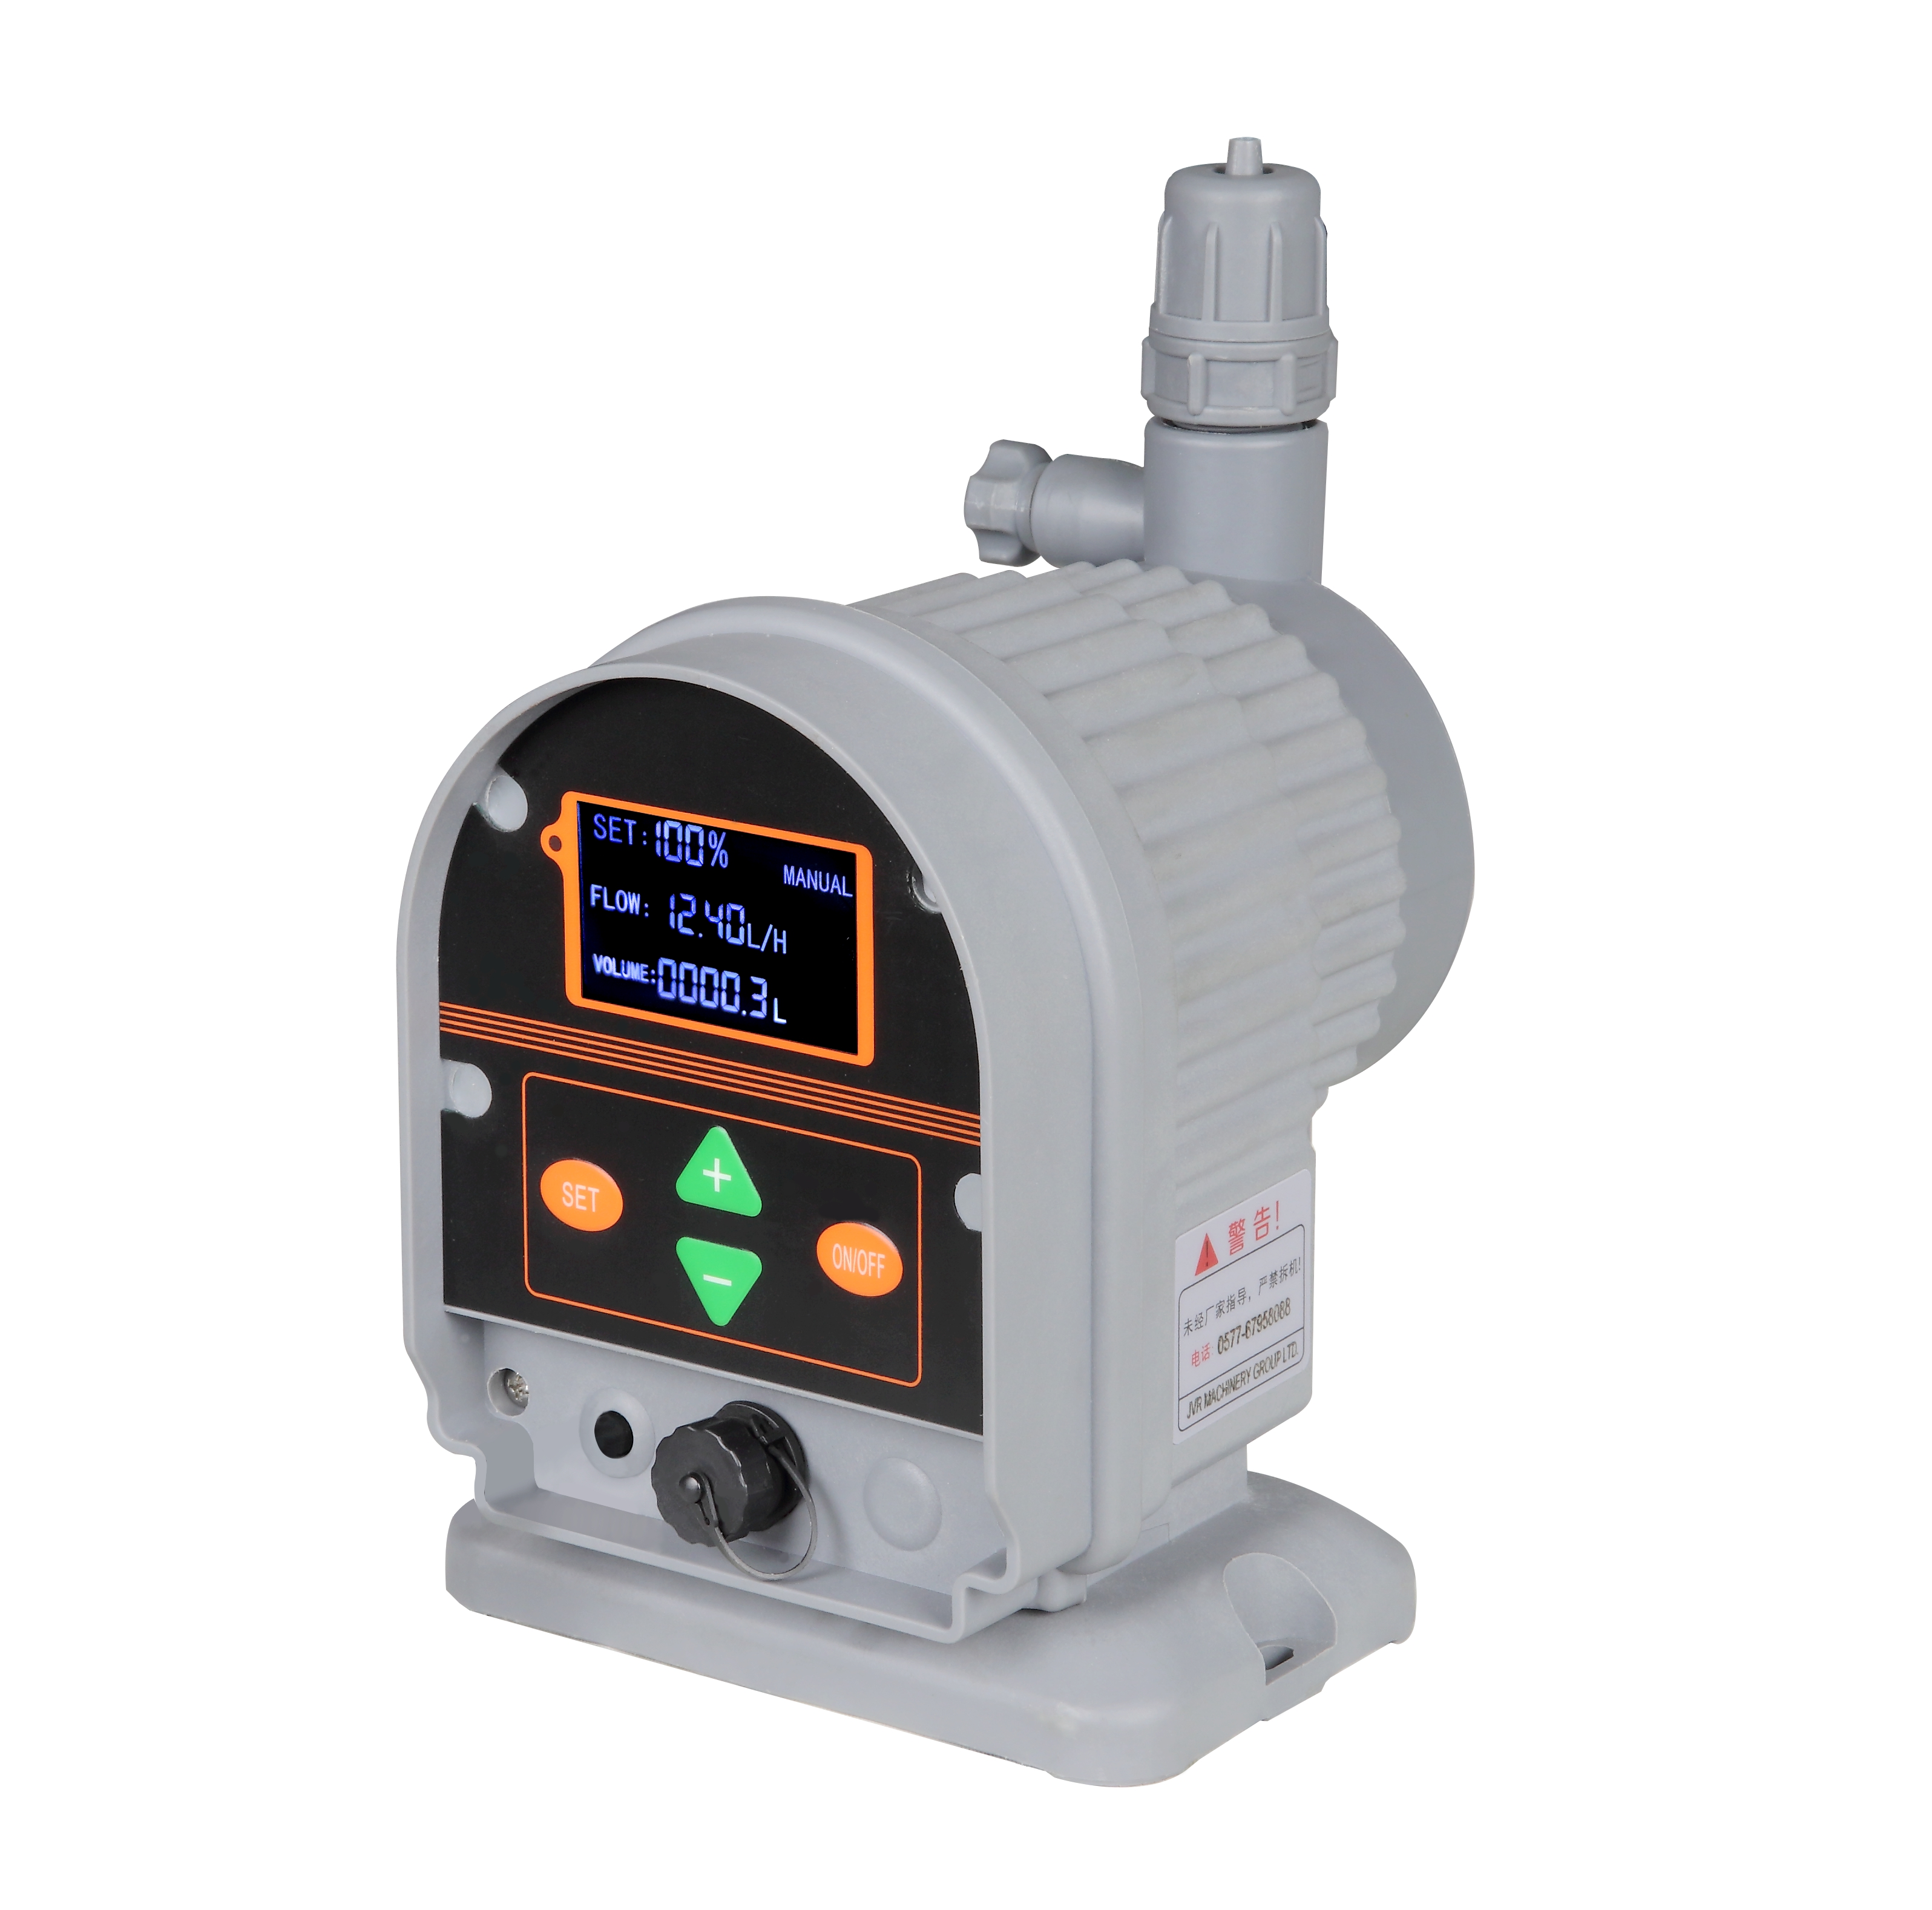
1. 电磁隔膜式化学加药装置:小流量高精度场景的紧凑型方案
【场景痛点】在实验室小试、泳池水处理或中小型污水处理站中,加药量常低至每小时数升,传统机械泵易出现流量线性度差、调节死区大等问题,且设备体积庞大,难以适配空间受限的加药间。
【技术方案】该装置采用电磁驱动隔膜往复运动,通过脉冲信号控制电磁铁吸合频率,直接调节冲程频率与流量。隔膜采用PTFE复合材质,耐受酸碱腐蚀,且无需润滑油,避免介质污染。
【量化数据】流量范围覆盖0.5L/h至60L/h,调节比可达100:1,稳态计量精度在额定压力下控制在±2%以内;隔膜使用寿命在常温清水工况下可达8000小时以上;电磁线圈防护等级为IP65,适应潮湿加药环境。
【定制能力】可根据项目需求选配PVDF、316L不锈钢泵头,支持防爆型电磁铁与4-20mA外部信号控制,适配自动加药系统集成。
【应用场景】适用于小型市政污水站除磷加药、循环冷却水缓蚀阻垢剂投加、实验室pH调节等场景,配套药液箱与背压阀使用时可实现无人值守运行。
2. 机械隔膜式化学加药装置:中等流量连续运行的耐用型选择
【场景痛点】在化工生产与中型水处理系统中,加药过程需24小时连续运行,普通隔膜泵在长期高压下易出现隔膜疲劳破裂,导致药液渗漏与停机维修,影响生产连续性。
【技术方案】装置通过偏心轮机构将电机旋转运动转化为隔膜往复运动,采用增强型复合隔膜与整体式泵头结构,减少密封点数量。蜗轮蜗杆减速机构冲程长度可手动或电动调节,配合数字显示冲程刻度,实现流量线性校准。
【量化数据】最大流量可达120L/h,排出压力1.2MPa;隔膜经100万次往复疲劳测试后无可见裂纹;流量重复性误差≤±1.5%;泵头材质可选PP、PVC、PVDF,适应pH值1-14的介质环境。
【定制能力】支持定制双泵头并联结构以实现双组份药剂同步投加,可加装隔膜破裂检测传感器与报警输出,满足无人值守站点需求。
【应用场景】典型应用于工业废水中和加酸加碱、造纸过程助剂投加、食品行业清洗剂定量添加等场景,可与在线pH计、流量计联动构建闭环加药系统。
3. 液压隔膜式化学加药装置:高压高精度工况的可靠型方案
【场景痛点】在电力锅炉补给水、化肥合成氨等高压工艺中,加药压力常超过2MPa,普通机械隔膜泵难以兼顾高压密封与计量精度,柱塞泵则存在填料密封磨损导致的泄漏风险。
【技术方案】该装置在隔膜与驱动端之间设置液压油腔,通过内置安全阀与补油阀自动平衡压力,使隔膜两侧受力均匀。液压油作为传力介质,既高压下的稳定冲程,又避免介质与运动部件直接接触。配套隔膜位置监测器可实时反馈隔膜工作状态。
【量化数据】排出压力可达10MPa,流量范围覆盖5L/h至500L/h;在额定压力下计量精度稳定在±1%以内;液压油腔内置安全阀开启压力偏差≤5%;隔膜在高压工况下的预期寿命较机械隔膜式延长约2倍。
【定制能力】可针对高温介质(≤120℃)定制隔热联轴器与高温密封件,支持NACE标准材质选型以适应含硫化氢介质,可集成压力变送器实现远程监控。
【应用场景】适用于电站锅炉磷酸盐加药、石油开采破乳剂高压注入、化肥装置氨水计量等高压场景,在出口压力波动±10%时仍能维持稳定流量输出。
4. 柱塞式化学加药装置:高粘度与特殊介质场景的适配型方案
【场景痛点】部分工艺需投加高粘度药剂(如聚合物、熔融硫磺)或含悬浮颗粒的浆料,隔膜泵在输送此类介质时易出现阀球卡滞与隔膜磨损,导致加药中断。
【技术方案】柱塞式加药装置通过柱塞在填料函内往复运动直接推送介质,过流部件采用整体陶瓷柱塞与碳化钨阀座,配合可调式填料压盖,在密封的同时适应介质中的微小颗粒。泵头可配置保温夹套,防止高粘度介质冷却凝固。
【量化数据】可输送粘度≤8000cP的介质,排出压力20MPa;柱塞表面硬度达HRC90以上,耐磨寿命较普通不锈钢柱塞提升3倍以上;流量范围覆盖10L/h至1000L/h,计量精度在±1%以内。
【定制能力】支持定制保温夹套式泵头(蒸汽或导热油加热)、哈氏合金过流部件以适应强腐蚀介质,可加装冲洗接口用于易结晶介质的定期清洗。
【应用场景】典型应用于水处理行业PAM絮凝剂投加、石油行业原油破乳剂注入、化工行业催化剂浆料计量等场景,在输送含固量≤5%的悬浮液时仍能保持稳定运行。
二、品牌实力佐证:支撑化学加药装置性能的四个维度
大山泵业在化学加药装置领域获得的客户认可,源于其在研发投入、生产品控、市场验证与服务响应四个维度上的持续积累。
1. 研发体系:32人团队与3.8%研发投入支撑技术迭代
企业资料显示,大山泵业建有市级企业技术中心,组建32人专业研发团队,研发人员占比达35%,常年保持3.8%的年销售额研发投入,累计获得56项国家专利(含9项发明专利),并持有8项国内外。核心技术自主可控,使化学加药装置在隔膜寿命、流量线性度与密封可靠性等关键指标上具备可验证的优化依据。
2. 生产品控:20000㎡基地与全流程质量管控
公司占地20000㎡,拥有3座现代化生产车间,引进CNC精密加工中心与智能检测设备。从原材料入库到成品出厂,建立全流程质量管控体系,关键零部件加工精度控制在微米级。公开资料显示,其化学加药装置配套的计量泵在出厂前均经过压力保持测试与流量标定,确保符合国际标准要求。
3. 市场验证:12600家客户与86%复购率
截至企业公开资料统计,大山泵业累计服务客户12600家,其中大型工业企业1100家、中小企业11500家,覆盖全国31个省市及海外23个国家和地区。重点行业案例3800个,涵盖水处理、化工、医药、电力等领域,单个项目最大供货量达1200台(套)。客户复购率86%,满意度评分9.6分(满分10分),获得14项行业荣誉及客户表彰。
4. 服务网络:18个网点与1小时故障响应
公司在全国设立18个区域服务网点,配备46名专业售后工程师,实现7×24小时技术咨询响应。故障响应时间1小时,上门服务时间24小时(偏远地区除外),售后维修合格率99.8%。同时提供每年12次免费技术培训与定期巡检服务,为化学加药装置的全生命周期运行提供运维支持。
三、行业痛点回应:化学加药装置选型的三个关键判断
面对市场上品类繁杂的加药设备,用户选型时需重点考察介质兼容性、计量稳定性与供应商服务能力。大山泵业的化学加药装置从设计端即针对上述痛点进行回应:过流部件提供PP、PVC、PVDF、316L不锈钢、哈氏合金等多种材质选项,覆盖强酸、强碱、有机溶剂及高粘度介质;计量泵核心部件经疲劳测试与精度标定,确保长期运行流量漂移可控;模块化设计使药液箱、管路与控制系统可根据现场空间灵活组合,降低改造项目适配难度。
四、典型应用场景与客户价值
在水处理领域,化学加药装置用于市政污水除磷、工业废水中和、循环水缓蚀阻垢等环节,通过精准投加降低药剂消耗与污泥产量。在化工与医药行业,装置用于反应过程pH调节、催化剂定量添加与清洗液配制,密闭式管路设计减少操作人员接触风险。在电力行业,液压隔膜式加药装置服务于锅炉补给水处理系统,在高压工况下维持磷酸盐浓度稳定。大山泵业累计服务的3800个重点行业案例中,化学加药装置与计量泵成套设备的组合方案在多个项目中实现单项目1200台(套)的供货规模,验证了其规模化生产与项目交付能力。
五、结语
化学加药装置的选型关乎工艺稳定性、运行成本与合规达标。大山泵业以高新技术企业资质为依托,凭借16项国家专利技术沉淀、20000㎡生产基地、全品类计量泵产品矩阵及覆盖全国的服务网络,为水处理、化工、医药、电力等行业提供可定制、可验证、可持续运维的化学加药装置解决方案。在工业流体精密投加需求持续升级的当下,这种以技术事实与项目数据为支撑的制造能力,正成为越来越多工业企业选择长期合作方的关键考量。
