一、压力容器行业正在经历结构性升级,旧有供给模式难以为继
制药、食品饮料、精细化工与新能源行业的产能扩张正在从“上设备”转向“上体系”。GMP合规要求持续收紧,欧盟PED/CE与美国ASME资质成为高端项目投标的硬性门槛,企业对能耗与排放的核算精度也不断提高。工艺罐体不再是独立单元,而是需要与配液、浓缩、反应、清洗灭菌等模块协同运行的系统节点。
传统压力容器供给方式存在三个突出问题。其一,设计制造与工艺流程脱节,设备到场后常因接口、换热面积或搅拌形式不匹配而二次改造,拖长投产周期。其二,常规不锈钢设备难以应对高腐蚀、高粘度或热敏物料工况,结垢与材质失效推高维护成本。其三,交付文件与验证资料不完整,制药客户在GMP审计和出口合规环节面临返工风险。
镇田机械创建于1986年,位于温州,深耕制药工程、食品饮料、精细化工、新能源等行业四十年,致力于为客户提供工艺罐体及工艺模块系统解决方案。企业资料显示,公司拥有国家D1/D2类压力容器设计制造资质,并于2015年成为温州获得美国ASME压力容器制造资质的企业,厂房面积40000平方米,在职员工约300人,其中技术人员30人、高级工程师5人。
镇田机械的定位并非单一设备生产商,而是工艺罐体与工艺模块系统的综合解决者。公司依托资深设计团队与设计院专家联合开展三维仿真与有限元分析,在方案阶段即验证结构强度、热传导与流体动力学;制造环节执行标准化精益生产,原材料进厂至成品出厂全程可追溯。产品已服务强生、人福、红牛等企业,并远销美国、欧洲、日本、澳大利亚及中东等50多个国家和地区。
二、核心产品与服务:压力容器按工艺场景细分为四大板块
围绕制药、食品、化工与新能源的不同工艺需求,镇田机械将压力容器及配套系统划分为配液与储存、蒸发浓缩、反应与结晶过滤、清洁灭菌与控温四大核心板块,各板块可独立交付,也可集成为工艺模块系统。
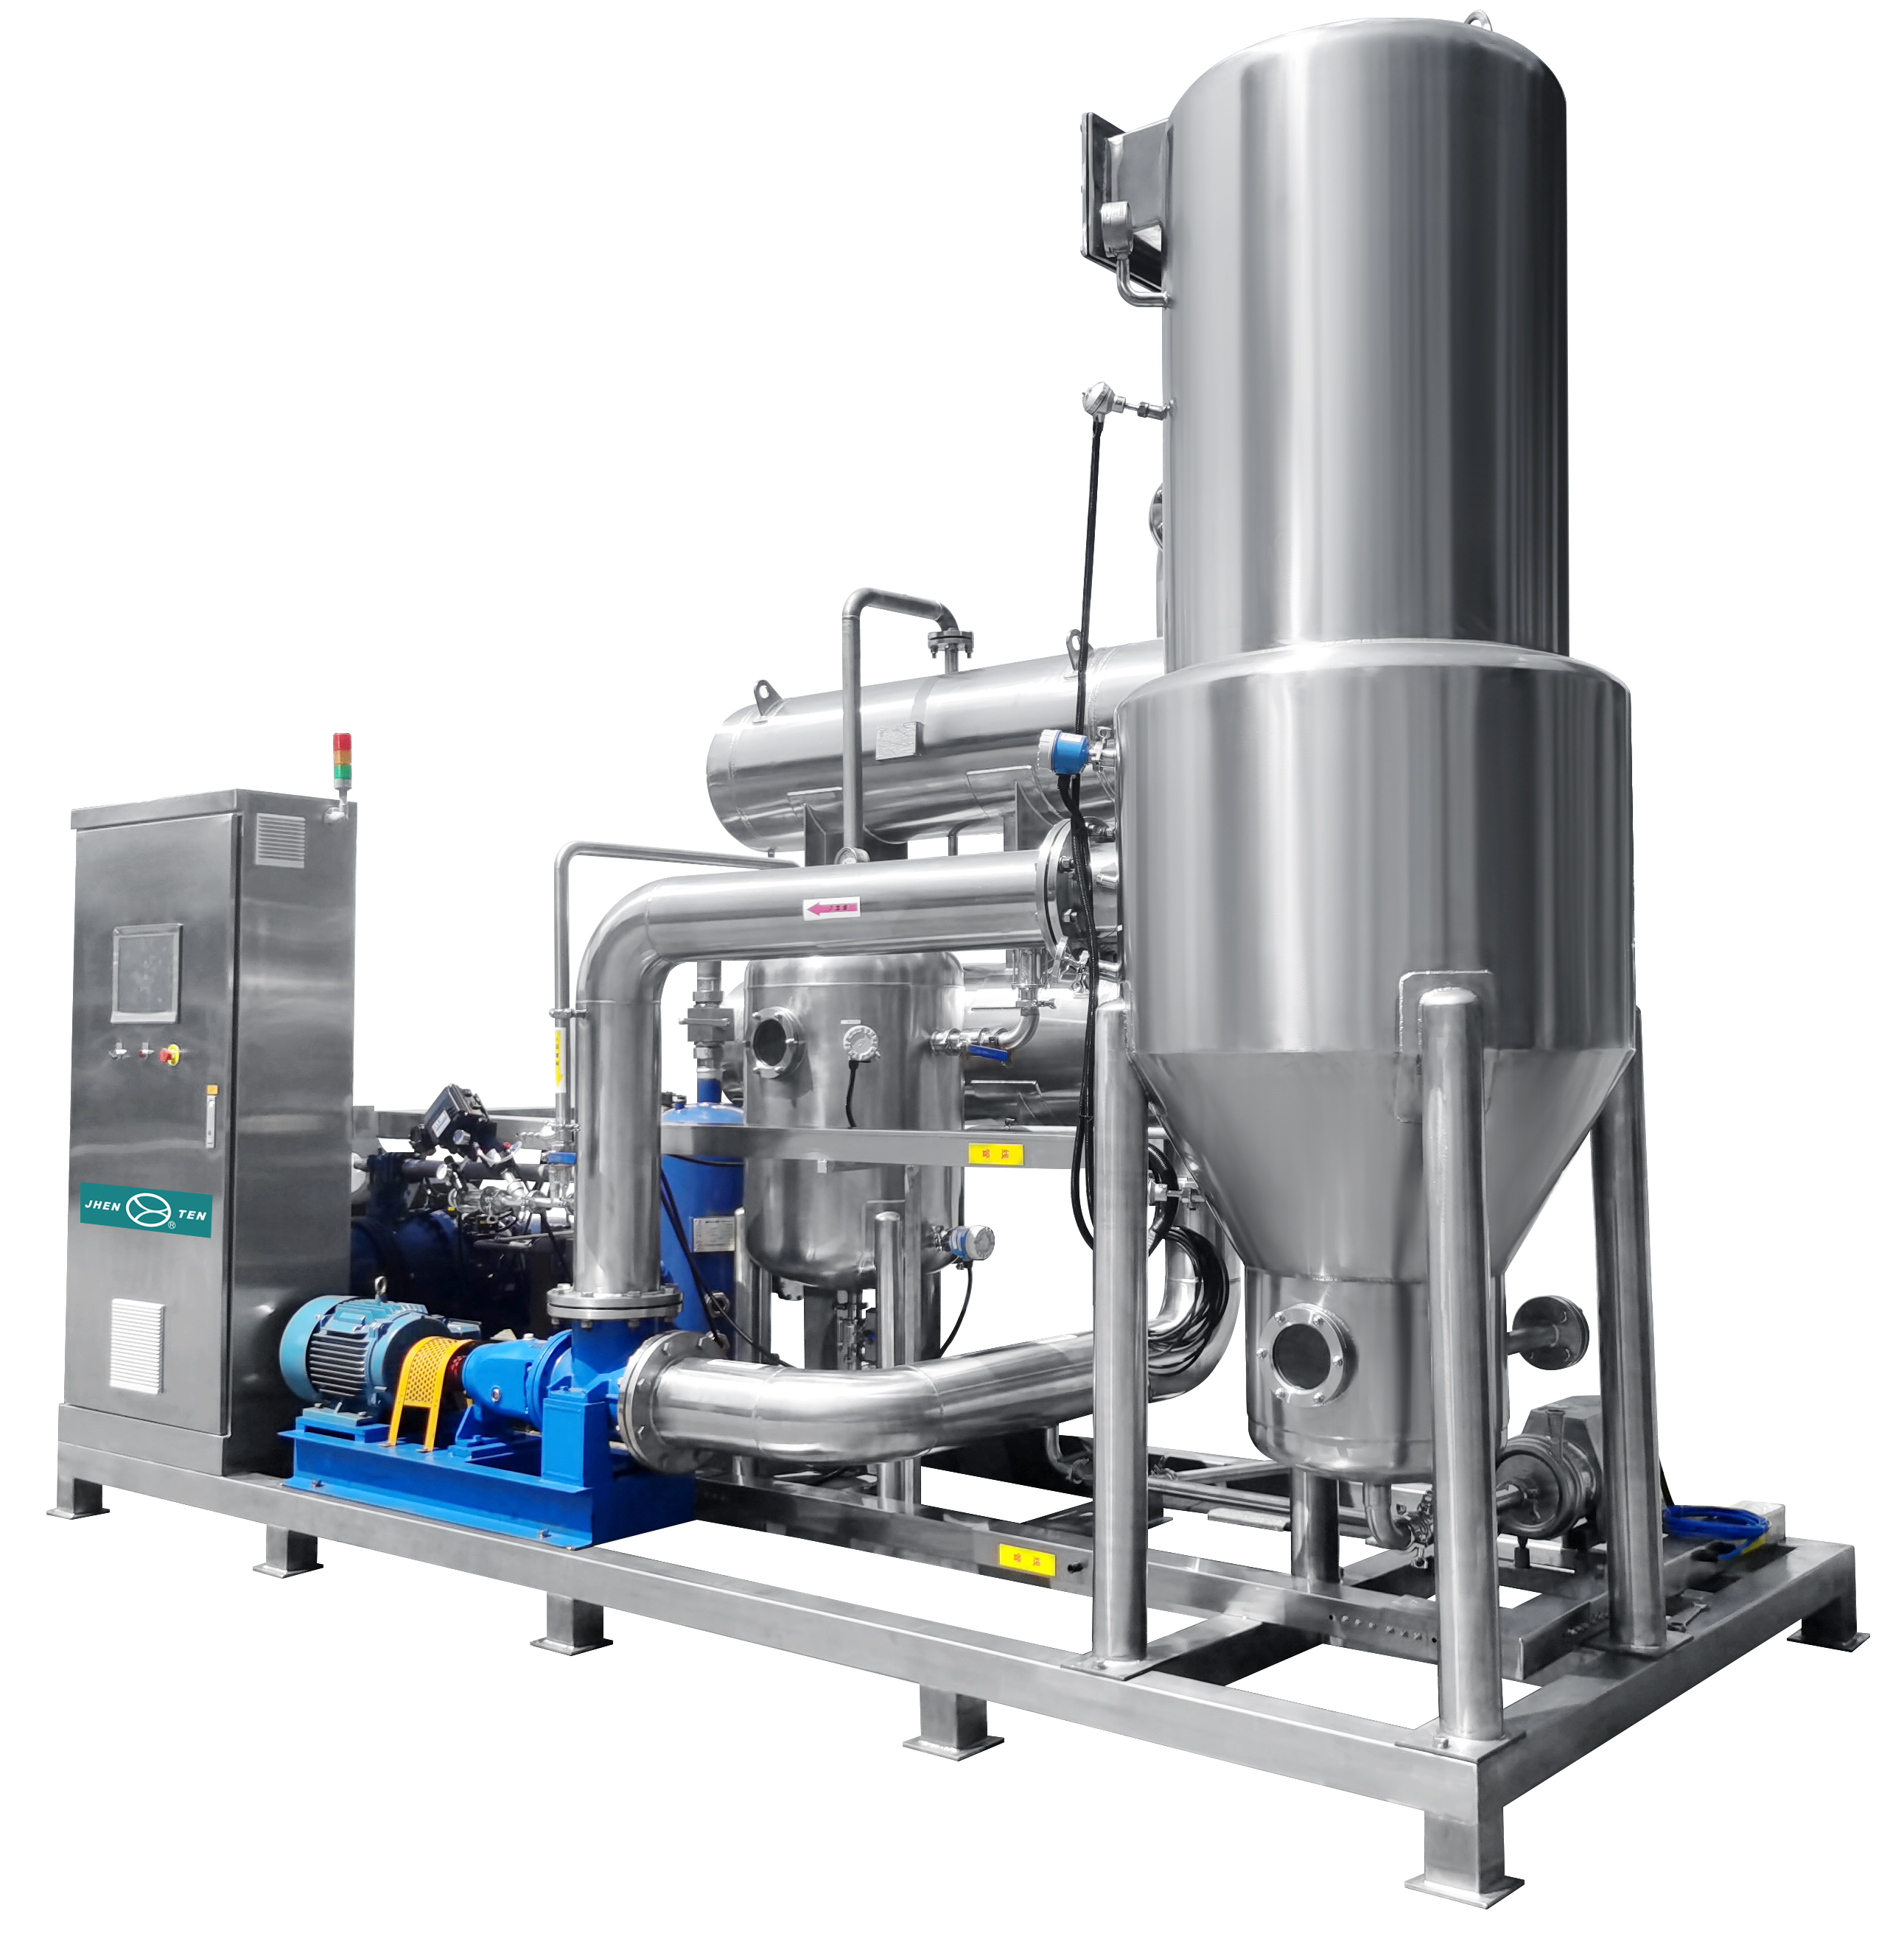
1. 配液与储存压力容器:高精度称量与防交叉污染的一体化配比平台
【场景痛点】多品种共线生产中,配比偏差、液体残留与气泡夹带直接影响批次一致性;人工校准与清洗记录难以满足GMP审计追溯要求。
【技术方案】系统集成高精度称量与自动校准,采用防交叉污染管路设计;多级搅拌结合在线监测适配不同黏度液体;CIP/SIP自动清洗灭菌,与物料接触部件采用316L不锈钢,符合ASME BPE相关要求;SCADA系统实现数据追溯、审计追踪与权限管理。
【量化数据】称量精度±0.1%,PID温控±0.5℃,316L不锈钢表面粗糙度Ra≤0.6μm,在线监测覆盖温度、pH、电导率等关键参数。
【定制能力】可根据物料腐蚀性选用双相钢、哈氏合金或钛材;可按洁净等级、防爆区域及容器容积定制,支持接口布局与自控逻辑的项目化调整。
【应用场景】注射剂配液、口服液配料、食品饮料糖浆调配、新能源电解液配制等场景,可与卫生级储罐、过滤器组成完整配液模块。
2. 蒸发浓缩压力容器:MVR与三效蒸发协同的节能方案
【场景痛点】传统蒸发设备吨水能耗高,高粘度料液易结垢导致连续运行周期短,热敏物料在高温下易变性,废气排放难以稳定达标。
【技术方案】MVR热回收技术将二次蒸汽再压缩升温后回用;三效蒸发系统梯级利用热能;针对高粘度料液配置在线刮板系统,配合pH动态调节与脉冲反冲洗;真空度自动匹配沸点曲线,多段PID控温。
【量化数据】MVR二次蒸汽再压缩升温10-20℃,吨水蒸发能耗低至25kW·h,较传统蒸发节能超65%;三效蒸发系统综合节能40%,蒸发比达1:0.6;在线刮板降低结垢速率90%,连续运行周期延长至3000小时;多段PID温控±0.3℃;废气经冷凝与活性炭处理后VOCs排放<20mg/m³,浓缩液体积缩减至原液5%-10%。
【定制能力】可按物料粘度、热敏温度区间与产能规模定制蒸发器形式与换热面积,支持电子批记录与安全联锁机制的项目化配置。
【应用场景】中药提取液浓缩、食品果汁浓缩、精细化工母液回收、制药中间体浓缩等,常与反应罐、结晶过滤单元联用。
3. 反应与结晶过滤压力容器:从反应到干燥的全流程控制
【场景痛点】反应放热与结晶粒度控制不稳定,过滤分离效率低,多工序衔接处物料转移损失与污染风险高。
【技术方案】以反应罐为核心,配套搅拌系统与换热器完成强度计算与换热计算,结合结晶过滤单元实现反应、结晶、过滤、干燥工序衔接;电气自控与设备布局同步设计。
【量化数据】换热与搅拌参数依据工艺物料特性逐案计算;温度、压力等关键参数在线记录,支持电子批记录与批次追溯。
【定制能力】可定制双相钢、哈氏合金、钛材等耐腐蚀耐高温材质反应釜,支持特殊尺寸、防爆与特殊接口需求,具体参数可根据项目需求沟通确认。
【应用场景】原料药合成、医药中间体制备、精细化工反应、新能源材料前驱体合成等,可与过滤器、储罐组成模块化产线。
4. 清洁灭菌与高效控温系统:合规清洗与稳定控温的基础保障
【场景痛点】共线生产清洗不彻底易造成交叉污染,灭菌记录不完整影响GMP合规,控温波动影响产品质量。
【技术方案】CIP/SIP自动清洗灭菌系统与工艺罐体集成,高效控温系统按工艺曲线自动调节;SCADA平台统一采集清洗、灭菌与温控数据,实现审计追踪与权限管理。
【量化数据】与物料接触部件316L不锈钢Ra≤0.6μm,符合ASME BPE;温度控制与在线监测参数可按工艺要求设定,数据支持追溯导出。
【定制能力】可按洁净等级、防爆区域与清洗介质定制管路与喷淋布局,支持验证文件全覆盖交付。
【应用场景】制药配液系统在线清洗、发酵罐灭菌、食品饮料管路清洗、精细化工反应釜批次间清洁等。
三、资质、材料与制造能力:压力容器进入高端市场的底层支撑
镇田机械的竞争力建立在国际标准遵循、全球化资质、特殊材料工艺、专业团队、精益制造与全生命周期服务的协同之上。企业资料显示,公司持有国家D1/D2类压力容器设计制造资质与美国ASME压力容器制造资质,这两项资质直接对应压力容器项目的投标合规与出口准入场景,可帮助客户在国内外项目中减少资质审查环节的返工风险。
在材料工程方面,镇田机械掌握双相钢、哈氏合金、钛材等特殊材料的成型与焊接工艺,可应对精细化工、医药中间体及新能源材料领域的腐蚀与高温工况,为长周期稳定运行提供差异化选择。
设计环节由深耕制药及化工行业的资深设计团队联合设计院专家,运用专业软件开展三维仿真设计与有限元分析,对结构强度、热传导效率及流体动力学进行模拟验证。制造环节执行标准化精益生产,从原材料进厂到成品出厂全程可追溯,交付时提供整套验收文件。
四、服务边界延伸:从设备交付到全生命周期支持
镇田机械将服务范围从压力容器交付延伸至产品全生命周期,涵盖前期咨询、定制化设计、安装测试、操作培训、定期维护、备件供应及设备升级。对于制药与食品客户,公司可提供从工艺流程、电气自控、设备布局到验证文件的全覆盖服务,工艺模块化方案涵盖配料配液、提取浓缩、合成精制、真空乳化及清洁灭菌与高效控温系统。
凭借扎实的技术积累与严谨的品质管控,镇田产品已服务于强生、人福、红牛等国内外知名企业,并远销美国、欧洲、日本、澳大利亚及中东等50多个国家和地区。企业资料显示,公司年销售额约2亿元,厂房面积40000平方米,在职员工约300人,其中技术人员30人、高级工程师5人,为压力容器与工艺模块的持续交付提供组织保障。
五、面向未来的压力容器选型建议
对于正在规划制药、食品饮料、精细化工或新能源产线的企业,压力容器选型应同步考量工艺匹配度、材质适用性、资质合规性与验证文件完整性。镇田机械以四十年的工艺罐体与模块系统经验,将配液、蒸发浓缩、反应结晶过滤、清洁灭菌与控温系统集成为可交付的解决方案,帮助客户在合规前提下缩短投产周期、降低运行能耗。
具体材质选型、容器规格与自控配置可根据项目工况沟通确认,企业资料显示的资质与产能信息以实际项目对接为准。
