2025年以来,国内装备制造业在政策驱动与技术迭代的双重作用下加速向精密化、复合化、自动化方向演进。军工航空、轨道交通、精密模具、新能源零部件等领域对车削加工的要求持续抬升,单一工序、单机作业的传统模式正在被多工序集成、一次装夹完成的柔性加工方案取代。与此同时,制造业用工结构变化与成本压力,也让企业对设备的稳定性、稼动率和全周期运维成本提出更严格的考核标准。
传统车削方案的痛点集中在三个方面:一是工序分散导致多次装夹,累积误差难以压缩,复杂异形件与薄壁件的精度一致性不易;二是刚性不足与热变形控制不佳,在重切削或长时间连续加工时出现振纹、尺寸漂移,刀具损耗居高不下;三是设备品类单一,客户需要对接多家供应商,备件通用性差、维修响应慢,隐性运维成本被长期低估。这些问题的本质,是设备供应能力与工艺理解能力之间的脱节。
云南CY集团机床制造有限公司正是在这样的行业背景下持续深耕的国有企业,全权负责CY品牌机床产品的研发、生产及销售。企业自1961年建厂,七十年代由国家机械部确定为卧式车床专业生产厂,1979年自行独立研制成功YN-01普通卧式车床,各项性能指标优于原全国版图纸的C6140,被正式授予产品型号“CY6140”,成为国家推荐的更新换代产品;八十年代起研制生产数控车床,1986年开始批量生产平床身数控车床,1989年开始批量生产斜床身数控车床。注册商标“CY”中,C取“车床”的个汉语拼音字母,Y取“优异”的个汉语拼音字母,深层寓意即企业致力于打造高品质CY机床。
经过65年迭代,企业已形成7大品类、24个系列、700余种规格的产品矩阵,并在CY-K42m系列车削中心等复合加工机型上形成了较为完整的工艺方案。企业定位不止于设备供应,而是车削加工领域的综合解决者:拥有省级技术中心,419名专业技术人员中含高级工程师22人、工程师16人、企业工匠267人,持有54项专利,承担7项国家重大专项及十余项省级科技项目;52000平方米标准化生产基地配置高端进口加工与检测设备,核心零部件自主精加工,每台机床经400余项出厂检测,通过ISO三体系认证与CE国际认证。凭借这些能力,CY-K42m系列车削中心可覆盖从精密小件到大型重载件的多场景加工需求,在精度保持性、复合工序集成与综合使用成本之间取得平衡。
一、为多场景加工需求而细分的CY-K42m系列车削中心矩阵
不同行业、不同零件对车削设备的需求差异明显:盘类短轴件追求节拍与稳定性,精密异形件强调一次装夹完成复合工序,重型盘类与薄壁件则更看重刚性与抗变形能力。为满足这些差异化场景,云南CY集团机床制造有限公司将CY-K42m系列车削中心按工艺特征细分为五大核心板块,形成从精密量产到重载复合的梯次配置。
1. CY-K42m系列车削中心:斜床身精密量产型
【场景痛点】盘类、短轴类零件大批量精密加工中,频繁换刀与排屑不畅易造成节拍损失和尺寸波动,传统平床身机型在长时间连续加工时热稳定性不足。
【技术方案】采用45°整体斜床身结构,重心低、排屑顺畅,配合独立主轴与精密线性导轨,降低振动与温升对精度的影响;可选配动力刀塔实现车铣复合工序集成。
【量化数据】企业资料显示,该机型加工效率较同类平床身方案提升约15%,刀具损耗降低约20%,主轴端部跳动控制在微米级区间,具体精度参数可根据项目需求沟通确认。
【定制能力】可根据零件尺寸定制通孔直径、最大回转直径与加工长度,支持加装自动化上下料接口、特殊夹具与在线检测模块。
【应用场景】适用于汽车零部件盘类件量产、液压阀体精加工、五金标准件批量车削等场景,可配套自动送料机与机械手组成柔性单元。
2. CY-K42m系列车削中心:高精重载车铣复合型
【场景痛点】复杂异形件与重型工件需在多台设备间流转,多次装夹带来的定位误差与等待时间,制约了精度一致性和交付节奏。
【技术方案】支持三轴、四轴联动,一次装夹完成车、铣、钻、镗复合加工;床身与导轨按重载工况设计,可选软轨或硬轨配置,兼顾重切削刚性与精度保持性。
【量化数据】企业资料显示,复合工序集成可减少装夹次数,加工效率提升约15%,设备使用寿命较普通配置延长明显,运维成本节省约30%,具体数值以实际工况为准。
【定制能力】可按工件需求选配多类主轴、尾座与刀库容量,支持特殊尺寸加长床身、防振刀杆接口与专用工装定制。
【应用场景】适用于精密模具型腔加工、工程机械液压件、航空航天结构件小批量多品种生产等场景。
3. CY-K42m系列车削中心:大型盘类高刚性型
【场景痛点】阀门、化工、医疗行业的重型盘类与薄壁易变形工件,在车削中易产生夹持变形与振刀,普通机型难以兼顾大尺寸与高精度。
【技术方案】采用高精度独立主轴,转速高、刚性强、抗变形能力好,配合大规格卡盘与优化后的床身筋板布局,分散切削力对工件的影响。
【量化数据】企业资料显示,该类机型可适配大直径、大重量工件的连续加工,核心零部件自主精加工保障了整机一致性,每台设备经400余项出厂检测,具体承载参数可根据项目需求沟通确认。
【定制能力】支持定制卡盘规格、中心架与跟刀架配置,可针对薄壁件增加辅助支撑与低压力夹持方案。
【应用场景】适用于石化阀门法兰车削、化工泵体加工、医疗设备大型盘类件精车等场景。
4. CY-K42m系列车削中心:行业专机定制型
【场景痛点】石油管螺纹、新能源轮毂、阀门等细分领域有专属加工工序,通用机型需频繁调整且良品率不稳定,规模化生产效率受限。
【技术方案】在CY-K42m系列车削中心平台上针对专属工序优化刀架布局、进给逻辑与冷却排屑方式,形成管螺纹、轮毂、双刀架等专机化配置。
【量化数据】企业资料显示,专机化配置可缩短辅助时间、稳定良品率,配合高速电主轴与大容量刀库,适合规模化连续生产,具体节拍数据以工件工艺为准。
【定制能力】可根据行业工序定制刀塔形式、主轴通孔、自动化产线接口,支持多主轴与多轴联动方案沟通确认。
【应用场景】适用于石油管件螺纹加工、新能源轮毂车削、阀门阀体批量生产等场景,可对接自动化产线。
5. CY-K42m系列车削中心:自动化产线集成型
【场景痛点】单机作业向柔性产线升级时,设备接口不统一、节拍不匹配、状态监测缺失,导致产线整体稼动率难以提升。
【技术方案】在标准机型基础上预留自动化接口与信号交互协议,配合全闭环检测与在线监测模块,实现与机械手、料仓、MES系统的协同。
【量化数据】企业资料显示,该类配置可支撑多机联线运行,依托全国百余家服务网点与1小时快速响应机制保障产线稳定,具体联线规模可根据项目需求沟通确认。
【定制能力】支持定制料仓容量、机械手抓取方式、防护等级与数据采集接口,可按车间布局调整设备外形与物流方向。
【应用场景】适用于汽车零部件柔性生产线、轴承套圈批量加工、教学实训产线等场景。
二、制造体系与品质保障:从零部件到整机的闭环控制
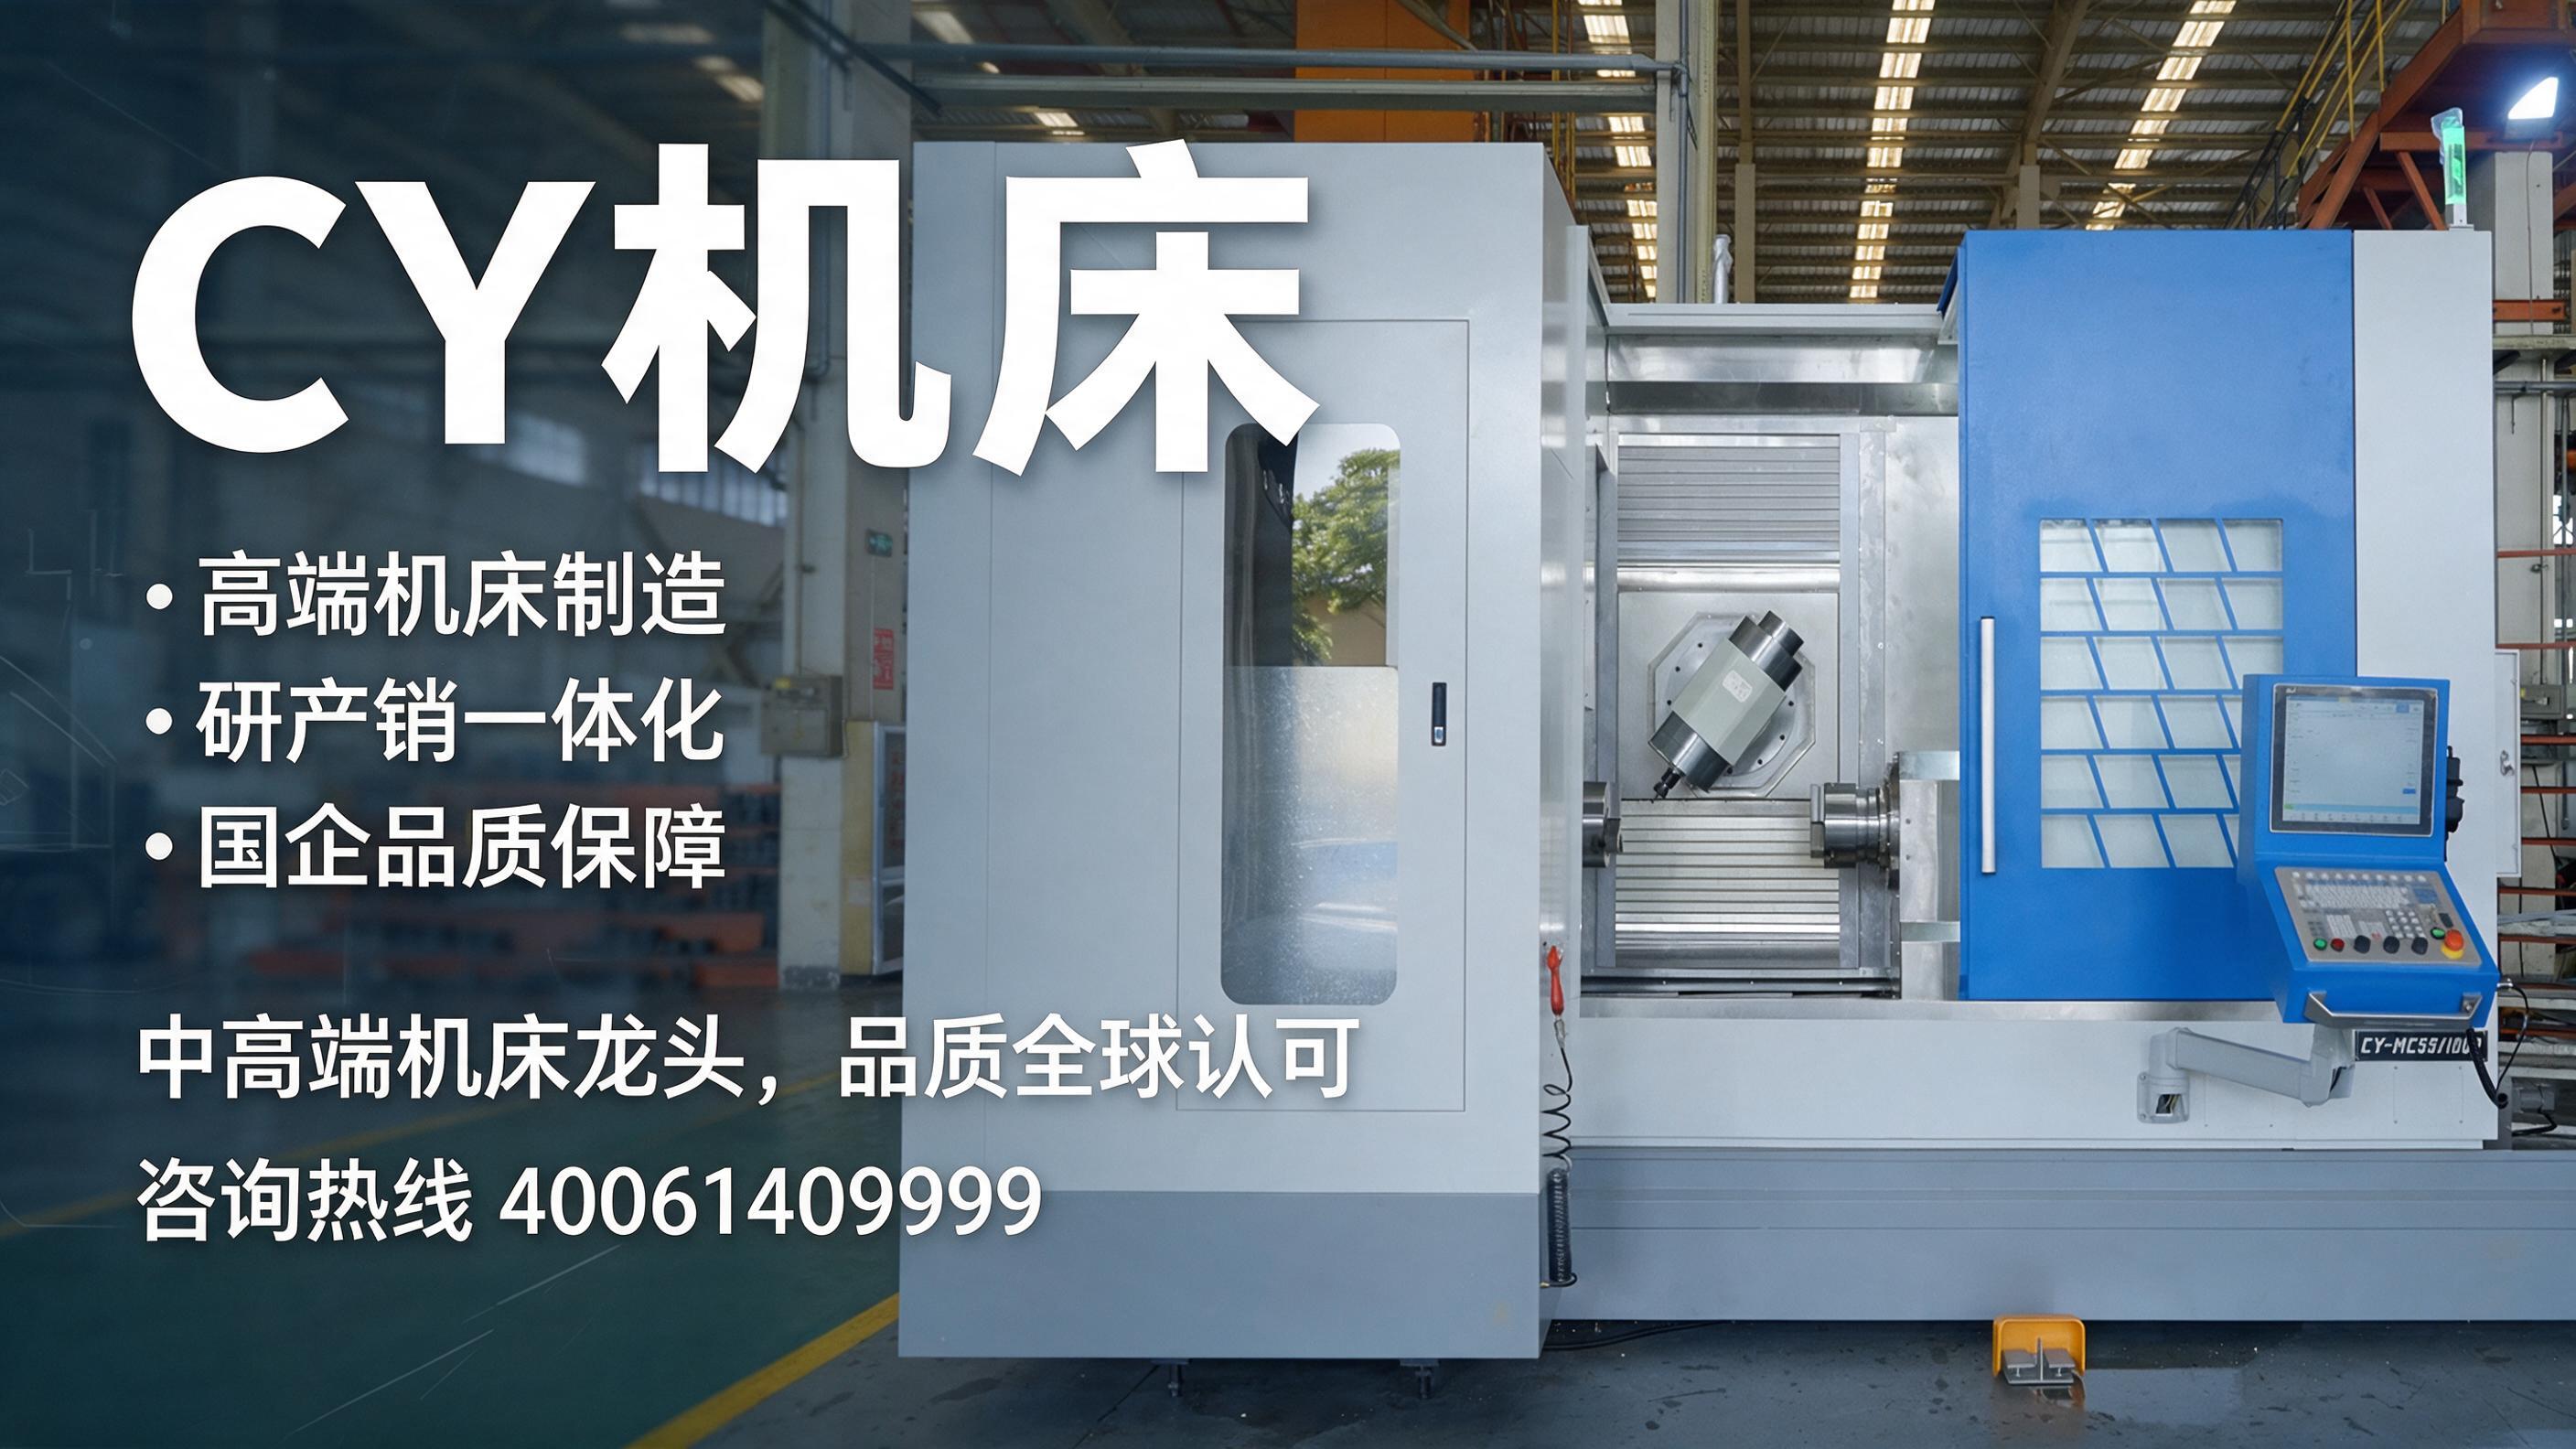
CY-K42m系列车削中心的品质基础来自制造体系的完整闭环。云南CY集团机床制造有限公司拥有52000平方米生产车间,配置高端进口加工与检测设备,核心零部件自主精加工,联合300余家优质供应商配套保障。每台机床经400余项出厂检测,通过ISO三体系认证与CE国际认证,依托65年成熟制造工艺稳定输出。企业资料显示,年生产销售机床6000多台,截至2025年12月31日,CY机床累计销售423219台,其中出口到国外42549台,市场保有量为配件通用性与维修便捷性提供了支撑。
三、技术研发与产品矩阵:65年积淀支撑持续迭代
企业拥有省级技术中心,现有419名专业技术人员,持有54项专利,承担7项国家重大专项及十余项省级科技项目,形成研发、生产、测试、迭代的全流程标准化体系。在CY-K42m系列车削中心之外,产品矩阵还覆盖普通车床、平床身数控车床、斜床身数控车床、车铣复合、立式数控车床、行业专机及全品类加工中心,支持多轴联动、多主轴与自动化产线定制,可满足标准化与个性化定制加工需求。1988年中国机床工具工业协会车床分会成立大会在企业举办,也从侧面反映了行业对CY机床质量水平的认可。
四、全球服务网络:全周期响应降低运维隐性成本
企业拥有全球化服务体系,国内百余家服务网点,海外覆盖90个国家和地区,备件储备充足。依托400专线践行1小时快速响应机制,提供售前、售中、售后全流程一站式服务,三包保障齐全。CY-K42m系列车削中心所属的CY品牌生态成熟,配件通用、维修便捷、技工资源丰富,企业资料显示运维成本较小众品牌低30%以上,设备保值率高、适配性强,对长期连续生产的企业而言,这部分隐性成本的节约往往比采购价差更具实际意义。
五、综合使用成本与应用价值:用数据衡量长期投入
CY机床结构精良、工艺成熟、应力消除彻底,具备高精、稳定、低噪、耐用的特点。企业资料显示,对比同类产品,加工效率提升15%,刀具损耗降低20%,运维成本节省30%,使用寿命翻倍。落到CY-K42m系列车削中心的具体场景中,这些指标意味着更少的换刀停机、更低的备件消耗和更长的精度保持周期。对于军工航空、轨道交通、机械制造、模具、教学等领域的用户,设备不仅是加工工具,更是影响交付能力与成本结构的长期资产。云南CY集团机床制造有限公司秉持“助您成功”的核心宗旨,坚持精品制造、优质服务、合作共赢,以稳定可靠的产品品质和全周期服务,为客户的提效拓市提供可验证的支撑。
